منتجات


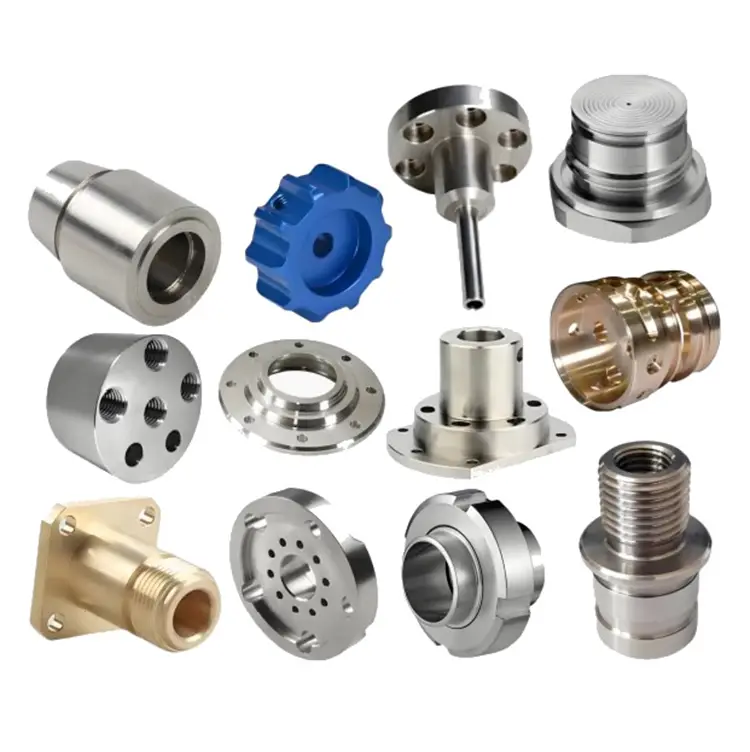
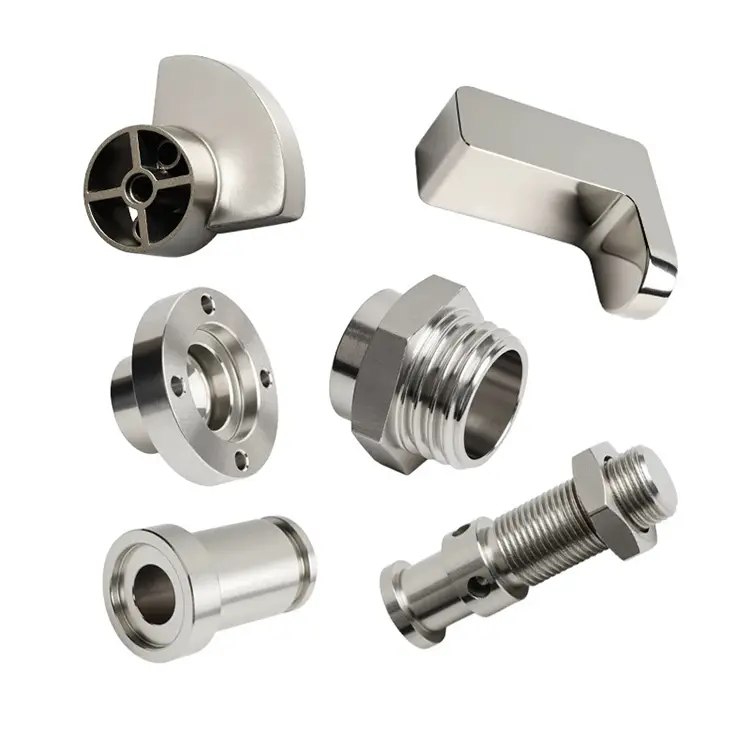
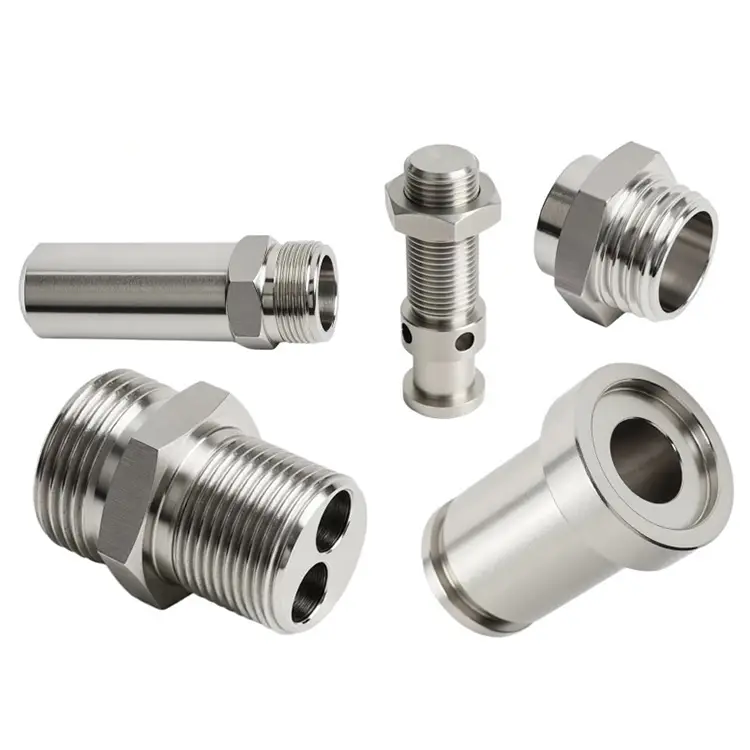
خدمة الآلات الدقيقة
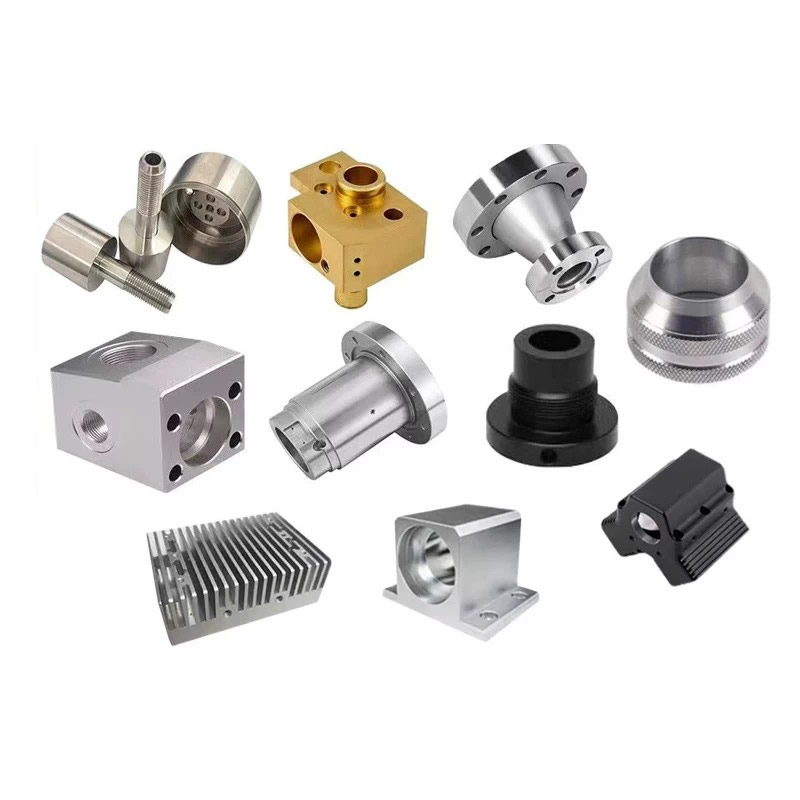
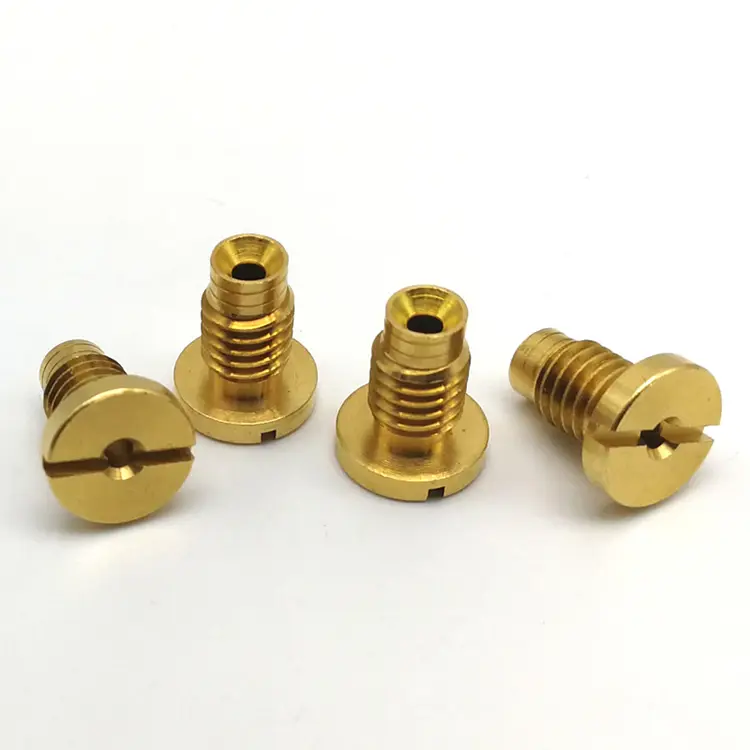
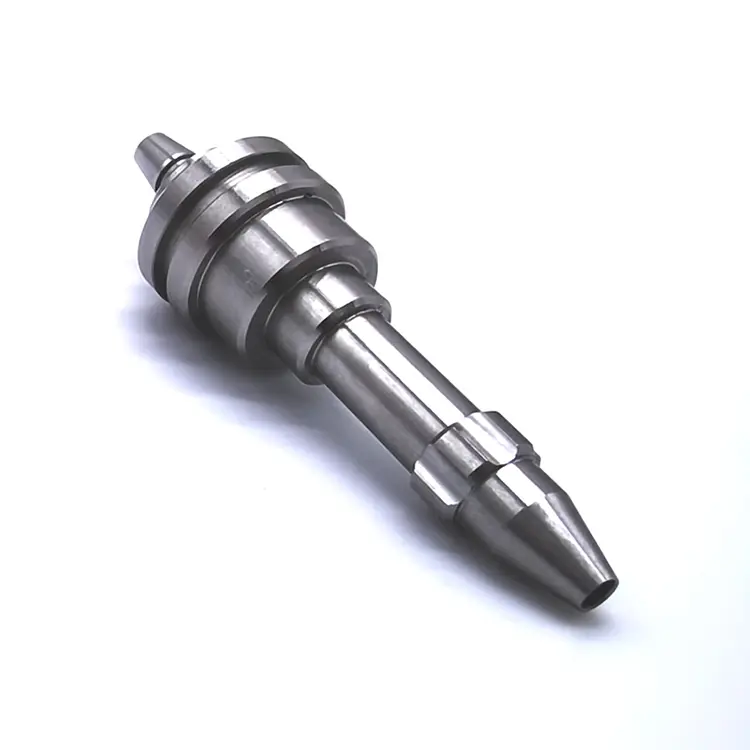
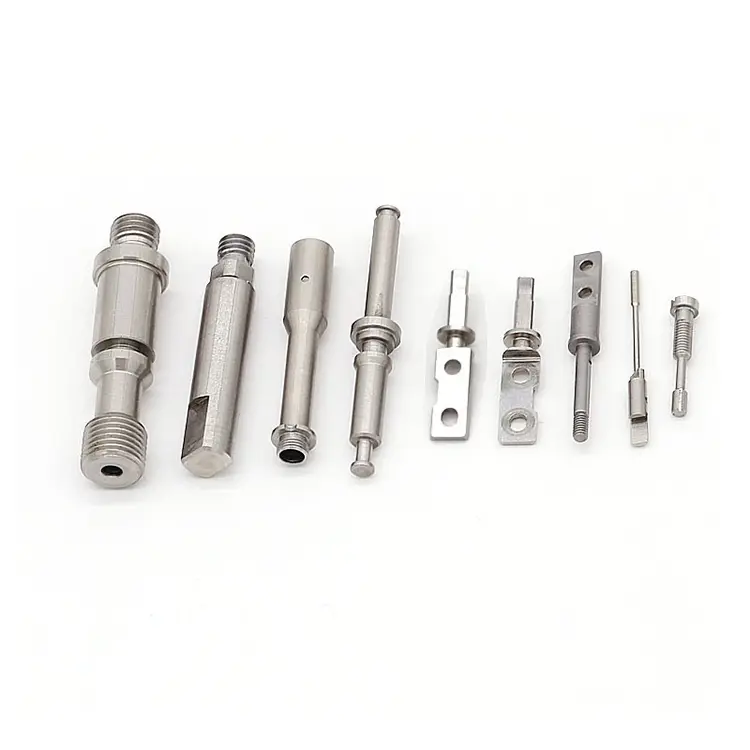
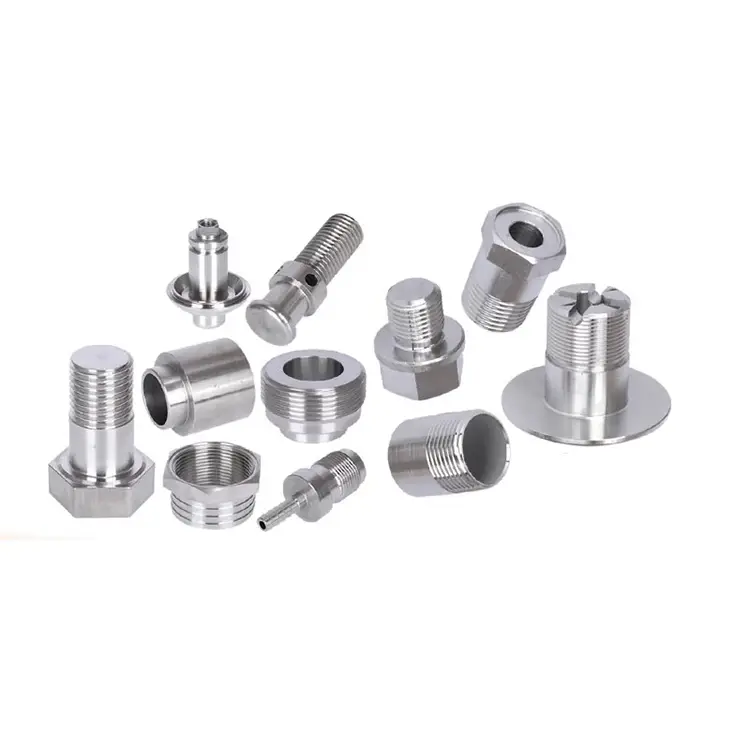
تقدم شركة Nuote Metals خدمة التصنيع الدقيق في دونغقوان بالصين، والأجزاء المصنعة باستخدام الحاسب الآلي التي تصنعها شركة Nuote هي مكونات دقيقة يتم تشكيلها بواسطة آلات يتم التحكم فيها بواسطة الكمبيوتر باتباع التعليمات المبرمجة.
إرسال استفسار
وصف المنتج
خدمات التصنيع الدقيقة – يبدأ العمل الحقيقي بين العمليات
نادرًا ما يفشل الجزء الدقيق بسبب إجراء عملية واحدة بشكل سيء. لقد فشل لأن العمليتين لم تتفقا. أشار متجر الخراطة إلى مسند واحد. أشار محل الطحن إلى آخر. قام المعالج الحراري بتحريك الجزء ولم تتمكن المطحنة من تصحيحه. وسلم كل بائع ما طلب منه. الجمعية لا تزال لا تعمل.
خدمات الآلات الدقيقةلا تتعلق بتشغيل المزيد من الأجهزة. إنها تتعلق بإدارة المسافة بين العمليات - عمليات نقل البيانات، وبدلات المخزون، وعمليات تسليم التفتيش، وسلسلة التسامح التي تربط خطوة بالأخرى. في Nuote Metals، نقوم بتنسيق كل عملية وفقًا لاستراتيجية مرجعية واحدة وملف فحص واحد. تشرح هذه المقالة كيفية عمل هذا التنسيق، وسبب أهميته أكثر من أي مواصفات خاصة بجهاز واحد.
مشكلة التسامح متعدد العمليات - لماذا يختلف البائعون
عندما يتطلب جزء ما الخراطة، والطحن، والمعالجة الحرارية، والطحن، فإن كل عملية تقدم اختلافًا. المشكلة ليست في الاختلاف بحد ذاته، بل في نقص التنسيق بين الأشخاص الذين يسببونه.
عدم تطابق مرجع الإسناد.يشير البائع المتحول إلى الوجه والتجويف. يشير بائع الطحن إلى القطر الخارجي. يشير بائع الفحص إلى السطح الأسهل في التثبيت. الميزات التي يجب أن تتماشى لا تتماشى، لأنه لم يتفق أحد على نفس الأصل.
التخمين بدل الأسهم.يترك بائع الخراطة 0.3 مم لتشويه المعالجة الحرارية. يقوم المعالج الحراري بتحريك الجزء بمقدار 0.5 مم. لا يمكن للمطحنة استعادة التسامح بسبب عدم وجود مخزون كافٍ. لقد فعل كل بائع ما اعتقد أنه صحيح، ولكن لم يقم أحد بقياس التشويه الفعلي قبل تحديد البدل.
فجوات تسليم التفتيش.يقيس بائع الخراطة قبل المعالجة الحرارية. المطحنة التدابير بعد. لا أحد يقيس البعد بينهما، لذلك لا أحد يعرف مقدار الجزء الذي تحرك، أو العملية التي تسببت في الانجراف.
يجب على خدمة التصنيع الدقيقة التي تدير عمليات متعددة أن تحل هذه المشكلات الثلاث قبل قطع الشريحة الأولى. وهذا هو ما يفصل الخدمة المنسقة عن قائمة قدرات الآلة.
تغطية خدماتنا – ما نقوم بتنسيقه داخليًا مقابل ما نقوم بتنسيقه مع الشركاء
نحن لا ندعي أننا نفعل كل شيء بأنفسنا. نحن ندعي أننا نتحكم في كل شيء بموجب نظام جودة واحد، سواء كانت العملية تجري في طابقنا أو في أحد الشركاء.
| عملية | أين يتم تشغيله | ما نتحكم فيه |
|---|---|---|
| تحول باستخدام الحاسب الآلي | في المنزل | مسند الإسناد، والأدوات، وSPC قيد التشغيل |
| الطحن باستخدام الحاسب الآلي | في المنزل | مسند الإسناد، تصميم التركيبات، التحقق من الميزة |
| دوران مطحنة ذو 5 محاور | في المنزل | مسند إعداد واحد، هندسة معقدة |
| المعالجة الحرارية | شريك | معلمات الدورة، قياس التشويه، تعويض المخزون |
| طحن | في المنزل | نفس مرجع الخراطة/الطحن، التسامح النهائي |
| التشطيب | داخلي / شريك | سمك الطلاء، فحص ما بعد الطلاء |
| التفتيش النهائي | في المنزل | CMM، تاليروند، تقرير الأبعاد |
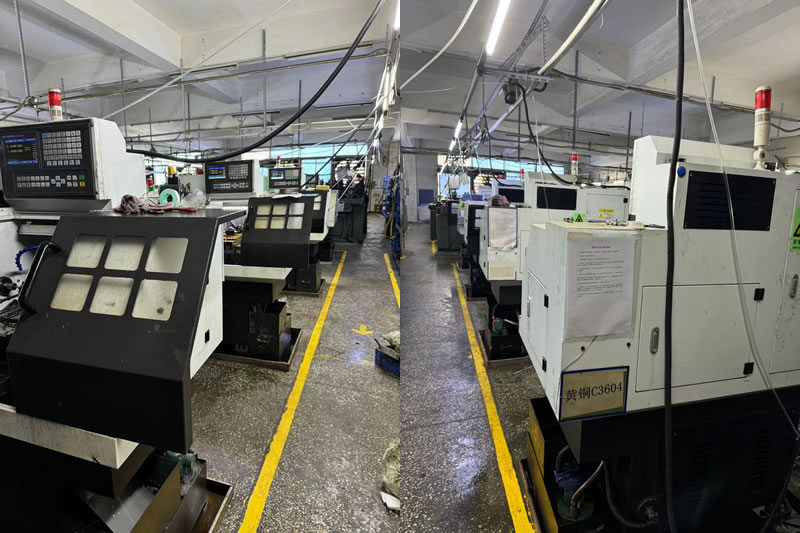
لماذا يهم التمييز:إن المورد الذي يستعين بمصادر خارجية للمعالجة الحرارية دون قياس التشوه هو تخمين. يمكن للمورد الذي يستعين بمصادر خارجية ولكن يقيس قبل وبعد أن يعوض. نحن نقيس التشوه في كل دفعة معالجة حرارية ونقوم بضبط أبعاد الخراطة قبل المعالجة بناءً على البيانات الفعلية - وليس جداول الانكماش النظرية.
نقل التسامح – ما يحدث فعلياً بين العمليات
أفضل طريقة لفهم خدمة التصنيع الدقيق هي النظر إلى الأبعاد، وليس المعدات. فيما يلي تسلسل نقل التسامح الحقيقي لمقعد الصمام المقاوم للصدأ 440C الذي يتطلب الدوران والتصلب والطحن الداخلي.
| عملية | تتحمل البعد | تركيز | ما تغير |
|---|---|---|---|
| تحول (المعالجة الحرارية المسبقة) | 12.00 ±0.01 ملم | 0.005 ملم | خط الأساس - حجم كبير آليًا |
| بعد التصلب (58-60 HRC) | 11.97 ملم (مُقاس) | 0.018 ملم | تقلص التجويف بمقدار 0.03 مم؛ انجرف التركيز |
| بعد الطحن الداخلي | 11.99 ±0.002 ملم | 0.003 ملم | طحن التسامح المستعاد باستخدام نفس المسند |
ما يوضحه هذا الجدول:أدت المعالجة الحرارية إلى تحريك التجويف بمقدار 0.03 مم ومضاعفة خطأ التركيز ثلاث مرات. إذا كنا قد وصلنا إلى الحجم النهائي قبل التصلب، فسيكون الجزء خردة. إذا أشارت المطحنة إلى مرجع مختلف، فلن يكون التركيز قابلاً للاسترداد. إن خدمة التصنيع الدقيق ليست الخراطة أو الطحن، بل هي القرار بترك 0.03 مم من المخزون واستخدام نفس المسند لجميع العمليات الثلاث.
مثال حقيقي - مقعد الصمام 440C للأجهزة التحليلية
كانت إحدى الشركات المصنعة للأدوات التحليلية السويسرية بحاجة إلى مقعد صمام غير قابل للصدأ 440C مع تحمل تجويف يبلغ 0.002 مم، وتركيز 0.003 مم، وصلابة 58-60 HRC. يتطلب الجزء الخراطة والتصلب والطحن الداخلي.
استخدمت سلسلة التوريد السابقة الخاصة بهم ثلاثة بائعين. بعد التصلب، انجرف التركيز إلى 0.02 مم. لم تتمكن المطحنة من تصحيح ذلك لأن جهاز الطحن يشير إلى القطر الخارجي، بينما يشير جهاز الدوران إلى التجويف. تم إلغاء الأجزاء.
ما فعلناه بشكل مختلف:
- تم إنشاء التجويف باعتباره المسند الأساسي للخراطة والطحن والفحص.
- تم قياس التشوه على دفعة تجريبية وضبط أبعاد تجويف المعالجة المسبقة على 12.00 مم - مع ترك 0.03 مم بالضبط للطحن.
- قم بتأريض التجويف باستخدام نفس مرجع التجويف الذي تم إنشاؤه أثناء الدوران.
- تم شحن 1500 قطعة بدون أي رفض. ألغى العميل الفحص الوارد وقلص المهلة الزمنية بمقدار 12 يومًا.
هذا ماخدمات الآلات الدقيقةيجب أن تؤدي: عملية تتوقع الحركة بين العمليات، وليس مجموعة من الآلات التي يقوم كل منها بعمله الخاص.
الأسئلة المتداولة حول خدمات الآلات الدقيقة
س 1: ما هو الفرق بين الآلات الدقيقة وخدمات الآلات الدقيقة؟
ج: التصنيع الدقيق هو عملية قطع المعادن بأقصى قدر من التسامح.خدمات الآلات الدقيقةتضمين التنسيق حول هذا القانون: مراجعة سوق دبي المالي، واستراتيجية المسند، وإدارة تشوه المعالجة الحرارية، وحساب مخزون الطحن، وعمليات التفتيش، والتوثيق. ورشة الآلات الدقيقة يمكنها استيعاب ±0.002 مم في عملية واحدة. تضمن خدمة التصنيع الدقيقة أن الجزء لا يزال يلبي ±0.002 مم بعد المعالجة الحرارية والطحن والطلاء - عبر كل عملية في السلسلة.
س2: هل يمكنك تنسيق مشروع يتم فيه الاستعانة بمصادر خارجية لبعض العمليات؟
ج: نعم. نحن نستعين بمصادر خارجية للمعالجة الحرارية وبعض عمليات التشطيب للمنشآت الشريكة، ولكننا نتحكم في العملية. نقوم بتحديد معلمات الدورة، وقياس التشوه قبل وبعد، وضبط أبعاد المعالجة المسبقة بناءً على البيانات الفعلية. الجزء لا يترك نظام الجودة لدينا أبدًا. يتم تقديم تقارير كل عملية يتم الاستعانة بمصادر خارجية في ملف الفحص نفسه، وتتضمن كل شحنة تقريرًا ثلاثي الأبعاد يغطي جميع العمليات - الداخلية والخارجية.
س3: كيف تتعامل مع مشروع يتكون من أجزاء متعددة متجمعة معًا؟
ج: نقوم بتحديد الواجهات الهامة أثناء مراجعة سوق دبي المالي وإنشاء مرجع مشترك لجميع الأجزاء في التجميع. يتم تشكيل كل جزء وفحصه وفقًا لهذا المسند، وليس وفقًا لأصل الرسم الفردي الخاص به. بالنسبة للواجهات المهمة، نقوم ببناء أجهزة قياس وظيفية تحاكي جزء التزاوج وتفحص 100% من الإنتاج. الهدف ليس فقط أن كل جزء يلبي الرسم الخاص به، ولكن أن يعمل التجميع عندما تجتمع الأجزاء معًا. هذه هي القيمة الأساسية للتنسيقخدمات الآلات الدقيقةشراكة.
الكلمات الساخنة: خدمة الآلات الدقيقة
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية