منتجات
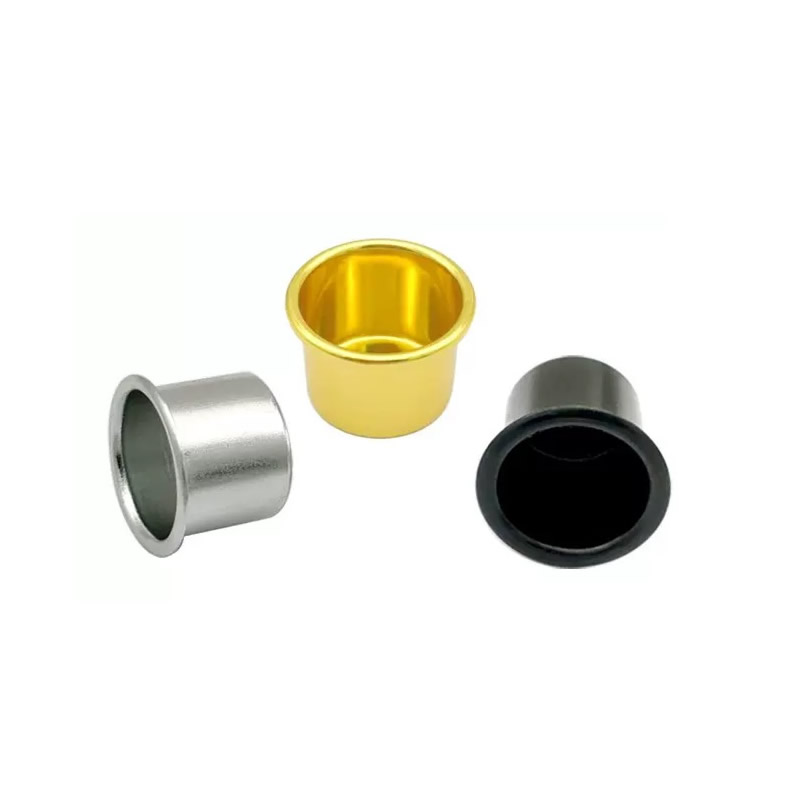


ختم معدني مسحوب بعمق
يفشل الجزء المرسوم العميق بإحدى طريقتين: تجاعيد الحافة، أو تمزقات الجدار الجانبي. يتم التحكم في كلاهما بواسطة نفس المتغيرات الثلاثة: قوة الحامل الفارغ، ونصف قطر القالب، والتشحيم. تنتج شركة Nuote Metals أختام معدنية مرسومة بعمق في الصين مع مطابقة هذه المتغيرات لكل مادة ومرحلة رسم. الأكواب والأصداف والعلب التي يتراوح سمكها من 0.1 مم إلى 6.0 مم. تم توثيق PPAP.
إرسال استفسار
وصف المنتج
يفشل الجزء المرسوم العميق بإحدى طريقتين. تتجعد الحافة - تنثني المادة لأن الحامل الفارغ لا يثبتها بشكل مسطح. أو تمزقات الجدار الجانبي - حيث تمتد المادة إلى ما هو أبعد من حدود تشكيلها لأن قوة الثقب عالية جدًا ونصف قطر القالب حاد جدًا. إن التجاعيد والتمزق هما فشلان متعارضان: أحدهما يأتي من قلة ضبط النفس، والآخر من القوة المفرطة.
إن الختم المعدني المسحوب بعمق هو عملية موازنة هذين الفشلين - تثبيت الحافة بشكل مسطح بما يكفي لمنع التجاعيد، مع السماح للمادة بالتدفق إلى القالب دون تمزيق الجدار الجانبي. يتم التحكم في التوازن من خلال ثلاثة متغيرات: قوة الحامل الفارغ، ونصف قطر القالب، والتشحيم. عندما تتم مطابقة الثلاثة مع المادة ومرحلة الرسم، يتم رسم الجزء بشكل نظيف. عندما يكون هناك خطأ ما، يفشل الجزء، ويخبرك وضع الفشل بالمتغير الذي يجب تغييره.
في Nuote Metals، ننتج أجزاء معدنية مسحوبة بعمق مع قوة حامل فارغ، ونصف قطر القالب، والتشحيم المتوافق مع كل مادة ومرحلة السحب. تتناول هذه المقالة وضعي الفشل والمتغيرات الثلاثة وما يجب التحقق منه قبل قبول الجزء المرسوم بعمق.

التجاعيد مقابل التمزق – كيفية قراءة الفشل
يخبرك وضع الفشل بالمتغير الخاطئ. إن الحافة المتجعدة والجدار الجانبي الممزق ليسا نفس المشكلة - والإصلاح ليس هو نفسه.
| وضع الفشل | أين يظهر | السبب الجذري | ما يجب ضبطه |
|---|---|---|---|
| شفة التجاعيد | الحافة الخارجية، بين الحامل الفارغ والقالب | قوة الحامل الفارغ منخفضة جدًا أو مرتفعة جدًا | ضبط قوة حامل فارغة لتتناسب مع المرحلة |
| تمزق الجدار الجانبي | لكمة الأنف، الزاوية السفلية | نصف قطر القالب حاد جدًا، والاحتكاك مرتفع جدًا | زيادة نصف قطر القالب، وتحسين التشحيم |
| ترقق الجدار | لكمة الأنف، والجدار الجانبي | نسبة الرسم عدوانية للغاية بالنسبة للمادة | تقليل نسبة السحب لكل مرحلة |
| قشر البرتقال | سطح الجدار الجانبي | هيكل الحبوب الخشنة، يصلب غير كافية | التحقق من حجم الحبوب المادية، يصلب قبل السحب |
يحدث تجاعيد الحافة عندما لا يتحكم الحامل الفارغ في الحافة. قوة قليلة جدًا — أبازيم المادة. الكثير من القوة - لا يمكن للمادة أن تتدفق، ويتمزق الجدار الجانبي في السحب التالي. يجب أن تكون القوة متطابقة مع المسرح.
يحدث تمزق الجدار الجانبي عند الأنف المثقب، وهي نقطة الإجهاد الأعلى. الأسباب هي نصف قطر القالب الحاد، أو الاحتكاك العالي، أو نسبة السحب القوية. لا يتمثل الحل في المزيد من قوة الحامل الفارغ، وهو ما يجعل التمزق أسوأ.
إن ترقق الجدار هو مقدمة للتمزق، فالجدار يرق قبل أن يتمزق. إذا انخفض سمك الجدار عند مقدمة الثقب إلى أقل من 80% من سمك الفراغ، فإن الجزء معرض للخطر في مرحلة السحب التالية.
بالنسبة لهذه الأجزاء، يكون وضع الفشل هو التشخيص، فهو يخبرك بالمتغير الذي يجب تغييره. المورد الذي يزيد من قوة الحامل الفارغ لإصلاح التمزق سيجعل التمزق أسوأ. المورد الذي يقلل من القوة لإصلاح التجاعيد سيجعل التجاعيد أسوأ.
المتغير 1 – قوة حامل الفراغ: التحكم في التجاعيد
يحمل الحامل الفارغ الحافة بشكل مسطح بينما يقوم المثقاب بدفع المادة إلى القالب. يجب أن تكون القوة عالية بما يكفي لمنع التجعد، ولكن منخفضة بما يكفي للسماح بتدفق المادة إلى الداخل دون تمزق.
كيف تتغير قوة الحامل الفارغ مع المادة والمرحلة:
- السحب الأول - أعلى قوة - تكون الحافة أكبر وأكثر عرضة للتجاعيد.
- السحب الثاني - قوة أقل - الحافة أصغر والمواد مقوية بالفعل.
- الفولاذ المقاوم للصدأ - قوة أعلى من الفولاذ الكربوني - يتصلب العمل بشكل أسرع ويقاوم التدفق.
- الألومنيوم - قوة أقل من الفولاذ - يتدفق الألومنيوم بسهولة أكبر ويتجعد أقل.
كيف نتحكم فيه:
- وسادة هيدروليكية ذات حامل فارغ مع التحكم في الضغط - وليست زنبركًا ميكانيكيًا.
- يتم ضبط القوة لكل مرحلة رسم - وليس إعدادًا واحدًا للتسلسل بأكمله.
- مراقبة القوة داخل القالب - تكتشف خلية التحميل التغير في القوة وتشير إلى الضغط لضبطه.
في هذه العملية، قوة الحامل الفارغ ليست رقمًا واحدًا، بل هي ملف تعريف يتغير مع مرحلة السحب والمادة.
المتغير 2 - نصف قطر القالب: التحكم في التمزق
نصف قطر القالب هو الانحناء الذي تتدفق عليه المادة عند دخولها القالب. يعمل نصف القطر الحاد على تركيز الضغط، حيث تمتد المادة بشكل أكبر عند نصف القطر، ويتمزق الجدار الجانبي عند الأنف المثقب. نصف قطر أكبر يوزع السلالة.
الحد الأدنى لنصف قطر القالب حسب المادة:
- الفولاذ الكربوني – ≥6× سمك المادة
- الفولاذ المقاوم للصدأ – ≥8× سمك المادة
- الألومنيوم - ≥4× سمك المادة
- النحاس - ≥5× سمك المادة
كيف نتحكم فيه:
- نصف قطر القالب محدد لكل مادة وسمك - وليس قيمة قياسية لجميع الأجزاء.
- إدراجات القالب قابلة للاستبدال - يمكن زيادة نصف القطر دون إعادة بناء القالب بالكامل في حالة تمزق التجربة الأولى.
- نصف القطر مصقول إلى Ra 0.2μm - نصف القطر الخام يزيد من خطر الاحتكاك والتمزق.
بالنسبة للرسم العميق، فإن نصف قطر القالب ليس تفصيلًا، بل هو الفرق بين الجزء الذي يسحب والجزء الذي يتمزق.
المتغير 3 – التشحيم: التحكم في الاحتكاك
يتحكم الاحتكاك بين الفراغ والقالب في مدى سهولة تدفق المادة. الكثير من الاحتكاك - تقاوم المادة التدفق، وترتفع قوة الثقب، ويتمزق الجدار الجانبي. احتكاك قليل جدًا - تتدفق المادة بسهولة شديدة، ولا يستطيع الحامل الفارغ التحكم في الفلنجة.
زيوت التشحيم حسب المواد:
- الفولاذ الكربوني - مادة تشحيم قياسية تعتمد على الماء أو الزيت.
- الفولاذ المقاوم للصدأ – مادة تشحيم ذات قوة عالية للفيلم – كرات غير قابلة للصدأ إذا انكسر الفيلم.
- الألومنيوم - مادة تشحيم مائية - يمكن أن تؤدي الزيوت إلى تلطيخ السطح قبل أنودة.
- النحاس - مادة تشحيم عالية اللزوجة - يتشكل النحاس بسهولة ويتطلب طبقة تظل فارغة.
كيف نتحكم فيه:
- مادة تشحيم مطابقة للمادة - وليست مادة تشحيم واحدة لجميع المعادن.
- يتم التحكم في سماكة الفيلم - فيلم ثابت، وليس فيضان.
- التنظيف قبل التلدين - يمكن أن تتفحم مادة التشحيم المتبقية في الفرن وتؤثر على السحب التالي.
مثال حقيقي - مبيت مسحوب بعمق من الفولاذ المقاوم للصدأ 304 مع تجعد شفة
احتاجت إحدى شركات تصنيع المضخات الألمانية إلى مبيت غير قابل للصدأ 304 بسمك جدار 1.5 مم، وعمق سحب 45 مم، وشفة خالية من التجاعيد. قام المورد السابق برسم الهيكل على مرحلتين - تجعدت الحافة عند السحب الأول، وقام المورد بزيادة قوة الحامل الفارغ لإصلاحه. اختفى التجاعيد، لكن الجدار الجانبي تمزق في الأنف المثقوب في السحب الثاني.
ما فعلناه بشكل مختلف:
- تم تقليل قوة الحامل الفارغ عند السحب الأول - كان سبب التجاعيد هو القوة المفرطة، وليس القليل جدًا. كانت القوة تضغط على الحافة وتحد من التدفق.
- تمت زيادة نصف قطر القالب من 6 × إلى 9 × سماكة المادة - وكان نصف القطر الأكثر وضوحًا يركز الضغط على مقدمة الثقب.
- تم التحول إلى مادة تشحيم عالية القوة للفولاذ المقاوم للصدأ - حيث ينهار زيت التشحيم القياسي تحت ضغط السحب.
- تمت إضافة وصلة وسيطة بين السحبات - استعادة الليونة قبل السحب الثاني.
- تم شحن 180.000 قطعة بدون تجاعيد أو تمزقات. قام العميل بتعديل الفحص الوارد إلى عينة مكونة من 5 قطع لكل دفعة - وتم قبول بيانات CMM والتسوية الخاصة بنا كسجل جودة.
هذا هو ما يجب أن يقدمه الختم المعدني المرسوم بعمق:ليس مجرد كوب يتم قياسه بشكل صحيح، بل جزء ذو شفة مسطحة وجدار جانبي سليم - لأن المتغيرات الثلاثة كانت مطابقة للمادة ومرحلة السحب، ولم يتم تعديلها عن طريق التجربة والخطأ.
المرجع القياسي:تتبع نسب الرسم ونصف قطر القالب DIN 8584 (معيار عملية الرسم العميق) وISO 2768-mK ما لم يتم تحديد وسيلة شرح أكثر إحكامًا. المعدات الصحفية: مكابس مؤازرة Aida وSchuler من 100 إلى 600 طن.
الأسئلة المتداولة
Q1: لماذا تتجعد الحافة في الختم المعدني المسحوب بعمق؟
ج: يحدث تجعد الحافة عندما لا تتوافق قوة الحامل الفارغ مع مرحلة السحب. قوة قليلة جدًا — أبازيم المادة. الكثير من القوة - لا يمكن للمادة أن تتدفق، ويتمزق الجدار الجانبي في السحب التالي. إذا كانت زيادة القوة تؤدي إلى التمزق، فإن المشكلة الحقيقية تكمن في نصف قطر القالب أو التشحيم - وليس الحامل الفارغ. بالنسبة للختم المعدني المسحوب بعمق، يعد التجاعيد والتمزق بمثابة إخفاقات متعارضة - يمكن أن يؤدي إصلاح أحدهما إلى حدوث الآخر إذا تم تشخيص السبب الجذري بشكل خاطئ.
س2: لماذا يتمزق الجدار الجانبي عند الأنف المثقب؟
ج: يحدث تمزق الجدار الجانبي عند نقطة الضغط الأعلى. الأسباب هي: نصف قطر القالب حاد جدًا، أو عدم كفاية التشحيم، أو أن نسبة السحب عدوانية جدًا، أو أن المادة ملدنة بشكل غير كافٍ. لا يتمثل الحل في المزيد من قوة الحامل الفارغ، وهو ما يجعل التمزق أسوأ. الإصلاح هو نصف قطر قالب أكبر، أو تشحيم أفضل، أو نسبة سحب أقل، أو تصلب إضافي. يخبرك موقع المسيل للدموع بالمتغير الخاطئ - في الأنف المثقب، فهو مجهد؛ في نصف قطر القالب، هناك احتكاك.
س 3: ما الذي يدفع تكلفة الأجزاء المعدنية المسحوبة بعمق؟
ج: هناك ثلاثة عوامل: عدد مراحل السحب، ودورات التلدين، وتعقيد القالب. الجزء الذي يتطلب ثلاثة سحبات وتصلبين يكلف أكثر من الجزء الذي يتطلب سحبًا واحدًا - وقت الضغط، ووقت التلدين، والتعامل بين المراحل يضيف تكلفة. يضيف نصف قطر القالب ووسادة الحامل الفارغة تكلفة الأدوات - فالوسادة الهيدروليكية أغلى من الزنبرك الميكانيكي. نحن نقدم تفاصيل التكلفة مع عرض الأسعار، مما يوضح المرحلة التي تدفع السعر.
س 4: ما هو الحد الأدنى لكمية الطلب للأجزاء المعدنية المسحوبة بعمق؟
ج: بالنسبة لقالب السحب العميق الجديد، يكون الحد الأدنى للطلب عادةً 30000 قطعة - وأقل من ذلك، تهيمن تكلفة الأدوات. بالنسبة للنماذج الأولية أو عمليات التشغيل ذات الحجم المنخفض، يمكننا إنتاج أجزاء على مرحلة سحب واحدة أو عن طريق الدوران — على الأقل 1000 قطعة. بالنسبة للأجزاء قيد الإنتاج بالفعل، يمكن أن تصل الطلبات المتكررة إلى 10000 قطعة. نقوم بمراجعة الحجم ونسبة السحب قبل التوصية بنهج الأدوات الصحيح.
س5: متى يكون الرسم العميق ليس عملية صحيحة؟
ج: الرسم العميق ليس هو الاختيار الصحيح عندما: (1) يكون عمق السحب أقل من 0.5× القطر - يكون الختم القياسي مع التجويف المُشكل أرخص؛ (2) الحجم أقل من 5000 قطعة - لا يمكن إطفاء تكلفة الأدوات، وقد يكون الغزل أو التشغيل الآلي أكثر اقتصادا؛ (3) المادة سميكة جدًا بالنسبة للقطر - قوة التثقيب تتجاوز قدرة الضغط، ويتطلب التشكيل أو التصنيع على الساخن. بالنسبة للختم المعدني المرسوم بعمق، فإننا نخبرك عندما لا تكون العملية مناسبة - قبل أن تستثمر في الأدوات.
س 6: هل يمكنك تقديم تعليقات سوق دبي المالي قبل تقديم الطلب؟
ج: نعم. أرسل لنا رسمًا يتضمن المواد والسمك وعمق الرسم ومتطلبات الشفة. يقوم فريقنا الهندسي بحساب نسبة السحب، والتحقق من نصف قطر القالب مقابل المادة، والتأكد مما إذا كان يمكن سحب الجزء في عدد المراحل التي تتوقعها - أو ما إذا كان يحتاج إلى المزيد من التلدين أو فراغ أكبر. بالنسبة لعمق سحب أكبر من 1.5× القطر، قد نوصي بشريط اختبار أو مادة أولى قبل الالتزام بأدوات الإنتاج.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.

X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية