منتجات
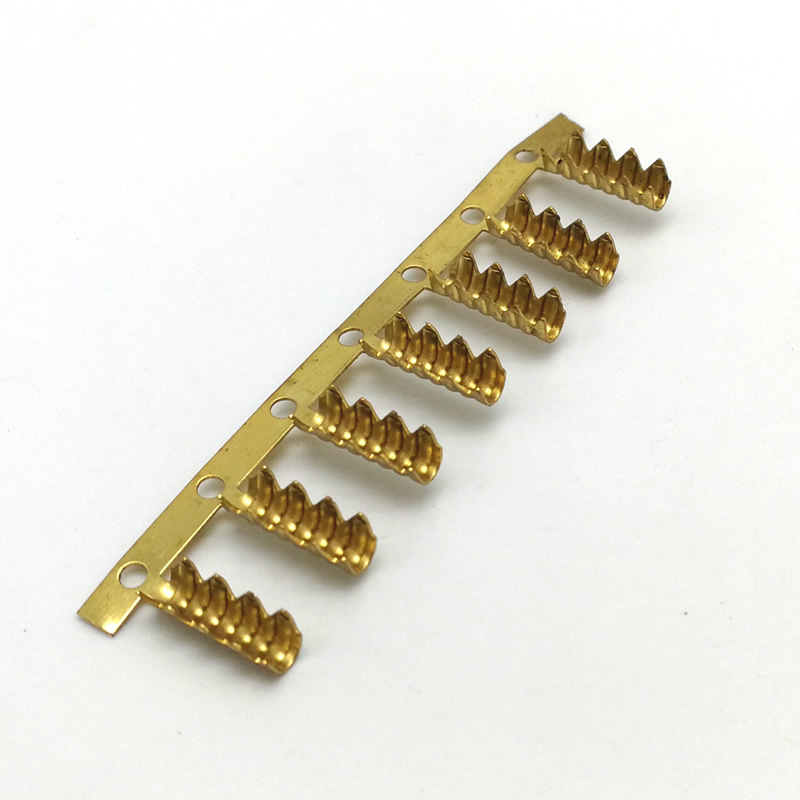


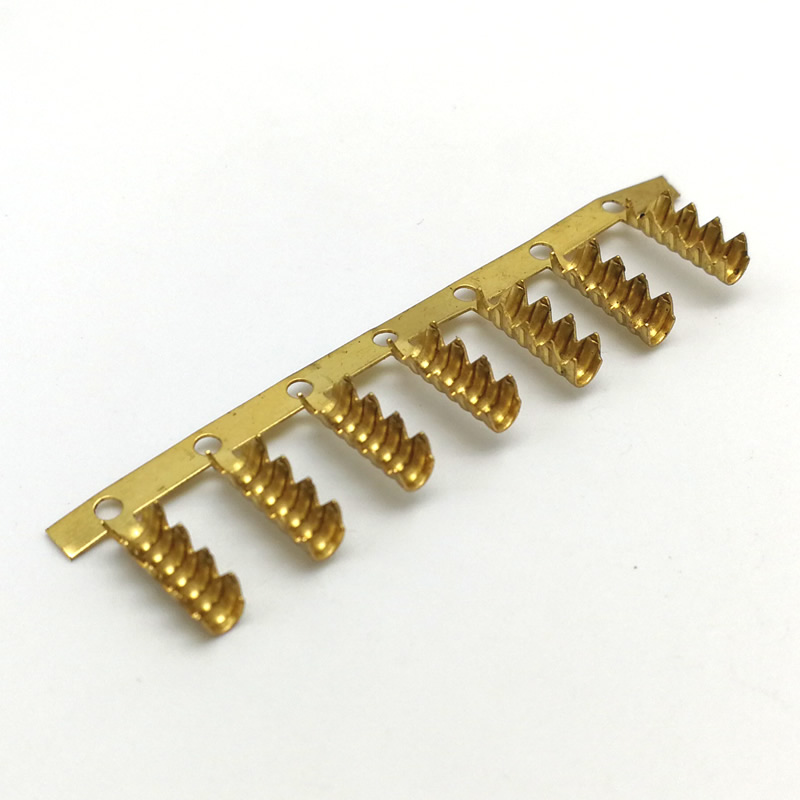
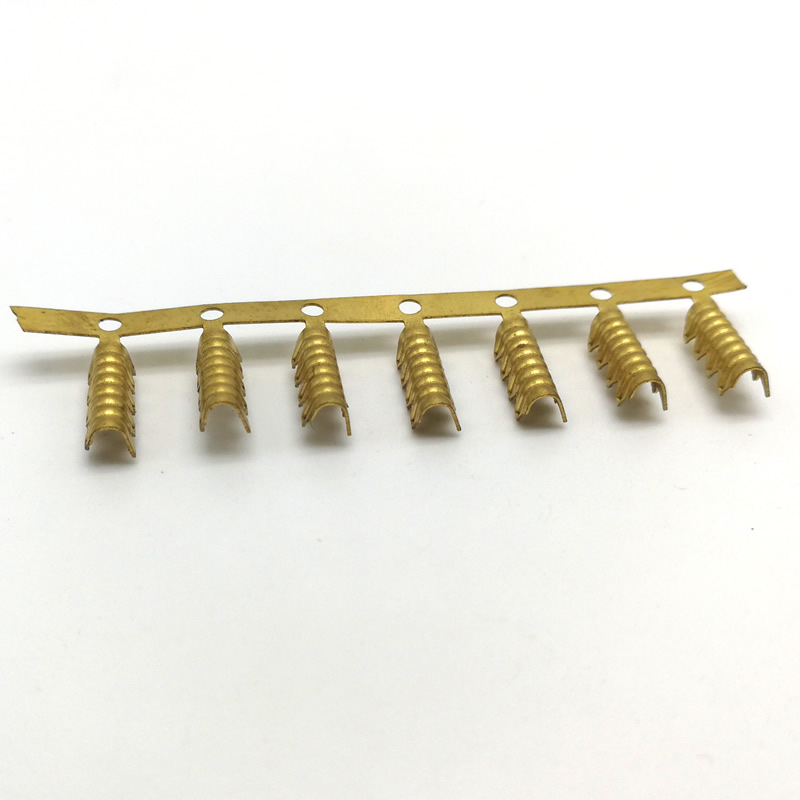
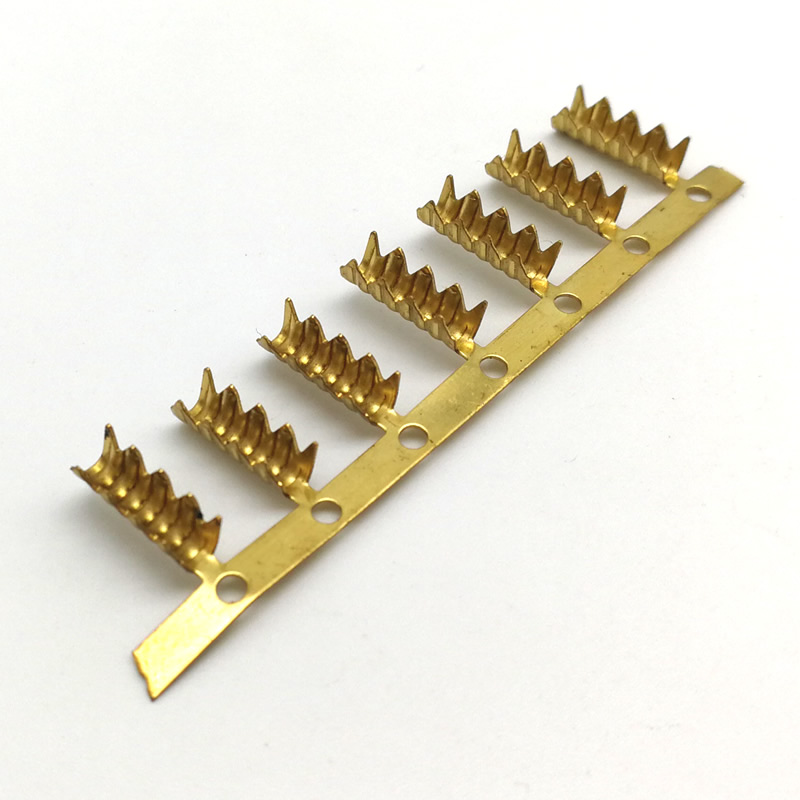
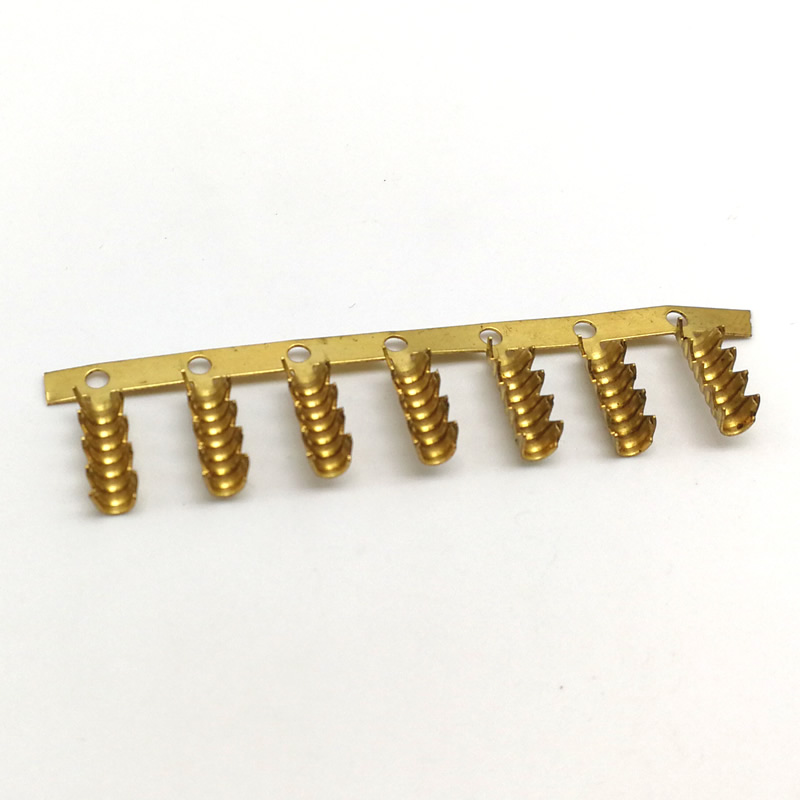
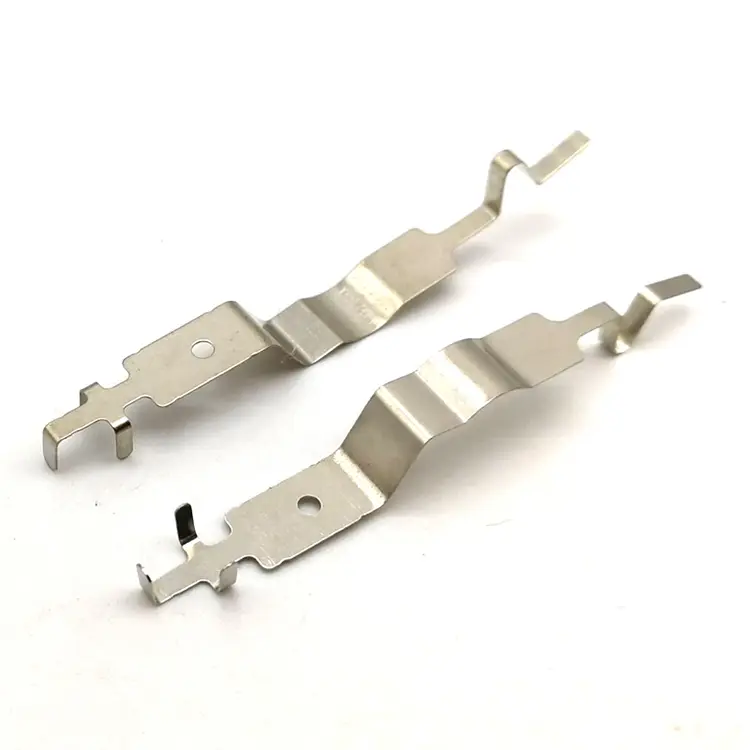
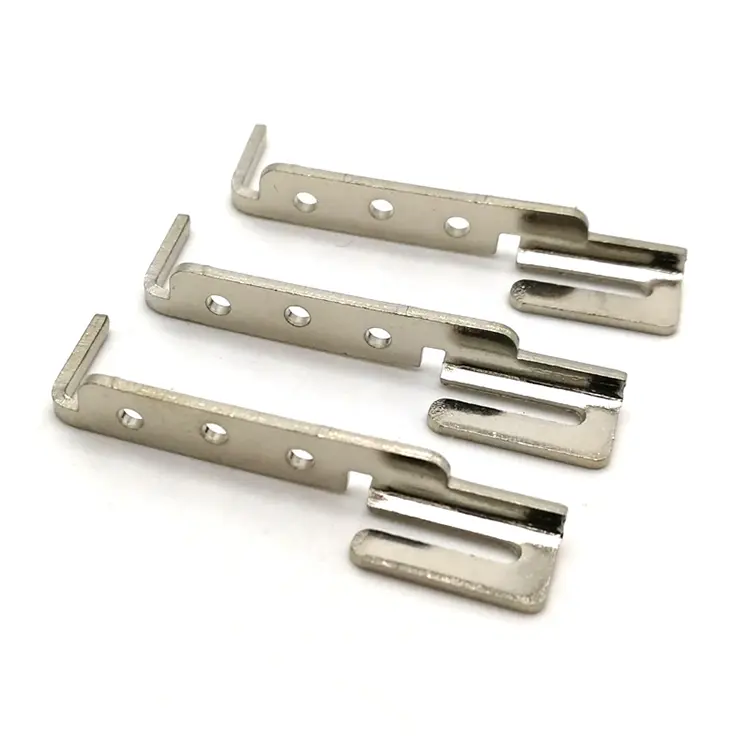
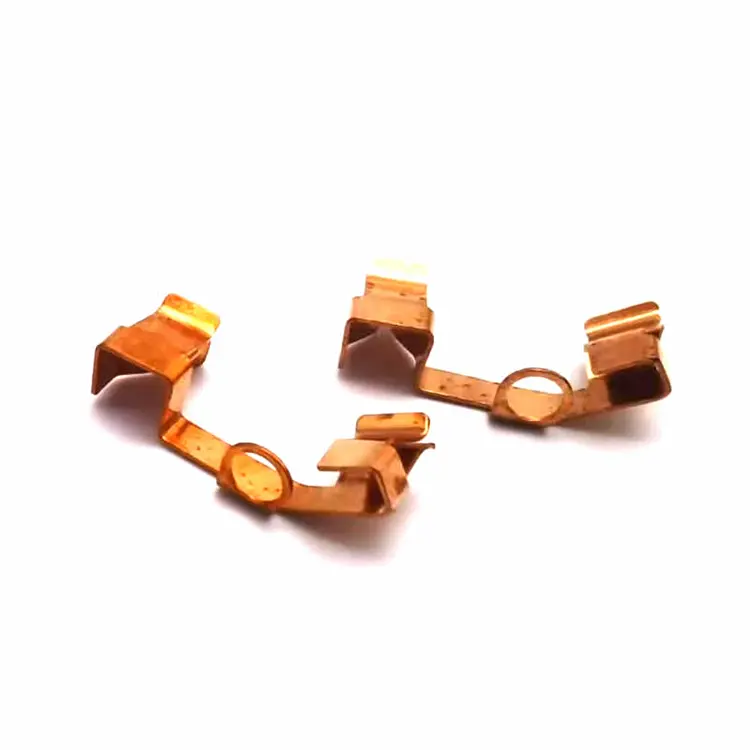
محطات ختم
يحدد الرسم الطرفي الأبعاد - طول الشعاع، وسمك الشعاع، وانحناء التلامس. لكن يتم الحكم على المحطة من خلال شيء نادرًا ما يذكره الرسم: قوة الإدراج. لن يتم إدخال طرف طرفي شديد الصلابة بمقدار 0.05 مم؛ 0.05 مم ناعمة جدًا لن تصمد. تنتج شركة Nuote Metals محطات ختم مخصصة في الصين مع قياس القوة العادية وقوة الإدراج في المادة الأولى والتحقق منها في كل دفعة - ملفوفة على بكرة للإدخال الآلي. النحاس والبرونز الفوسفوري والنحاس. طلاء من بكرة إلى بكرة.
إرسال استفسار
وصف المنتج
محطات الختم المخصصة عبارة عن أجزاء مختومة متواصلة - يتم تغذية الشريط من خلال قالب تدريجي، وتظل المحطات متصلة بالناقل، ويتم شحن البكرة إلى آلة الإدخال الخاصة بالعميل. يجب أن تستوفي المحطة ثلاثة متطلبات وظيفية: القوة العادية (ضغط التلامس ضد دبوس التزاوج)، وقوة الإدراج والسحب (جهد التزاوج وعدم التزاوج)، ومقاومة التلامس (المسار الكهربائي من خلال واجهة التلامس). لا يظهر أي منها على رسم الأبعاد القياسية، وكلها تحدد ما إذا كان الموصل يعمل أم لا.
في Nuote Metals، ننتج محطات مخصصة ذات قوة عادية وقوة إدخال يتم قياسها في المقالة الأولى والتحقق منها في كل دفعة. تتناول هذه المقالة المتطلبات الوظيفية الثلاثة، والهندسة التي تتحكم فيها، والطلاء الذي يحافظ عليها، والتغليف الذي يوفرها.
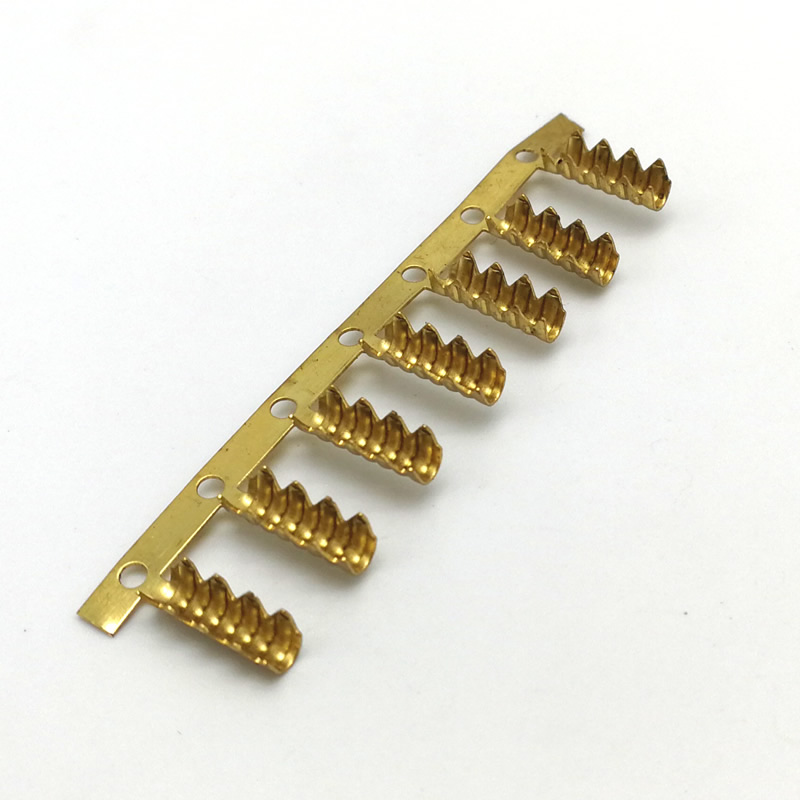
المتطلبات الوظيفية الثلاثة للمحطة
المحطة ليست قوسًا مع الانحناء. إنه الربيع الذي يجب أن ينحرف، ويعود، ويتصرف – آلاف المرات.
| المتطلبات الوظيفية | ماذا يعني | تسيطر عليها | وضع الفشل |
|---|---|---|---|
| القوة العادية | ضغط الاتصال ضد دبوس التزاوج | طول الشعاع، سمك الشعاع، انحناء التلامس | منخفض جدًا — اتصال متقطع؛ عالية جدًا - تلف الإدخال |
| قوة الإدراج/السحب | جهد للتزاوج وعدم التزاوج | القوة العادية، الشطب الرصاص، طلاء الاحتكاك | مرتفع جدًا - لا يمكن للمشغل الإدخال؛ منخفضة جدًا - الإصدارات الطرفية |
| مقاومة الاتصال | المسار الكهربائي من خلال الواجهة | مادة الطلاء، سمك الطلاء، منطقة الاتصال | مرتفع للغاية - انخفاض الجهد، الحرارة، فقدان الإشارة |
القوة العاديةهو الضغط الذي تمارسه شعاع الزنبرك على دبوس التزاوج. يجب أن تكون عالية بما يكفي لاختراق أكسيد السطح والحفاظ على الاتصال - عادةً 1–3N لأطراف الإشارة، و3–8N لمحطات الطاقة. منخفض جدًا، ويصبح الاتصال متقطعًا عند الاهتزاز. إذا كانت عالية جدًا، تصبح قوة الإدخال غير مقبولة، أو يتلف دبوس التزاوج.
قوة الإدراج والسحبهو ما يشعر به المشغل أو الروبوت. إنه مجموع القوة العمودية، ومعامل الاحتكاك للطلاء، وهندسة الرصاص. قد تتطلب المحطة ذات القوة العادية 3N والطلاء بالقصدير قوة إدخال 15N - وهي قوة مقبولة للموصل اليدوي، وهي عالية جدًا بالنسبة للتجميع الآلي عالي الكثافة.
مقاومة الاتصالهو المسار الكهربائي من خلال واجهة الاتصال. يعتمد ذلك على مادة الطلاء وسمك الطلاء ومنطقة الاتصال. قد يكون للطرف المطلي بالقصدير مقاومة اتصال تبلغ 5-10 م أوم؛ قد تحتوي المحطة المطلية بالذهب على 1-3mΩ. يجب أن تظل المقاومة ثابتة طوال عمر الموصل، وليس فقط عند الإدخال الأول.
بالنسبة لمحطات الختم المخصصة، ترتبط المتطلبات الثلاثة: تغيير سمك الشعاع يغير القوة العادية، مما يغير قوة الإدراج، مما يغير تآكل الطلاء. المحطة عبارة عن نظام، وليست قائمة أبعاد.
الهندسة التي تتحكم في القوة العادية
يتم تحديد القوة العمودية من خلال ثلاث معاملات هندسية، ولكل منها مقايضة.
طول الشعاع.ينحرف الشعاع الأطول بسهولة أكبر، مما يؤدي إلى انخفاض القوة الطبيعية لنفس الانحراف. الشعاع الأقصر يكون أكثر صلابة، أي قوة عمودية أعلى. يتم تحديد طول الشعاع بواسطة خطوة المحطة - المسافة بين المحطات الطرفية على الشريط.
سمك الشعاع.الشعاع الأكثر سمكًا يكون أكثر صلابة، أي قوة عمودية أعلى. الشعاع الأرق يكون أكثر امتثالًا - قوة عادية أقل، ولكن خطر الخضوع أعلى. يتم تحديد سمك الشعاع بواسطة سمك الشريط - وهو أيضًا سمك برميل التجعيد وسمك الناقل. لا يمكن تحسين سمك الشريط للشعاع وحده.
انحناء نقطة الاتصال.يعمل نصف القطر الأصغر على تركيز قوة التلامس على مساحة أصغر - ضغط تلامس أعلى، ومقاومة تلامس أقل. يعمل نصف القطر الأكبر على نشر القوة - ضغط تلامس أقل، ومقاومة تلامس أعلى، ولكن تآكل أقل للطلاء.
المقايضة:قد يكون الطرف الذي يكون قاسيًا بدرجة كافية للحفاظ على القوة الطبيعية قاسيًا جدًا بحيث لا يمكن إدخاله. قد لا تحافظ المحطة التي يتم إدخالها بسهولة على الاتصال تحت الاهتزاز. الهندسة عبارة عن ميزان، ويتم التحقق من التوازن عن طريق قياس القوة العمودية وقوة الإدخال على المادة الأولى، وليس عن طريق قياس أبعاد العارضة وحدها.
المرجع القياسي:تتبع الأبعاد والتفاوتات الطرفية IEC 60512 (موصلات المعدات الإلكترونية) وEIA-364 (إجراءات اختبار الموصل الكهربائي) حيثما تم تحديدها. يتم قياس قوة الإدراج والسحب وفقًا لـ EIA-364-13.
الطلاء – طبقة مقاومة التلامس والتآكل
الطلاء ليس تجميليًا. إنه يحدد مقاومة التلامس وقوة الإدخال وعمر التآكل.
| تصفيح | اتصل بالمقاومة | قوة الإدراج (نسبية) | ارتداء الحياة | أفضل تطبيق |
|---|---|---|---|---|
| القصدير | 5-10 مΩ | خط الأساس | معتدل - يختفي بعد 50-100 دورة | موصلات المستهلك، ومنخفضة التكلفة |
| فضي | 2-5 مΩ | أقل قليلا من القصدير | جيد - 200-500 دورة | محطات الطاقة، التيار العالي |
| الذهب (فوق النيكل) | 1-3 مΩ | أدنى | ممتاز - أكثر من 1000 دورة | محطات الإشارة، موثوقية عالية |
القصديرهو الطلاء القياسي للموصلات الاستهلاكية والسيارات - منخفض التكلفة، وقابل للحام، ومقاومة اتصال كافية. لكن القصدير يبلى بعد 50-100 دورة إدخال، حيث ينكشف المعدن الأساسي، وترتفع مقاومة التلامس.
فضييوفر مقاومة اتصال أقل من القصدير وعمر تآكل أفضل - يُستخدم في محطات الطاقة والتطبيقات ذات التيار العالي. تفقد الفضة بريقها في البيئات الكبريتية، حيث تعمل الطبقة السفلية من النيكل على إبطاء عملية التشويه.
الذهب على النيكل طإنه الخيار عالي الموثوقية - أقل مقاومة للتلامس، وأطول عمر للتآكل. يمنع حاجز النيكل انتشار النحاس؛ تحافظ الطبقة الذهبية على مقاومة التلامس لأكثر من 1000 دورة.
كيف نطبقه: بالنسبة لمحطات الختم المخصصة، نستخدم الطلاء من بكرة إلى بكرة - تظل المحطات الطرفية على الناقل وتمر عبر خط الطلاء كشريط مستمر. يعد الطلاء من البكرة إلى البكرة أكثر اتساقًا من الطلاء بالقطعة - كثافة التيار موحدة، والسمك موحد، ولا يتم التعامل مع المحطات بشكل فردي. يتم التحقق من سمك الطلاء بواسطة XRF في كل دفعة.
التعبئة والتغليف – لماذا يجب أن تكون المحطات الطرفية على البكرة
من الممكن أن تفشل المحطة الطرفية الصحيحة في CMM في آلة الإدخال الخاصة بالعميل - لأن خطوة البكرة خاطئة، أو أن الاتجاه معكوس، أو أن الناقل ضعيف جدًا.
ما الذي تتطلبه آلة الإدخال:
الملعب متسقة- يجب أن تتطابق المسافة بين المحطات الطرفية على الناقل مع خطوة التغذية. يؤدي الاختلاف بمقدار 0.1 مم إلى سوء التغذية.
التوجه المستمر- يجب أن تواجه المحطات نفس الاتجاه على البكرة. تعمل المحطة المعكوسة على تشويش وحدة التغذية.
قوة الناقل- يجب أن يدعم الناقل المحطات الطرفية من خلال وحدة التغذية دون تمدد أو كسر.
سلامة لصق- عندما تنفد البكرة، يجب أن تكون الوصلة قوية مثل الحامل - ويجب الحفاظ على درجة الصوت عبر الوصلة.
بالنسبة لمحطات الختم المخصصة، تكون العبوة جزءًا من المواصفات - وليست فكرة لاحقة. نحن نتحقق من ميل البكرة واتجاهها والوصلة الموجودة على كل بكرة قبل الشحن.
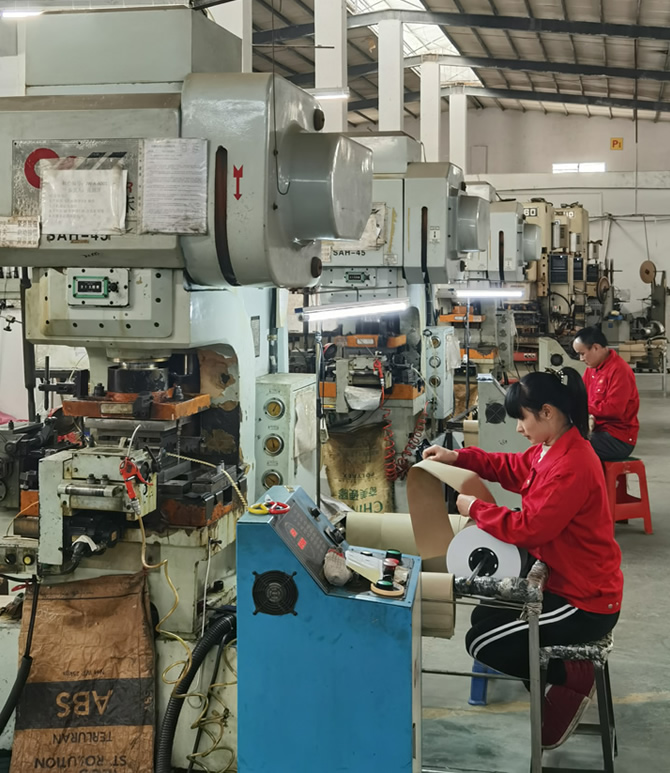
مثال حقيقي - طرف طرفي بقطر 0.64 مم لموصل السيارات
احتاج مورد سيارات ألماني من المستوى 1 إلى محطة ختم مخصصة لموصل بمسافة 0.64 مم - القوة العادية 2.5 نيوتن ± 15%، وقوة الإدخال أقل من 12 نيوتن، ومقاومة التلامس أقل من 5 م أوم، ومسافة البكرة 4 مم ± 0.05 مم.
المشكلة:قام المورد السابق بقياس أبعاد الشعاع وبرميل التجعيد - اجتازت المحطات فحص الأبعاد، لكن 6% فشلت في اختبار قوة الإدخال. كان سُمك الشعاع 0.02 مم جدًا، وكانت القوة الطبيعية 3.2 نيوتن، وتجاوزت قوة الإدخال 15 نيوتن.
ما فعلناه بشكل مختلف:
- تم قياس القوة العمودية على المادة الأولى، وليس فقط أبعاد الشعاع. تم تعديل سمك الشعاع ليصل القوة الطبيعية إلى 2.4N.
- التحقق من قوة الإدراج على عينة من كل دفعة - 12 نيوتن كحد أقصى.
- طلاء القصدير المستخدم من بكرة إلى بكرة - سمك موحد، ومعامل احتكاك ثابت.
- تحقق من ميل البكرة لكل بكرة — 4 مم ±0.03 مم.
- تم شحن 5 ملايين جهاز طرفي بدون أي فشل في الإدخال. ألغى العميل التفتيش الوارد لقوة الإدراج.
هذا هو ما يجب أن تقدمه محطات الختم المخصصة: ليس مجرد طرف يطابق الرسم الخاص به، ولكن طرفًا يقوم بالإدراج والإمساك والتوصيل - لأنه تم قياس القوة العمودية وقوة الإدراج، وليس افتراضهما.
الأسئلة المتداولة
س 1: ما هو الفرق بين محطة الختم المخصصة والمحطة القياسية؟
ج: يتم تحديد محطة قياسية من الكتالوج، حيث يتم إصلاح الشكل الهندسي والطلاء ودرجة ميل البكرة. تم تصميم محطة ختم مخصصة لموصل محدد - تتوافق هندسة الشعاع مع القوة العادية المطلوبة، ويتوافق الطلاء مع مقاومة التلامس وعمر التآكل، وتتوافق خطوة البكرة مع آلة الإدخال الخاصة بالعميل. لا تعد الوحدة الطرفية المخصصة جزءًا من الكتالوج بملصق مختلف — فهي عبارة عن زنبرك مصمم لمتطلبات اتصال محددة.
Q2: كيف يمكنك التحكم في قوة الإدراج على محطات الختم المخصصة؟
ج: يتم التحكم في قوة الإدخال من خلال ثلاثة متغيرات: القوة العادية (التي يتم ضبطها بواسطة هندسة الشعاع)، واحتكاك الطلاء (يتم ضبطه بواسطة مادة الطلاء)، وشطب الرصاص (يتم ضبطه بواسطة القالب). نقوم بقياس القوة العمودية على المادة الأولى، وحساب قوة الإدراج المتوقعة، والتحقق من ذلك على عينة من كل دفعة. إذا تجاوزت قوة الإدخال المواصفات، يتم ضبط سمك الشعاع أو الطلاء - وليس إجراء التجميع. بالنسبة للمحطات الطرفية، قوة الإدراج هي قيمة مقاسة، وليست تقديرًا محسوبًا.
س3: لماذا يعتبر الطلاء من البكرة إلى البكرة أفضل من الطلاء بالقطعة؟
ج: يحافظ الطلاء من بكرة إلى بكرة على المحطات الموجودة على الناقل من خلال خط الطلاء - كثافة التيار موحدة، والسمك موحد، ولا يتم التعامل مع المحطات بشكل فردي. تتطلب عملية الطلاء بالقطعة التعامل معها، مما قد يؤدي إلى ثني الحزم وخدش نقاط التلامس وإنتاج سماكة غير متساوية. بالنسبة لمحطات الختم المخصصة ذات متطلبات مقاومة الاتصال الصارمة، فإن الطلاء من بكرة إلى بكرة هو المعيار - يتم التحقق من سمك الطلاء بواسطة XRF في كل دفعة.
س 4: هل يمكنك تقديم تعليقات سوق دبي المالي حول الشكل الهندسي للمحطة قبل تقديم الطلب؟
ج: نعم. أرسل لنا رسمًا يتضمن أبعاد دبوس التزاوج، والقوة الطبيعية المطلوبة، وحد قوة الإدخال، وهدف مقاومة التلامس. يقوم فريقنا الهندسي بمراجعة هندسة الشعاع فيما يتعلق بالإجهاد والانحراف، مما يؤكد ما إذا كان طول الشعاع المقترح وسمكه يمكن أن يحقق القوة الطبيعية دون الخضوع، وما إذا كانت قوة الإدخال ستفي بالحد الأقصى. بالنسبة لختم المحطات الطرفية، تمنع مراجعة سوق دبي المالي الفشل الأكثر شيوعًا - وهو طرف يقيس بشكل صحيح ولا يتم إدخاله.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
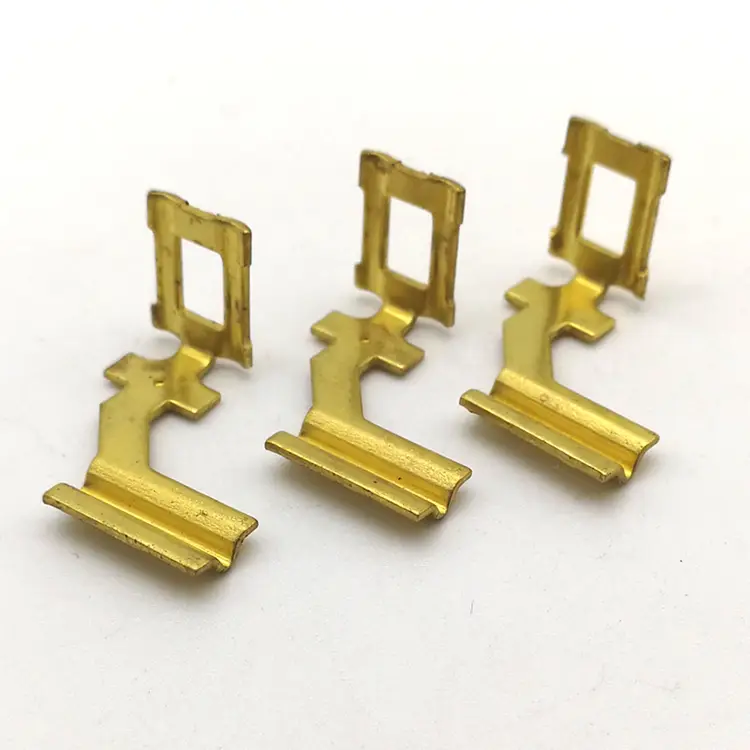
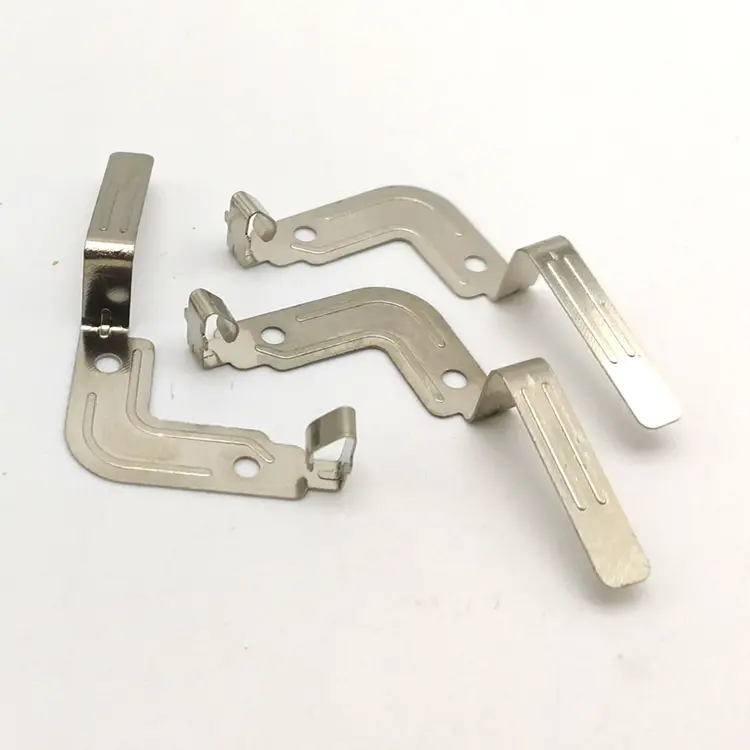

X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية