منتجات
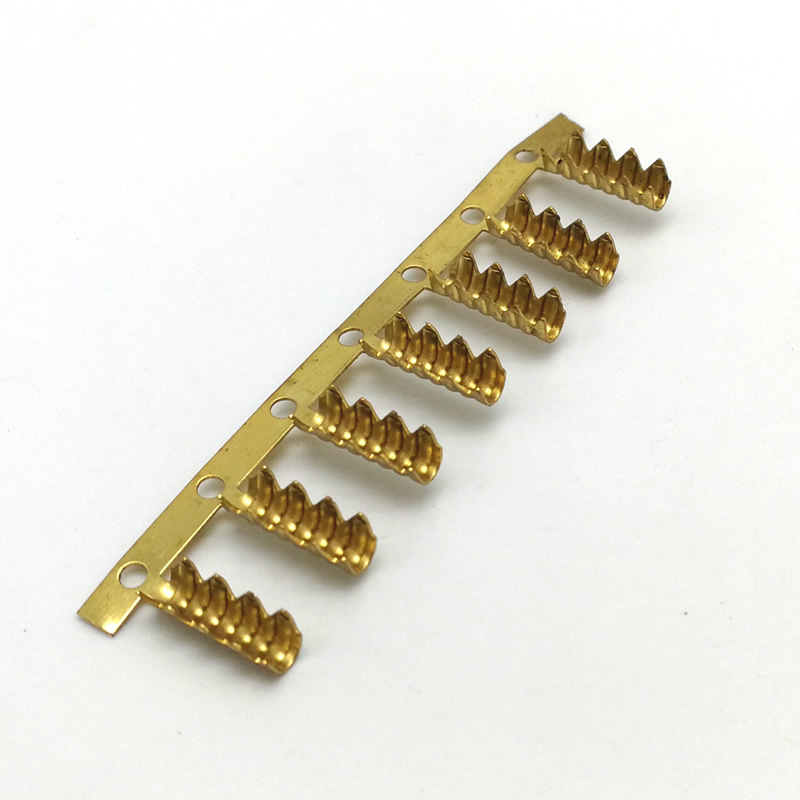


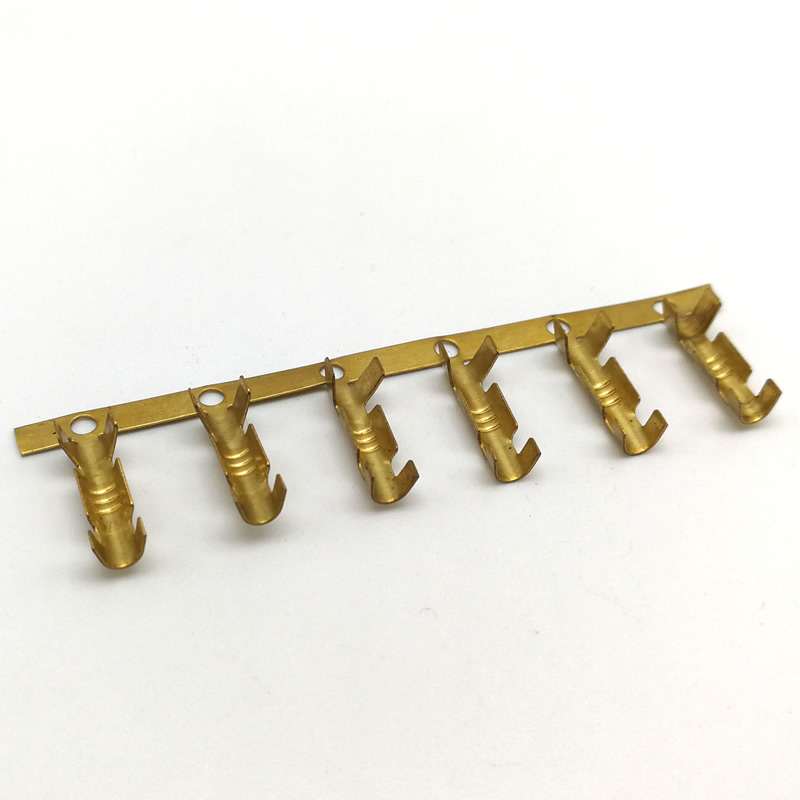
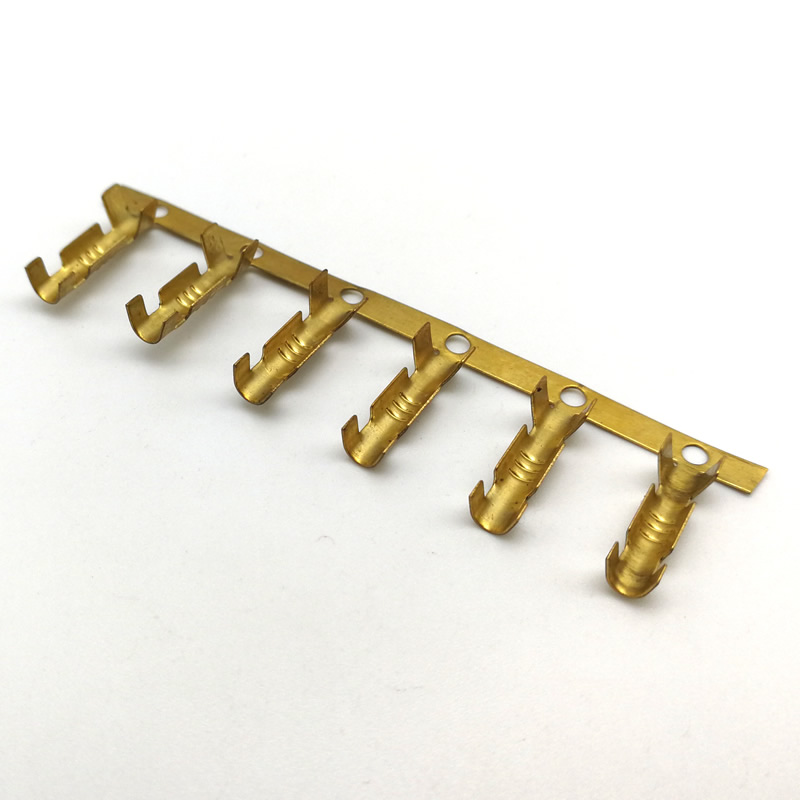
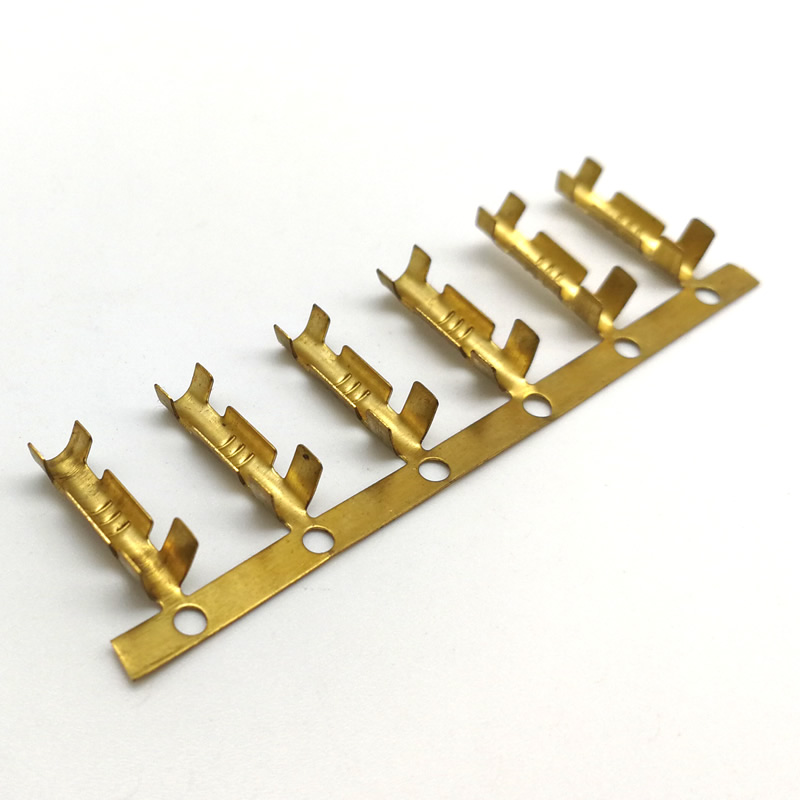
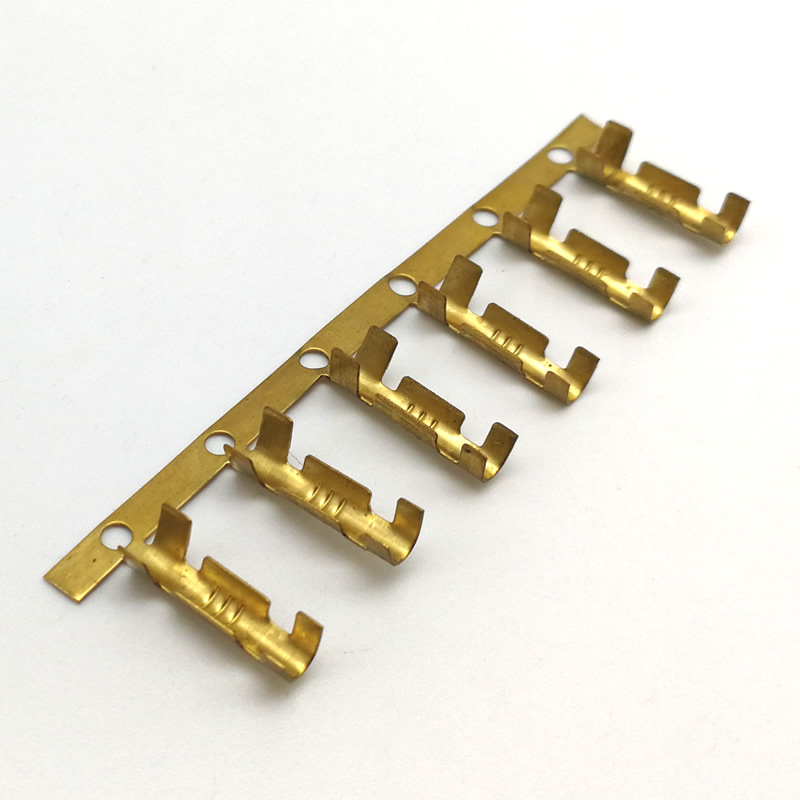
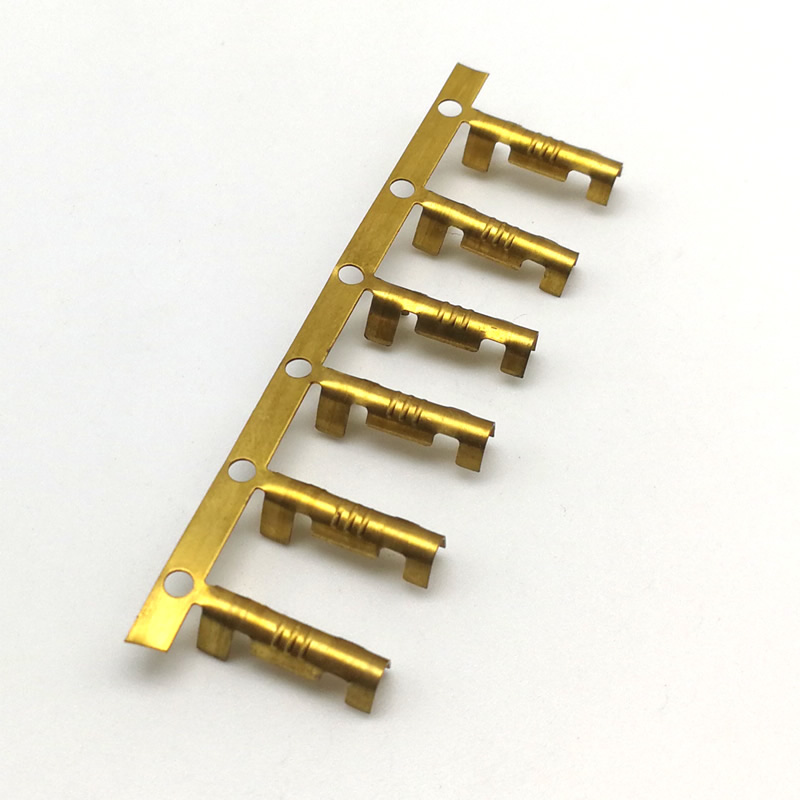
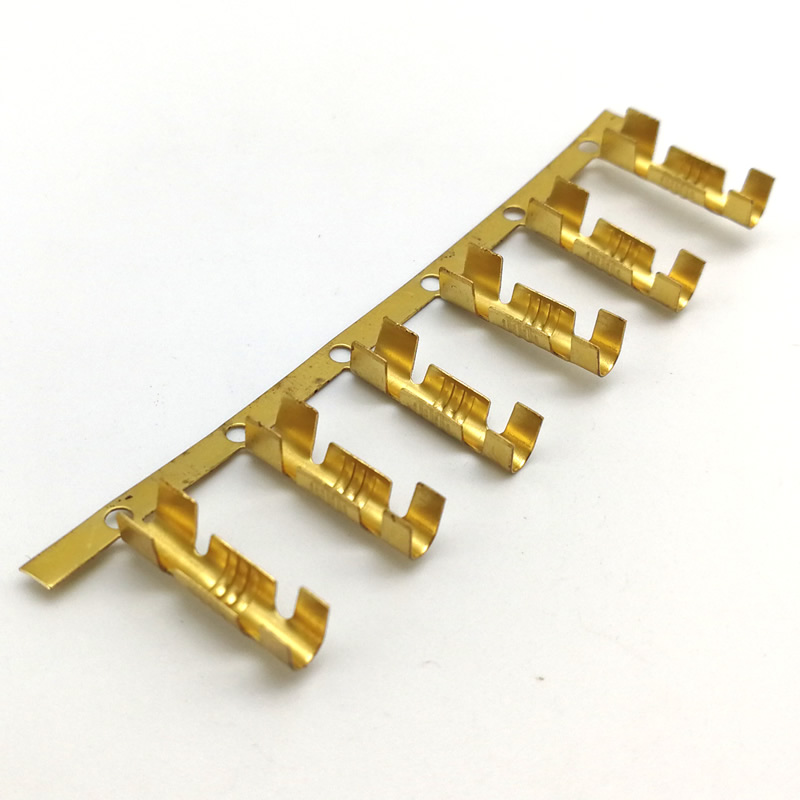
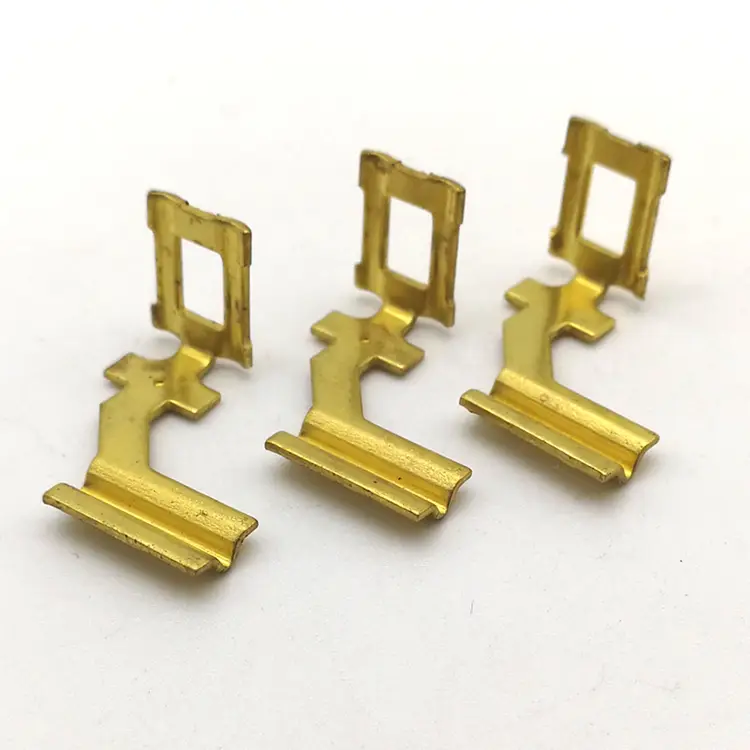
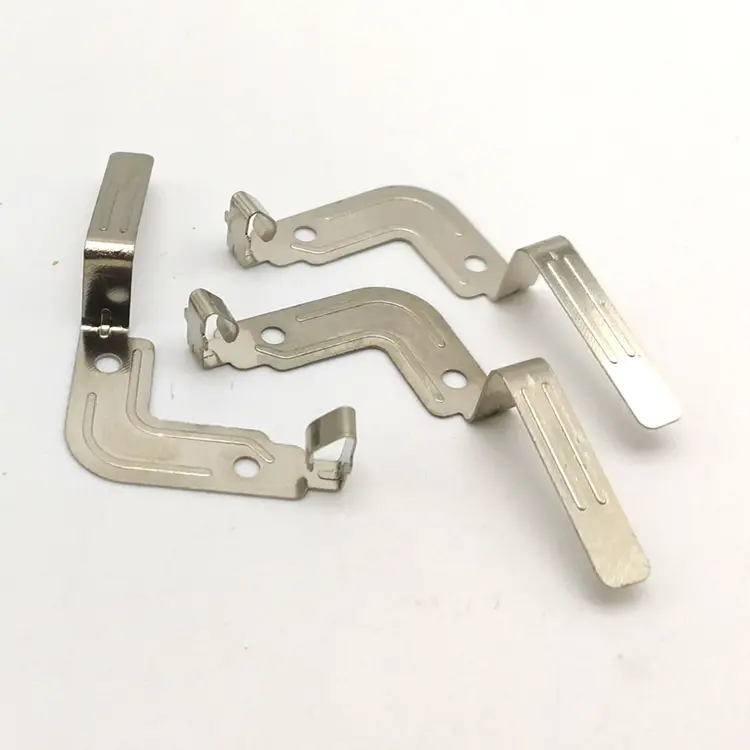
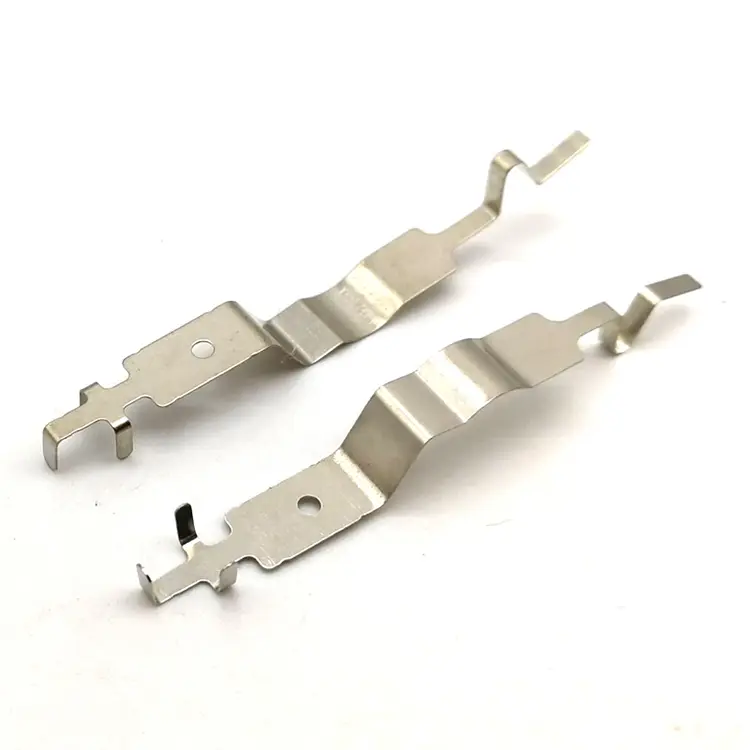
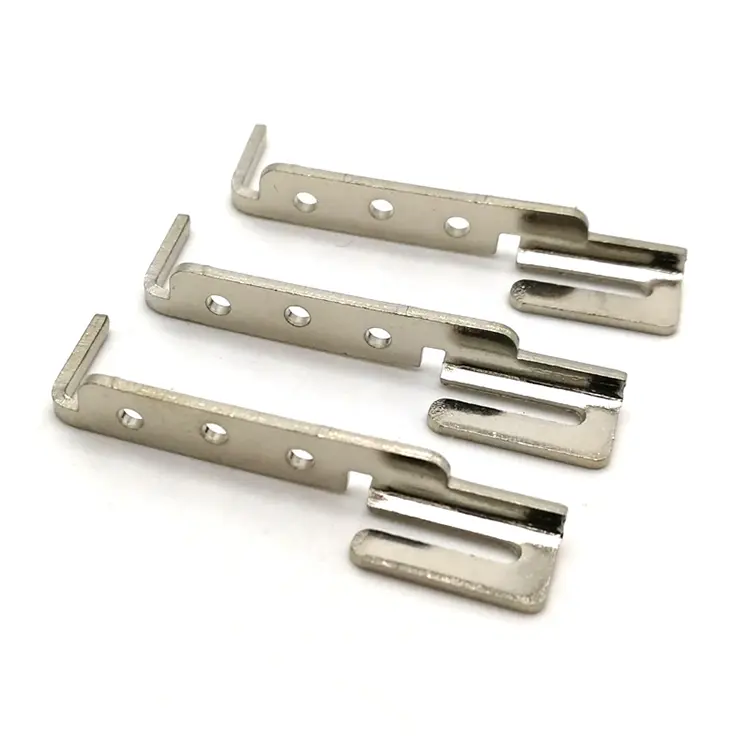
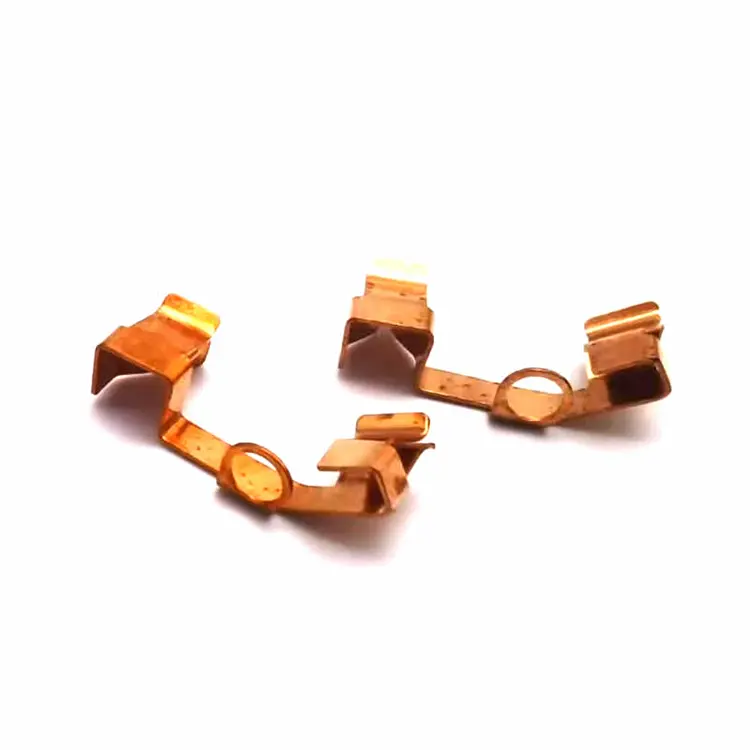
تجعيد محطة النحاس
لا يتم الحكم على طرف التجعيد النحاسي من خلال شكله، بل يتم الحكم عليه من خلال الاتصال الذي يقوم به بعد التجعيد. يحدد ارتفاع التجعيد وعرض التجعيد وقوة السحب ما إذا كان الطرف يحمل السلك لمدة 20 عامًا أو يفشل في دورة الاهتزاز الأولى. تقوم شركة Nuote Metals بإنتاج أطراف تجعيد نحاسية في الصين مع ارتفاع تجعيد وقوة سحب تم التحقق منها وفقًا للمعيار IEC 60352-2 - على الطرف، وعلى السلك، وعلى التجعيد النهائي. النحاس C26000 وC26800.
إرسال استفسار
وصف المنتج
المحطات النحاسية المجعدة هي الوصلة بين السلك والجهاز - في أحزمة السيارات وأسلاك الأجهزة ولوحات التحكم الصناعية. يتم الحكم عليهم من خلال التجعيد، وليس من خلال الختم. إن المحطة التي تقيس بشكل صحيح ولكن تجعد بشكل سيئ هي فشل ميداني في انتظار حدوثه.
في Nuote Metals، ننتج أطراف تجعيد مع التحقق من معلمات التجعيد - وليس فقط الأبعاد المختومة. تتناول هذه المقالة معلمات التجعيد الثلاثة، واختيار درجة النحاس، والطلاء الذي يؤثر على قابلية التجعيد، وما يجب التحقق منه قبل قبول شحنة محطة التجعيد.
معلمات التجعيد الثلاثة التي تحدد الاتصال
التجعيد هو تشوه يمكن التحكم فيه، حيث يتم ضغط البرميل الطرفي حول خيوط السلك، ويتدفق المعدن إلى الفجوات الموجودة بين الخيوط. تعتمد جودة التجعيد على ثلاث معلمات.
| المعلمة | ما يتحكم فيه | المواصفات النموذجية | طريقة القياس |
|---|---|---|---|
| ارتفاع تجعيد | نسبة ضغط البرميل | ± 0.05 ملم من الاسمية | تجعيد قياس الارتفاع، المقارنة البصرية |
| عرض تجعيد | منطقة الاتصال بين البرميل والسلك | ±0.1 ملم من الاسمية | قياس عرض التجعيد |
| قوة السحب | القوة الميكانيكية للاتصال | وفقًا للمواصفة IEC 60352-2، استنادًا إلى مقياس الأسلاك | اختبار الشد |
ارتفاع تجعيدهي المعلمة الأكثر أهمية. مرتفع جدًا - البرميل غير مضغوط بدرجة كافية، والخيوط فضفاضة، وتفشل قوة السحب. منخفض جدًا - البرميل مضغوط بشكل زائد، وتتلف الخيوط، وترتفع المقاومة. يتم ضبط ارتفاع التجعيد الاسمي بواسطة مقياس السلك وسمك البرميل الطرفي - ويجب تثبيته عند ± 0.05 مم.
تجعيد العرضح يحدد منطقة الاتصال. ضيقة جدًا - منطقة الاتصال صغيرة، وترتفع المقاومة. واسعة جدًا - قد يتشقق البرميل عند المنعطف. يتم تعيين العرض بواسطة أدوات التجعيد - وليس بواسطة الجهاز وحده.
قوة السحب هي النتيجة- هو الاختبار الذي يؤكد صحة ارتفاع وعرض التجعيد. تعتمد متطلبات قوة السحب على مقياس السلك - بالنسبة لسلك 0.5 مم²، يكون الحد الأدنى عادةً 60-80 نيوتن؛ لسلك 2.5 مم²، 200-250 نيوتن. ويكون الاختبار مدمرًا، إذ يتم إجراؤه على عينة من كل دفعة، وليس على كل محطة طرفية.
بالنسبة للمحطات النحاسية المجعدة، فإن ارتفاع وعرض التجعيد هما معلمات العملية - قوة السحب هي الدليل. المورد الذي يقوم بشحن الأجهزة الطرفية بدون تقرير قوة السحب لا يتحقق من الاتصال - بل يتحقق من الختم.
اختيار درجة النحاس - لماذا لا يكون C26000 هو الحل دائمًا
يتم ختم أطراف التجعيد من النحاس - ولكن درجة النحاس تحدد كيفية تجعيد الأطراف، وكيف تقاوم استرخاء الضغط، وكيفية أدائها في الميدان.
| درجة | النحاس/الزنك | التجعيد | مقاومة الإجهاد والاسترخاء | تطبيق نموذجي |
|---|---|---|---|---|
| C26000 | 70/30 | ممتاز – ناعم، ويتشكل بسهولة | معتدل | الأسلاك العامة، المستهلك |
| C26800 | 65/35 | جيد - أصعب قليلاً | معتدل | السيارات والأجهزة |
| C22000 | 90/10 | عادل - أصعب وأكثر ربيعًا | جيد | موثوقية عالية، صناعية |
C26000(خرطوشة النحاس) هي المعيار لأطراف التجعيد - 70% نحاس، 30% زنك. إنه ناعم بما يكفي للتجعيد دون أن يتشقق، كما أنه يصبح أكثر صلابة أثناء التجعيد - الاتصال المجعد أقوى من الطرف الملدن. لكن C26000 يخفف الضغط عند درجات الحرارة المرتفعة، حيث تنخفض قوة التلامس بمرور الوقت في التطبيقات ذات درجات الحرارة المرتفعة.
C26800(النحاس الأصفر) أصعب قليلاً - 65/35 نحاس-زنك. إنها تجعد جيدًا ولكنها تتطلب قوة تجعيد أعلى قليلاً. يتم استخدامه في محطات السيارات والأجهزة حيث تكون درجة الحرارة معتدلة.
C22000(البرونز التجاري) يحتوي على 90/10 من النحاس والزنك، وهو أكثر صلابة ونابضًا من C26000. إنه يقاوم تخفيف الضغط بشكل أفضل، ولكن من الصعب تجعيده - فقد يتشقق البرميل إذا كان ارتفاع التجعيد منخفضًا جدًا. يتم استخدامه في المحطات الصناعية عالية الموثوقية حيث يجب أن يستمر الاتصال لعقود.
المقايضة:ينثني النحاس الناعم (C26000) بسهولة ولكنه يرتاح عند درجة الحرارة. يقاوم النحاس الأكثر صلابة (C22000) الاسترخاء ولكنه يتشقق إذا تم تجعيده بشكل مفرط. ويتم تحديد الدرجة للتطبيق — وليس للختم وحده.
المرجع القياسي:يتم التحقق من جودة التجعيد وفقًا للمواصفة IEC 60352-2 (الوصلات غير الملحومة – التوصيلات المجعدة). تتبع متطلبات قوة السحب UL 486A للموصلات السلكية وEIA-364-38 لاختبار الشد.
الطلاء – كيف يؤثر سمك القصدير على التجعيد
إن الطلاء الموجود على طرف التجعيد ليس تجميليًا، فهو يحدد مقاومة التلامس، ومقاومة التآكل، وقابلية التجعيد. طلاء القصدير الذي يكون رقيقًا جدًا أثناء العقص؛ سميك جدًا، ويتشقق الطلاء عند انحناء التجعيد.
طلاء القصدير هو المعيار القياسي لأطراف النحاس المجعدة بسمك 5-10 ميكرومتر. إنه قابل للحام، ومقاوم للتآكل، ويتجعد جيدًا. ولكن يجب التحكم في السُمك، فطبقة القصدير التي يبلغ سمكها 15 ميكرومترًا تكون أكثر هشاشة من الطبقة التي يبلغ سمكها 5 ميكرومتر، وتتشقق عند انحناء التجعيد.
كيف نتحكم فيه:
- يتم التحقق من سمك الطلاء بواسطة XRF في كل دفعة، 5-10 ميكرومتر.
- تجربة التجعيد قبل الإنتاج - يتم تجعيد طرف العينة وتقطيعه بشكل عرضي للتأكد من عدم تشقق الطلاء عند الانحناء.
- طلاء من بكرة إلى بكرة - سمك موحد، لا يوجد ضرر عند التعامل.
بالنسبة لأطراف التوصيل النحاسية المجعدة، يعد الطلاء جزءًا من عملية التجعيد - وليس خطوة ما بعد المعالجة. يعتبر الطرف ذو الطلاء المتصدع عند التجعيد موقعًا للتآكل، حيث يكون المعدن الأساسي مكشوفًا، ويفشل الاتصال.
مثال حقيقي - فشل قوة السحب عند ارتفاع تجعيد 0.1 مم
احتاج مورد سيارات ألماني من المستوى الأول إلى طرف نحاسي مجعد لسلك بقطر 0.75 مم² - قوة سحب لا تقل عن 120 نيوتن لكل IEC 60352-2. قام المورد السابق بختم الطرف بشكل صحيح لكنه لم يتحكم في ارتفاع التجعيد - كان التجعيد مرتفعًا جدًا بمقدار 0.1 مم، وفشل 8٪ من التجعيد في اختبار قوة السحب.
ما فعلناه بشكل مختلف:
- تم قياس ارتفاع التجعيد على الطرف - كان سمك البرميل 0.25 مم، وكان ارتفاع التجعيد الاسمي 1.15 مم. كان المورد السابق يتجعد عند 1.25 ملم - ولم يكن البرميل مضغوطًا بدرجة كافية.
- تم ضبط أدوات التجعيد - تم ضبط ارتفاع التجعيد على 1.15 مم ± 0.05 مم.
- التحقق من قوة السحب على عينة من كل دفعة - 120 نيوتن كحد أدنى. مرت الدفعة الأولى بمتوسط 135N.
- تم استخدام النحاس C26800 - وهو أصعب قليلًا من C26000، ويتميز بمقاومة أفضل لاسترخاء الضغط لدرجة الحرارة أسفل الغطاء.
- تم شحن 2 مليون محطة طرفية بدون أي أعطال في قوة السحب. ألغى العميل الفحص الوارد لقوة السحب.
هذا هو ما يجب أن تقدمه أطراف التوصيل النحاسية المجعدة: ليس فقط طرفًا يطابق رسمه، بل طرفًا يحمل السلك - لأنه تم قياس ارتفاع التجعيد وقوة السحب، وليس افتراضهما.
الأسئلة المتداولة
س 1: ما هي المعلمة الأكثر أهمية لمحطة تجعيد النحاس؟
ج: ارتفاع التجعيد - يحدد ضغط البرميل حول خيوط السلك. عالية جدًا، والخيوط فضفاضة - تفشل قوة السحب. منخفض جدًا، وتتلف الخيوط - وترتفع المقاومة. يجب أن يظل ارتفاع التجعيد عند ±0.05 مم، ويجب التحقق من قوة السحب على عينة من كل دفعة وفقًا للمواصفة IEC 60352-2. بالنسبة للمحطات النحاسية المجعدة، فإن ارتفاع التجعيد هو معلمة العملية - وقوة السحب هي الدليل.
س 2: ما أهمية درجة النحاس في أطراف التجعيد؟
ج: تحدد درجة النحاس قابلية التجعيد ومقاومة استرخاء الضغط. يعتبر C26000 أكثر ليونة - فهو يتجعد بسهولة ولكنه يرتاح عند درجات حرارة مرتفعة. C22000 أصعب - فهو يقاوم الاسترخاء ولكنه يتشقق إذا تم تجعيده بشكل مفرط. C26800 هو الميزان - فهو صلب بما يكفي لدرجات حرارة السيارات، وناعم بما يكفي للتجعد دون أن يتشقق. بالنسبة لأطراف التجعيد، يتم تحديد الدرجة لدرجة حرارة التطبيق وقوة التجعيد - وليس للختم وحده.
Q3: هل يمكنك تقديم تقارير اختبار قوة السحب مع الشحنة؟
ج: نعم. يتم شحن كل دفعة مع تقرير قوة السحب - وينتج الاختبار من عينة من المحطات المجعدة، وقياسات ارتفاع وعرض التجعيد، ومقياس السلك المستخدم للاختبار. التقرير متوافق مع IEC 60352-2 وUL 486A. بالنسبة للمحطات النحاسية في تطبيقات السيارات أو الأجهزة، يعد تقرير قوة السحب جزءًا من حزمة PPAP - وليس مستندًا اختياريًا.
س 4: كيف يمكنك التحكم في سمك الطلاء على أطراف التجعيد؟
ج: نحن نتحقق من سمك الطلاء بواسطة XRF على كل دفعة - 5-10 ميكرومتر من القصدير. قبل الإنتاج، نقوم بتجعيد طرف العينة وتقطيعه عرضيًا للتأكد من أن الطلاء لا يتشقق عند ثني التجعيد. الطلاء السميك للغاية يتشقق. رفيع جدًا، فإنه يبلى. بالنسبة لأطراف النحاس المجعدة، يعد الطلاء جزءًا من عملية التجعيد - وليس لمسة نهائية تجميلية. كما نقدم أيضًا طلاءًا من البكرة إلى البكرة للحصول على سماكة موحدة وعدم حدوث ضرر عند التعامل.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.

X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية