منتجات


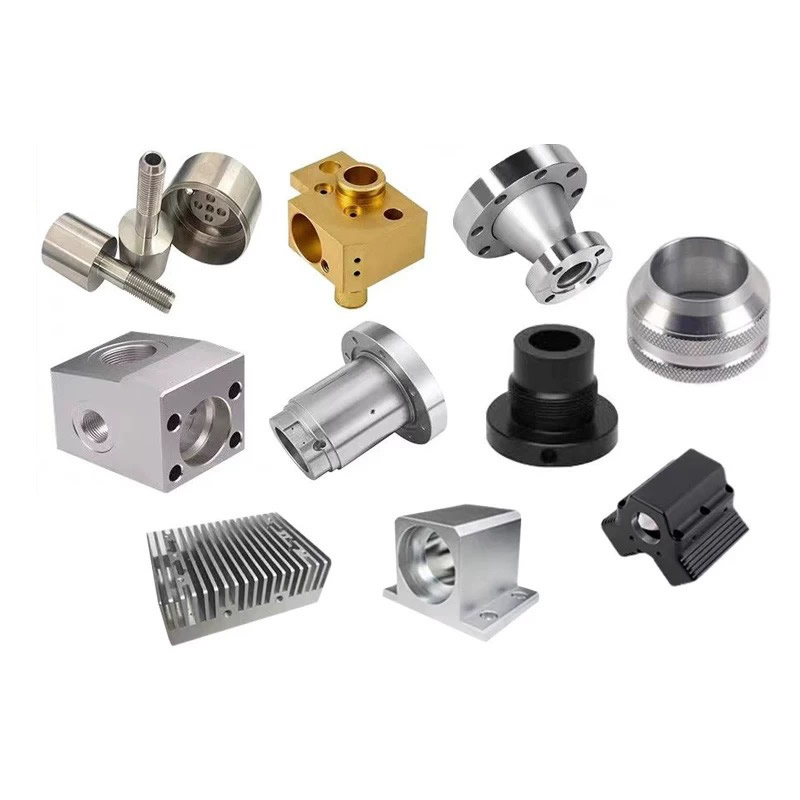
أجزاء تحولت ومطحنة
لا تحتاج كل قطعة مخروطة ومطحنة إلى مركز دوران مطحنة ذو 5 محاور. ما يحتاج إليه هو خطة إعداد تتوافق مع علاقات الميزات: الميزات التي يجب أن تتم مواءمتها في إعداد واحد؛ الميزات التي لا يمكن التنقل بين الأجهزة. تقوم شركة Nuote Metals بإنتاج أجزاء مخروطة ومفرومة في الصين من خلال تخطيط الإعداد الذي يعتمد على علاقات ميزات الرسم - وليس من خلال قائمة قدرات الماكينة. ±0.005 ملم على العلاقات الحرجة.
إرسال استفسار
وصف المنتج
الأجزاء المخروطة والمطحنة - علاقة الميزات هي التي تقرر الإعداد
غالبًا ما يُشار إلى الجزء المخروط والمطحون على أنه "دورة مطحنة" - آلة واحدة، إعداد واحد، تم إنجازه. ولكن ليس كل جزء يحتاج إلى ذلك. ما يحتاج إليه هو خطة إعداد تطابق علاقات الميزات الموجودة في الرسم. تحتاج الفتحة المتقاطعة التي يجب أن تتماشى مع التجويف في حدود 0.02 مم إلى إعداد واحد - لا يمكن للعلاقة أن تنجو من إعادة المشبك. يمكن طحن مسطح التركيب الذي يحتاج فقط إلى أن يكون موازيًا للمحور في حدود 0.1 مم في إعداد ثانٍ - ويكون التسامح فضفاضًا بما يكفي لاستيعاب إزاحة مسند الإسناد.
لا يتم تعريف الأجزاء المخروطة والمطحنة بواسطة الآلة، بل يتم تعريفها من خلال العلاقات بين الميزات. تتبع خطة الإعداد العلاقات: العلاقات الوثيقة تسير في إعداد واحد؛ العلاقات الفضفاضة يمكن أن تتحرك. إن المورد الذي يقوم بطحن كل شيء على مركز خماسي المحاور يفرط في معالجة الميزات السائبة. المورد الذي ينقل كل شيء بين الآلات يفقد العلاقات الوثيقة.
في Nuote Metals، ننتج أجزاء مخروطية ومطحونة من خلال تخطيط الإعداد المدفوع بعلاقات ميزات الرسم. تتناول هذه المقالة أنواع العلاقات الثلاثة، ومتى تكون الإعدادات المنفصلة مقبولة، وما الذي يجب التحقق منه قبل قبول جزء ما.
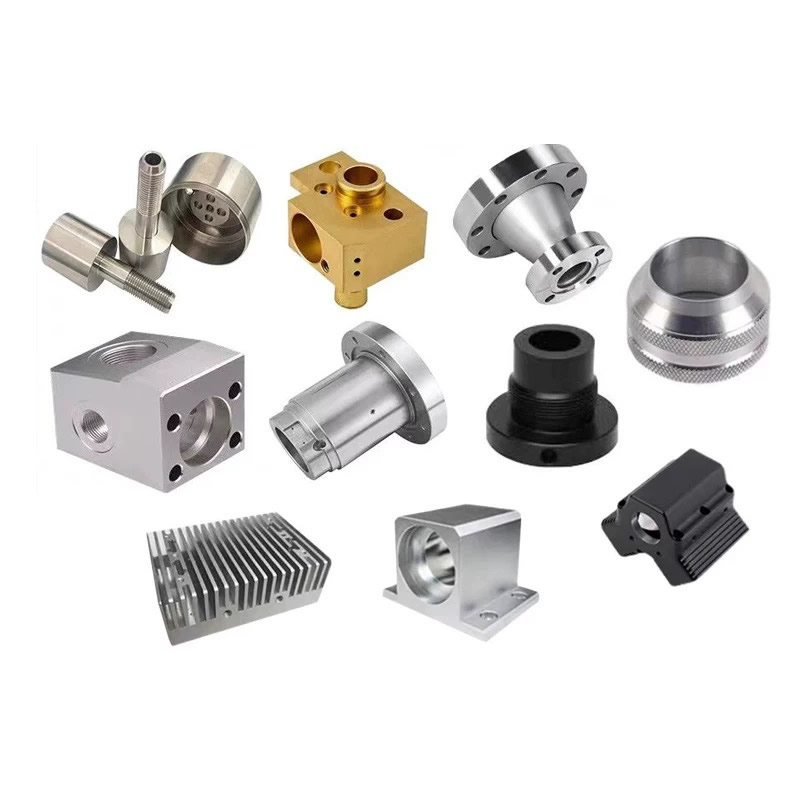
ثلاث علاقات مميزة تتطلب إعدادًا واحدًا
لا يعد قرار استخدام إعداد واحد أو اثنين بمثابة تفضيل، بل يتم تحديده من خلال التسامح بين الميزات.
| علاقة الميزة | مثال | التسامح الذي يتطلب إعدادًا واحدًا | ماذا يحدث إذا انقسمت |
|---|---|---|---|
| فتحة متقاطعة حتى تتحمل | المنفذ الهيدروليكي إلى التجويف الرئيسي | الموقف .030.03 مم | يؤدي إعادة المشبك إلى تغيير الفتحة من خلال تحمل OD |
| مسطحة إلى المحور | تركيب مسطح على محور العمود | التوازي .0.02 مم | يشير الإعداد الثاني إلى سطح مختلف |
| فتحة للحمل | الطريق الرئيسي لتحمل التجويف | التماثل .050.05 مم | يؤدي تغيير التركيب إلى تدوير الفتحة بالنسبة إلى التجويف |
فتحة متقاطعة حتى تتحملهي العلاقة الأكثر شيوعًا والتي تتطلب إعدادًا واحدًا. يجب أن تتقاطع الفتحة المتقاطعة مع التجويف في الموضع الصحيح - إذا تم إعادة تثبيت الجزء وكانت التركيبة تشير إلى القطر الخارجي، فإن الفتحة المتقاطعة تتغير حسب تسامح OD. يصبح التسامح مع 0.05 مم OD خطأً في موضع الفتحة المتقاطعة بمقدار 0.05 مم - خارج متطلبات 0.03 مم.
مسطحة إلى المحوريتطلب إعدادًا واحدًا عندما يكون التوازي ضيقًا. لا يمكن طحن مسطح التثبيت الذي يجب أن يكون موازيًا لمحور العمود في حدود 0.02 مم في إعداد ثانٍ - تشير الوحدة الثانية إلى سطح مختلف، وينحرف التوازي.
فتحة للحمليتطلب إعدادًا واحدًا عندما يكون التماثل محكمًا. لا يمكن لمجرى المفتاح الذي يجب أن يكون متماثلًا مع تجويف المحمل في حدود 0.05 مم أن يتحمل تغيير التركيب - فالفتحة تدور بالنسبة إلى التجويف.
بالنسبة للأجزاء التي تم تدويرها وطحنها، تحدد العلاقة - وليس عدد الميزات - خطة الإعداد.
المرجع القياسي:تتبع تفاوتات الموضع والتوازي ASME Y14.5 وISO 1101 ما لم يتم تحديد وسيلة شرح أكثر إحكامًا.
عندما تكون الإعدادات المنفصلة مقبولة
لا تحتاج كل ميزة إلى إعداد واحد. يمكن للميزات ذات العلاقات غير الدقيقة أن تنتقل بين الأجهزة، كما أن نقلها أقل تكلفة من إضافة إعداد خماسي المحاور.
الميزات التي يمكن أن تتحرك:
- فتحات التركيبمع تسامح الموضع ≥0.1 مم - يتم امتصاص تحول إعادة المشبك بواسطة التسامح.
- الشققمع التوازي ≥0.05 مم - تكون التركيبة الثانية دقيقة بدرجة كافية.
- منافذ مترابطةمع الموضع ≥0.1 مم - يمتص تعشيق الخيط اختلالًا بسيطًا.
- إزالة الأزيز والشطب– لا علاقة له بالمسند على الإطلاق.
مقايضة التكلفة:تبلغ تكلفة مركز دوران المطحنة ذو 5 محاور أكثر في الساعة من المخرطة أو المطحنة ذات 3 محاور. إذا كان من الممكن نقل نصف الميزات إلى إعداد ثانٍ، فسيكون إنتاج الجزء أرخص على مخرطة بالإضافة إلى مطحنة، وليس على مركز دوران الطاحونة. تعد خطة الإعداد قرارًا يتعلق بالتكلفة بقدر ما هو قرار التسامح.
خطأ شائع:نقلاً عن كل جزء تم تدويره وطحنه على مركز خماسي المحاور لأنه "أكثر دقة". بالنسبة للأجزاء ذات العلاقات غير الدقيقة، يضيف المركز ذو المحاور الخمسة التكلفة دون إضافة قيمة - وكان الإعداد الثاني سيحتفظ بالتسامح على أي حال.
المعدات والقدرات
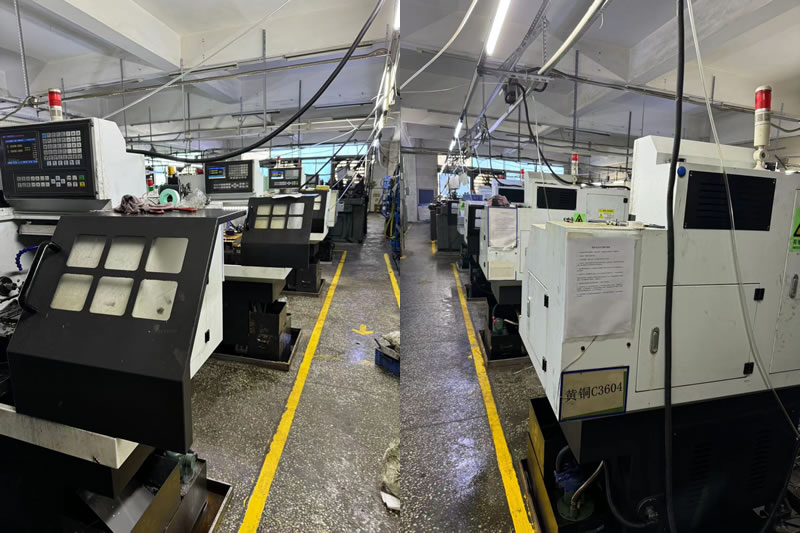
تقوم شركة Nuote Metals بتشغيل مراكز تشغيل مطحنة ذات 5 محاور ومخارط ومراكز تصنيع منفصلة - لذا فإن خطة الإعداد تتبع الجزء، وليس مدى توفر الماكينة.
- مراكز دوران مطحنة ذات 5 محاور(DMG MORI NHX 5000، Mazak Integrex) - للأجزاء ذات علاقات الميزات الضيقة.
- مخارط CNC مع الأدوات الحية(Haas ST-20Y) - للأجزاء الدائرية ذات الفتحات المتقاطعة والمسطحة البسيطة.
- مراكز تصنيع ذات 3 محاور و 4 محاور- للطحن الثانوي على الميزات السائبة.
- CMM مع مسبار المسح(زايس كونتورا 7/10/6) - تم تثبيته على مرجع المعالجة.
شهادة:ISO 9001:2015 (الشهادة متوفرة عند الطلب). القدرة السنوية: 2.5 مليون جزء من الأجزاء المحولة والمطحنة عبر البرامج الهيدروليكية والطبية والسيارات.
الحد:تفترض خطة الإعداد القائمة على العلاقة أنه يمكن الوصول إلى الميزات الضيقة في عملية رمي واحدة. بالنسبة للأجزاء ذات العلاقات الوثيقة من كلا الطرفين - والتي تتطلب إعدادين بغض النظر - فإننا نراجع نقل مرجع الإسناد وقد نوصي بهندسة مختلفة أو مقياس وظيفي.
مثال حقيقي – علاقتان، إعدادان، توفير 20% من التكلفة
احتاجت إحدى الشركات المصنعة لأجهزة استشعار السيارات الألمانية إلى غلاف من الألومنيوم 6061 مع تجويف مدور، ووجه تثبيت مطحون عند توازي 0.02 مم مع محور التجويف، وأربعة فتحات تثبيت عند ± 0.15 مم.
ما أوصينا به:
- إعداد واحد للتجويف والوجه المتصاعد—مركز دوران مطحنة ذو 5 محاور، التوازي عند 0.015 مم.
- الإعداد الثاني للثقوب المتصاعدة الأربعة— مطحنة ذات 3 محاور، يتم امتصاص تحول إعادة المشبك بواسطة التسامح ± 0.15 مم.
- اقتبس المورد السابق الجزء بأكمله على مركز 5 محاور—20% أكثر تكلفةمن خطة الانقسام.
درس تعلمناه:في وقت مبكر من برنامج تخطيط الإعداد الخاص بنا، قمنا بتقسيم جزء بمتطلبات تناظر من الفتحة إلى التجويف بمقدار 0.04 مم عبر إعدادين. أدى دوران إعادة المشبك إلى تغيير الفتحة بمقدار 0.06 مم، مما أدى إلى إلغاء 3% من الدفعة. منذ ذلك الحين، يتم دائمًا تشكيل التماثل من الفتحة إلى التجويف الذي يقل عن 0.05 مم في إعداد واحد.
الحد:تم التحقق من صحة خطة الانقسام لهذه الهندسة - العلاقة الوثيقة على وجه التجويف، والثقوب السائبة على الحافة. إذا كانت العلاقة الوثيقة على طرف الشفة، فلن ينجح الانقسام.
تم شحن 2000 قطعة بدون أي أعطال في التجميع. هذا هو ما يجب أن تقدمه الأجزاء المحولة والمفروشة: ليست الآلة الأكثر قدرة، ولكن خطة الإعداد التي تتوافق مع العلاقات - ميزات محكمة في إعداد واحد، وميزات فضفاضة حيث تنتمي.
الأسئلة المتداولة
س1: كيف أعرف ما هي الميزات التي تحتاج إلى إعداد واحد على الجزء المدور والمفروش؟
ج: قم بمطابقة علاقة الميزة بالتسامح. تحتاج الفتحة المتقاطعة للتجويف عند الموضع .030.03 مم إلى إعداد واحد. يحتاج المحور المسطح عند التوازي .020.02 مم إلى إعداد واحد. تحتاج فتحة التجويف عند التماثل .050.05 مم إلى إعداد واحد. يمكن عادةً أن تنتقل الميزات ذات التفاوتات التي تبلغ ≥0.1 مم إلى إعداد ثانٍ - حيث يتم امتصاص إزاحة إعادة المشبك. بالنسبة للأجزاء التي تم تدويرها وطحنها، تحدد العلاقة - وليس عدد الميزات - خطة الإعداد.
س2: هل يعتبر مركز الدوران ذو 5 محاور أفضل دائمًا لهذه الأجزاء؟
ج: لا، فمن الأفضل للأجزاء ذات علاقات الميزات الضيقة. بالنسبة للأجزاء ذات العلاقات غير الدقيقة، يضيف المركز ذو 5 محاور التكلفة دون إضافة قيمة - ويحتفظ الإعداد الثاني بالتفاوت. تم تحديد الجهاز للعلاقة، وليس لقائمة القدرات. قد يكون الجزء الذي يحتوي على فتحة متقاطعة ضيقة وعشرة فتحات سائبة أرخص في المخرطة بالإضافة إلى المطحنة - وليس في مركز دوران الطاحونة.
س3: ماذا يحدث إذا تم تقسيم ميزة ضيقة بين إعدادين؟
ج: يضيف تحول إعادة المشبك إلى موضع الميزة. يصبح التسامح مع 0.05 مم OD خطأً في موضع الفتحة المتقاطعة بمقدار 0.05 مم - خارج متطلبات 0.03 مم. إذا كان التسامح ضيقًا بما فيه الكفاية، فلن يتمكن الإعداد المقسم من الاحتفاظ به - يجب أن يتم تشكيل الميزة في إعداد واحد، أو يجب نقل المسند باستخدام مقياس وظيفي.
س 4: هل تضيف خطة الإعداد المقسمة تكلفة التركيبات أو الفحص؟
ج: تضيف الخطة المقسمة وحدة تثبيت ثانية وخطوة فحص ثانية، ولكنها توفر وقت الماكينة ذات المحاور الخمسة. بالنسبة للأجزاء ذات الميزات غير الثابتة، تكون التكلفة الإجمالية أقل مع الخطة المقسمة. نحن نقدم تفاصيل التكلفة التي توضح تكلفة التركيب والفحص مقابل وقت الماكينة ذات المحاور الخمسة، حتى تتمكن من معرفة الخطة الأرخص بالنسبة لجزءك.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية