منتجات



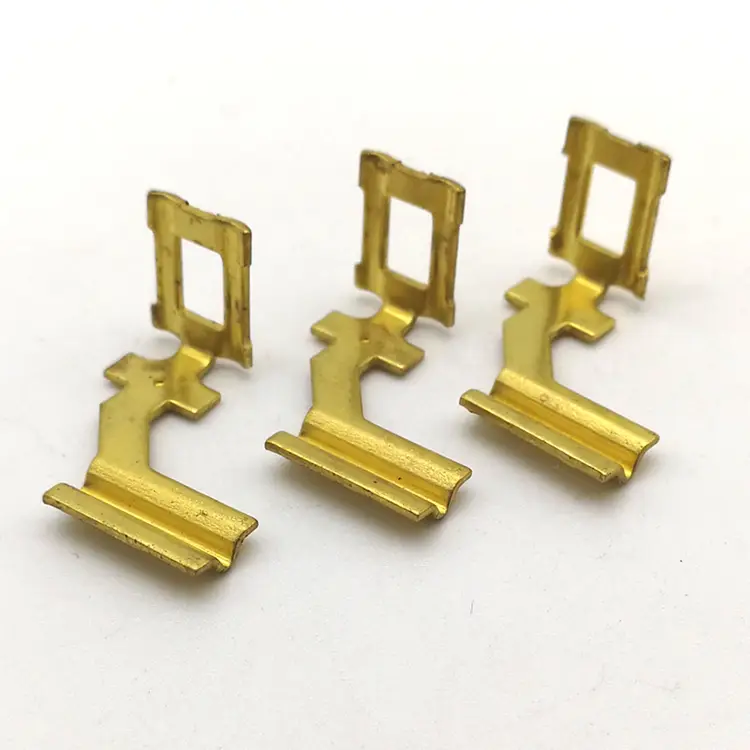
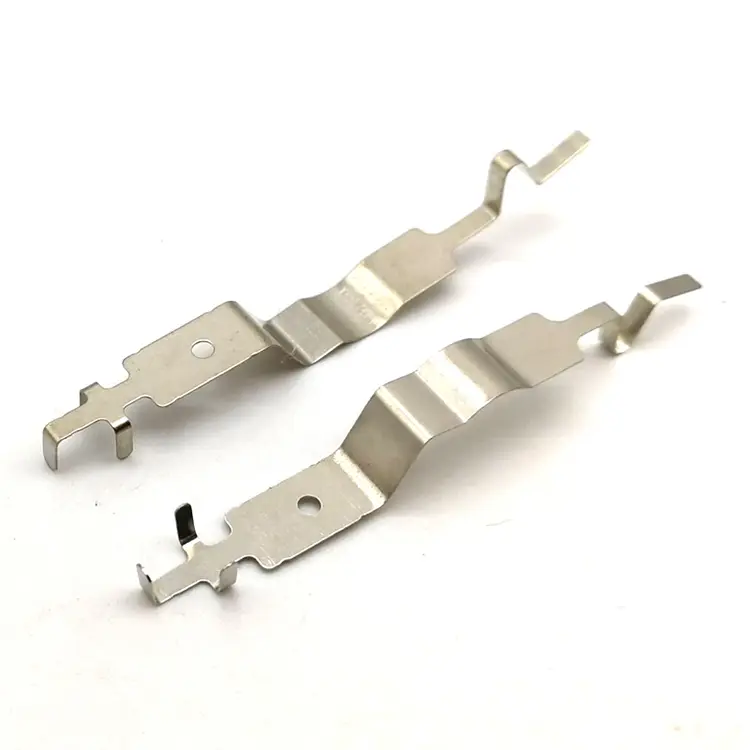
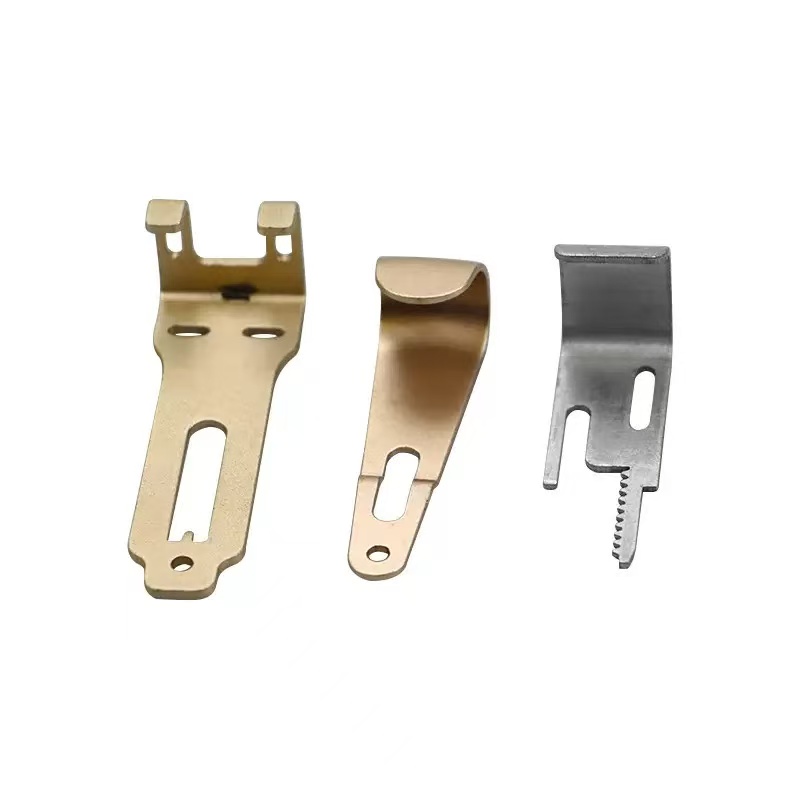
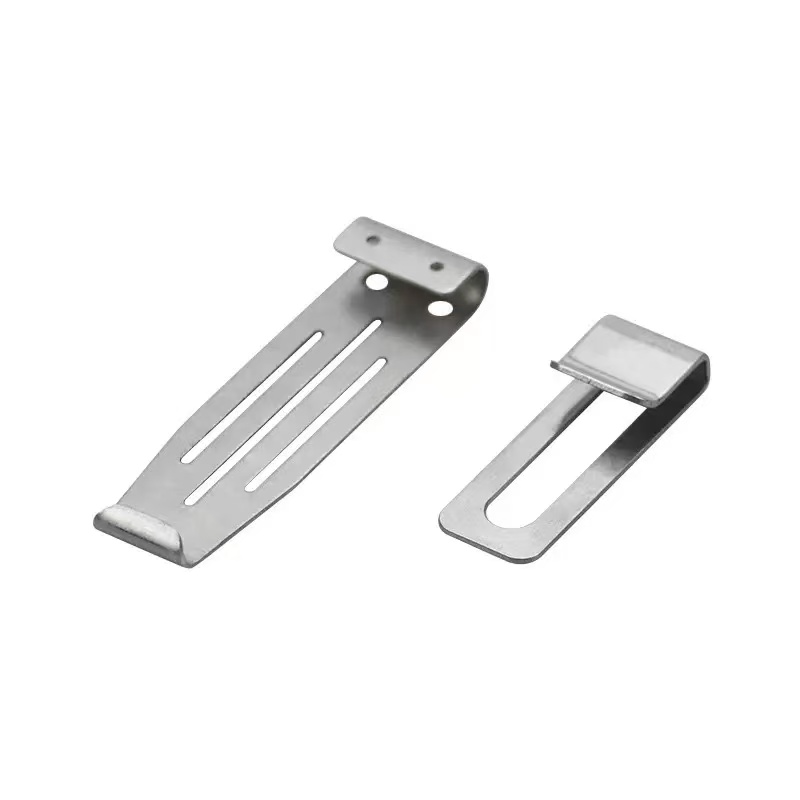
أجزاء من الألومنيوم مختومة
Nuote Metals هي شركة مقرها الصين تقوم بتوريد قطع الألمنيوم المختومة لعملاء الإلكترونيات والسيارات والأجهزة. نقوم بختم الألومنيوم 5052، و6061، و3003 بسماكات تتراوح من 0.2 مم إلى 2.0 مم - مع قوالب مصقولة والتحكم في التشحيم لمنع التهيج. تتوفر أسطح جاهزة للأكسدة والتحكم في التسطيح ووثائق PPAP.
إرسال استفسار
وصف المنتج
الألومنيوم هو المعدن الأخف وزنًا في الاستخدام الشائع للختم. إنه يوصل الحرارة، ويقاوم التآكل، ويقبل الأكسدة بشكل أفضل من أي معدن آخر. هذا هو السببختم أجزاء الألومنيومتظهر في العبوات الإلكترونية، والدروع الحرارية للسيارات، ولوحات الأجهزة، وأغطية LED - حيث يكون الوزن أو الحرارة أو المظهر مهمًا.
لكن الألومنيوم يجلب مشكلتين لا يواجههما الفولاذ والنحاس. إنه يتقرح، فهو يلتصق بالقالب ويمزق السطح. وهو يخدش بسهولة وعمق وبشكل واضح بعد الأنودة. إن جزء الألومنيوم المختوم الذي يتم قياسه بشكل صحيح ولكن به علامة مزعجة أو خدش سوف يفشل في الفحص التجميلي - أو ما هو أسوأ من ذلك، يفشل في الأكسدة، لأن العيب يصبح دائمًا تحت طبقة الأكسيد.
في Nuote Metals، نقوم بختم الألومنيوم بالتحكم في الغليان وجاهزية الأكسدة كمتطلبات الجودة الأساسية. تتناول هذه المقالة أنواع الأجزاء والسبائك والعيوب السطحية المهمة وكيفية التحكم بها قبل وصول الجزء إلى المؤكسد.

أنواع الأجزاء - ما هي الأجزاء المستخدمة في ختم أجزاء الألومنيوم
| نوع الجزء | سبيكة نموذجية | نطاق السماكة | متطلبات المفتاح | صناعة نموذجية |
|---|---|---|---|---|
| الدروع الحرارية | 5052، 3003 | 0.3-2.0 ملم | استقرار الشكل، لا يوجد أي إزعاج على السطح المرئي | السيارات والأجهزة |
| العبوات والأغطية | 5052، 6061 | 0.5-1.5 ملم | التسطيح، سطح أنودة جاهزة | الإلكترونيات، الأجهزة |
| بين قوسين ومقاطع | 5052، 6061 | 0.5-2.0 ملم | زاوية الانحناء، موضع الثقب | السيارات والأجهزة |
| العلب LED والعاكسات | 1100، 3003 | 0.2-1.0 ملم | الانتهاء من السطح، والانعكاس | الإضاءة والالكترونيات |
| دروع EMI | 5052، 3003 | 0.2-0.8 ملم | ارتفاع النموذج، الموصلية | الالكترونيات والاتصالات |
الدروع الحراريةيجب أن تحافظ على شكلها تحت التدوير الحراري. يجب ألا يؤدي الختم إلى ظهور إجهاد متبقي يسبب الالتواء عندما يسخن الجزء. 5052 هي السبيكة القياسية - قابلية جيدة للتشكيل ومقاومة للتآكل.
العبوات والأغطيةهي أجزاء مرئية. يجب أن يكون السطح خاليًا من الخدوش والخدوش وعلامات القالب - لأن الأكسدة لا تخفي العيوب؛ إنه يضخمهم. 5052 و6061 شائعان؛ يوفر 6061 قوة أعلى ولكنه أقل قابلية للتشكيل.
بين قوسين ومقطعتحمل الحمولة. يجب أن تكون زاوية الانحناء وموضع الثقب ثابتين بعد الارتداد. تنبعث نوابض الألومنيوم أكثر من الفولاذ، لذا يعد التعويض في القالب أمرًا بالغ الأهمية.
العلب LED والعاكساتتتطلب سطحًا أملسًا للانعكاس. 1100 هو أنقى أنواع الألومنيوم، وهو أفضل انعكاس ولكنه أنعم وأكثر عرضة للتهيج. مطلوب قوالب مصقولة ومراقبة صارمة للتزييت.
دروع EMIالجمع بين الشكل والموصلية. يجب أن يجلس الجزء على ثنائي الفينيل متعدد الكلور بدون ثغرات. التسطيح وارتفاع النموذج هي المتطلبات الحاسمة.
سبائك الألومنيوم – كيف يتصرف كل منها في الختم
| سبيكة | القابلية للتشكيل | قوة | خطر مزعج | استجابة أنودة | أفضل تطبيق |
|---|---|---|---|---|---|
| 1100 | ممتاز | قليل | عالية - أنعم | ممتاز – لمسة نهائية نقية ومشرقة | عاكسات ديكور |
| 3003 | جيد | منخفض-متوسط | معتدل | جيد | واقيات حرارية، أغطية |
| 5052 | جيد | معتدل | معتدل | جيد - تغير طفيف في اللون | الختم العام، البحري |
| 6061 | عدل | عالي | منخفض-متوسط | عادل – الحبوب مرئية بعد أنودة | الأقواس الهيكلية |
1100 هو أنقى الألومنيوم بنسبة 99% كحد أدنى. إنه يتشكل بسهولة ويتأكسد للحصول على لمسة نهائية مشرقة وعاكسة. لكنها ناعمة وكريات بقوة. تعتبر القوالب المصقولة والتشحيم المتكرر إلزامية.
3003 يضيف المنغنيز للقوة. إنه يتشكل بشكل جيد ويوفر مقاومة معتدلة للتآكل. سبيكة للأغراض العامة للدروع والأغطية الحرارية.
5052 ويضيف المغنيسيوم للقوة ومقاومة التآكل. إنها سبيكة الختم الأكثر شيوعًا - توازن جيد بين قابلية التشكيل والقوة واستجابة الأكسدة.
6061 يحتوي على المغنيسيوم والسيليكون. إنه يوفر أعلى قوة من الأربعة ولكنه أقل قابلية للتشكيل ويظهر حبيبات مرئية بعد الأنودة. يستخدم للأقواس الهيكلية حيث تكون القوة أكثر أهمية من المظهر.
العيبان السطحيان اللذان يفسدان ختم أجزاء الألومنيوم
سخافة. الألومنيوم يلتصق بالقالب. عندما لا يكون سطح القالب مصقولًا، أو يكون التشحيم غير كافٍ، ينتقل الألومنيوم إلى القالب ويمزق سطح الجزء. والنتيجة هي رقعة خشنة وملطخة، غالبًا على السطح الأكثر وضوحًا للجزء. لا يمكن إزالة القشور عن طريق إزالة الأزيز أو التلميع دون تغيير أبعاد الجزء. يجب منعه.
الخدوش. الألومنيوم ناعم. يمكن لشريحة على القالب، أو ناقل خشن، أو عملية تسليم مهملة أن تخدش السطح. يعد الخدش الذي يبلغ عمقه 0.02 مم على الجزء الفولاذي بمثابة خدش تجميلي. على جزء من الألومنيوم المؤكسد، يصبح خطًا داكنًا مرئيًا، ويتم كشط الجزء.
كيف نتحكم في كليهما:
أسطح القالب المصقولة- يتم صقل إدخالات القالب إلى Ra 0.1μm أو أفضل على أسطح التشكيل. يتم نقل أي علامة أداة على القالب إلى الجزء.
التشحيم المتحكم فيه- طبقة ثابتة من مادة التشحيم تمنع تلامس المعدن مع المعدن. نحن نستخدم مواد التشحيم ذات الأساس المائي للألمنيوم، حيث يمكن أن تؤدي مواد التشحيم ذات الأساس الزيتي إلى تلطيخ السطح قبل أنودة.
إدارة الرقائق في القالب- الرقائق التي تبقى في تجويف القالب تخدش الجزء الموجود في الشوط التالي. نحن نستخدم النفخ الهوائي والإخلاء الفراغي في كل محطة.
التعامل مع القفازات- من المكبس إلى صندوق التعبئة، يتم التعامل مع الأجزاء بقفازات نظيفة. الأيدي العارية تترك الزيوت التي تسبب أنودة غير متساوية.
التفاوتات والجودة - ما نتحكم فيه في أجزاء الألومنيوم المختومة
| مميزة | التسامح النموذجي | طريقة القياس |
|---|---|---|
| موضع الثقب | ± 0.05 ملم | المقارنة البصرية، CMM |
| موقع الانحناء | ± 0.05 ملم | المقارنة البصرية، CMM |
| زاوية الانحناء | ± 0.5 درجة | المقارنة البصرية، قياس الزاوية |
| ارتفاع النموذج | ± 0.1 ملم | مقياس الارتفاع، سم |
| التسطيح | 0.1 ملم (أجزاء صغيرة) | لوحة السطح، CMM |
| العيوب السطحية | لا يوجد أي إزعاج أو خدوش> 0.02 مم | الرؤية تحت التكبير 10× |
التسطيحأمر بالغ الأهمية للمرفقات والدروع. يلتوي الألومنيوم بعد الطرد إذا كان ضغط التشكيل غير متوازن. نحن نتحكم في التسطيح عن طريق التلدين لتخفيف الضغط، أو عن طريق ضبط القالب، أو عن طريق صياغة الجزء بشكل مسطح في المحطة النهائية.
زاوية الانحناءيتأثر بالربيع. ينبثق الألومنيوم بمقدار 2-4 درجات اعتمادًا على السبائك والمزاج. نقوم بالتعويض عن طريق الانحناء الزائد في القالب، والذي تم التحقق منه على شريط اختبار قبل قطع القالب.
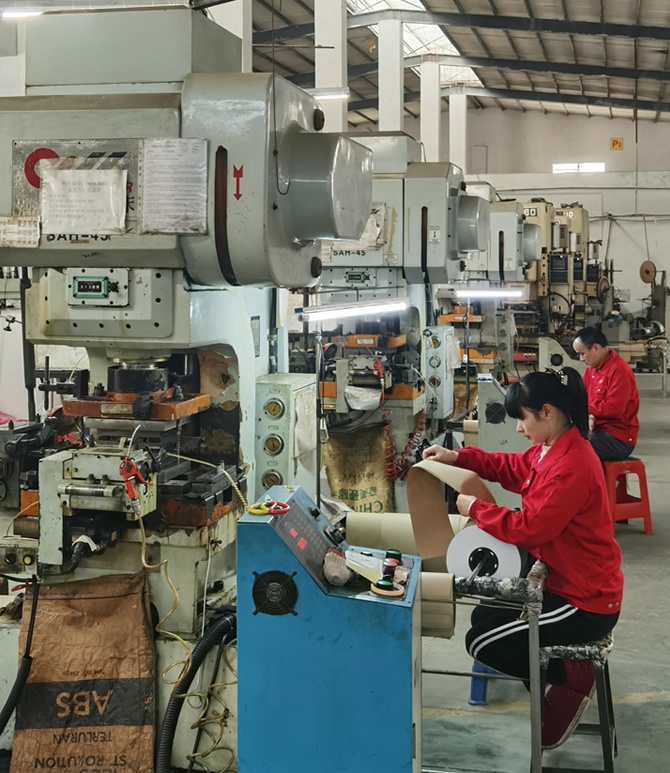
مثال حقيقي - 5052 درع حراري مع وجود قشور على سطح مرئي
احتاجت إحدى شركات تصنيع الأجهزة الألمانية إلى درع حراري من الألومنيوم 5052 بسمك 0.8 مم، وثنيين، وسطح مرئي خالٍ من الخدوش. قام المورد السابق بتشغيل الجزء باستخدام قالب تشحيم قياسي، وظهرت قشور على السطح المرئي في المحطة 3، وفشلت 12% من الأجزاء في الفحص التجميلي.
ما فعلناه بشكل مختلف:
- تم صقل إدخالات القالب إلى Ra 0.1μm على جميع أسطح التشكيل - وإزالة علامات الأداة التي أدت إلى حدوث قشعريرة.
- تم التحول إلى مادة تشحيم مائية يتم تطبيقها باستمرار عند كل تمريرة - بدون تلطيخ بالزيت، ولا يوجد تلامس بين المعدن.
- تمت إضافة انفجار هوائي في المحطة 3 لإخلاء رقائق الألومنيوم قبل الضربة التالية.
- تم التحقق من جودة السطح تحت تكبير 10× لكل 200 قطعة.
- تم شحن 600000 قطعة دون أي رفض لمستحضرات التجميل. ألغى العميل الفحص البصري الوارد.
هذا ماختم أجزاء الألومنيوميجب أن يتم التسليم: ليس مجرد جزء يطابق الرسم، بل سطحًا ينجو من الأكسدة - لأن العيوب التي تدمر أجزاء الألومنيوم هي عيوب سطحية، وليست عيوبًا في الأبعاد.
الأسئلة المتداولة
س1: لماذا تتكون مادة الألومنيوم أثناء الختم وكيف يمكن الوقاية منها؟
ج: يحدث الغليان عندما ينتقل الألومنيوم إلى سطح القالب تحت الضغط - فهو يلحم بالأداة ويمزق سطح الجزء. تتطلب الوقاية ثلاثة أشياء: أسطح القالب المصقولة (Ra 0.1μm أو أفضل)، والتشحيم المستمر (المعتمد على الماء للألمنيوم)، وإخلاء الرقاقة (نفخ الهواء أو التفريغ في كل محطة). بالنسبة لأجزاء الألومنيوم المختومة ذات الأسطح المرئية، يعد الغليان عيبًا تجميليًا يجعل الأنودة دائمًا. نحن نتحكم فيه عند القالب، وليس بعد ختم الجزء.
Q2: هل يمكنك ختم أجزاء الألومنيوم التي سيتم تأكسدها؟
ج: نعم، ونقوم بإعداد السطح خصيصًا للأكسدة. الأنودة لا تخفي الخدوش أو الحكة. إنه يضخمهم. نقوم بتلميع إدخالات القالب، والتحكم في التشحيم، وإخلاء الرقائق، والتعامل مع الأجزاء بالقفازات لمنع التلوث. لختم أجزاء الألومنيومالتي سيتم تأكسدها، نقوم بفحص الأسطح تحت تكبير 10× قبل الشحن - لأن العيب الذي يجتاز الفحص البصري على الألومنيوم الخام يصبح مرفوضًا مرئيًا بعد الأكسدة.
س 3: ما هو الفرق بين 5052 و 6061 لأجزاء الألمنيوم المختومة؟
ج: يوفر 5052 قابلية تشكيل أفضل واستجابة أنودة أكثر اتساقًا - وهو الخيار القياسي للدروع الحرارية والأغطية والختم العام. يوفر 6061 قوة أعلى ولكنه أقل قابلية للتشكيل ويظهر حبيبات مرئية بعد الأنودة - فهو يستخدم للأقواس الهيكلية حيث تكون القوة أكثر أهمية من المظهر. لختم أجزاء الألومنيوممع المتطلبات التجميلية، عادةً ما يكون 5052 هو الخيار الأفضل. نحن نقوم بمراجعة التطبيق قبل التوصية بالسبائك، وليس فقط متطلبات القوة.
الكلمات الساخنة: أجزاء الألومنيوم المختومة، مصنع الأجزاء المختومة في الصين، الشركة المصنعة لأجزاء الألومنيوم المختومة
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية