منتجات
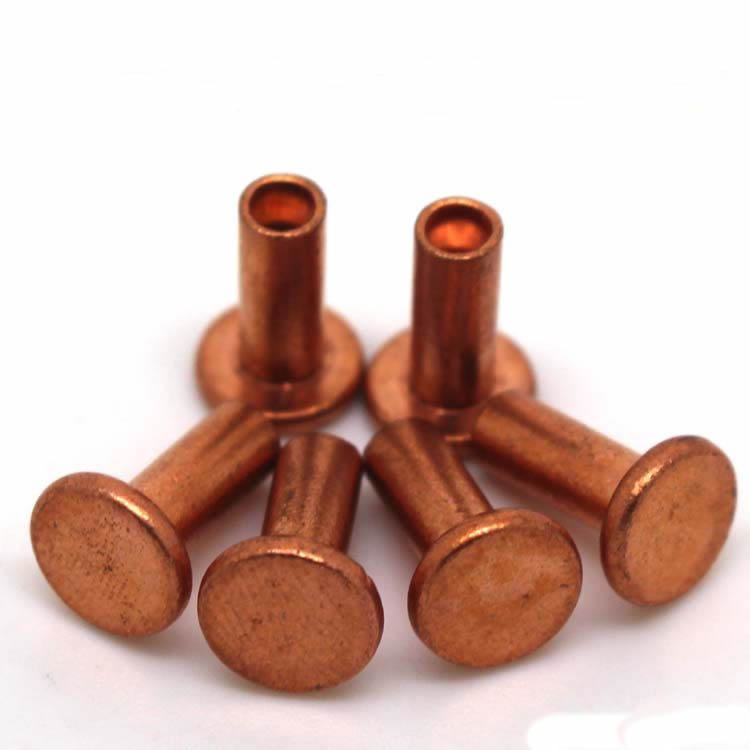
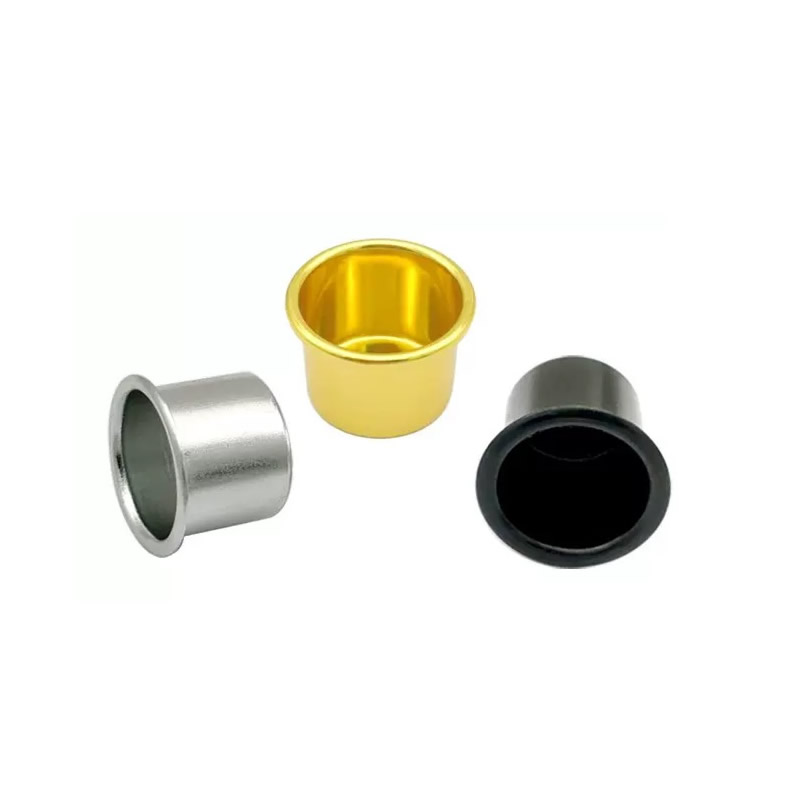


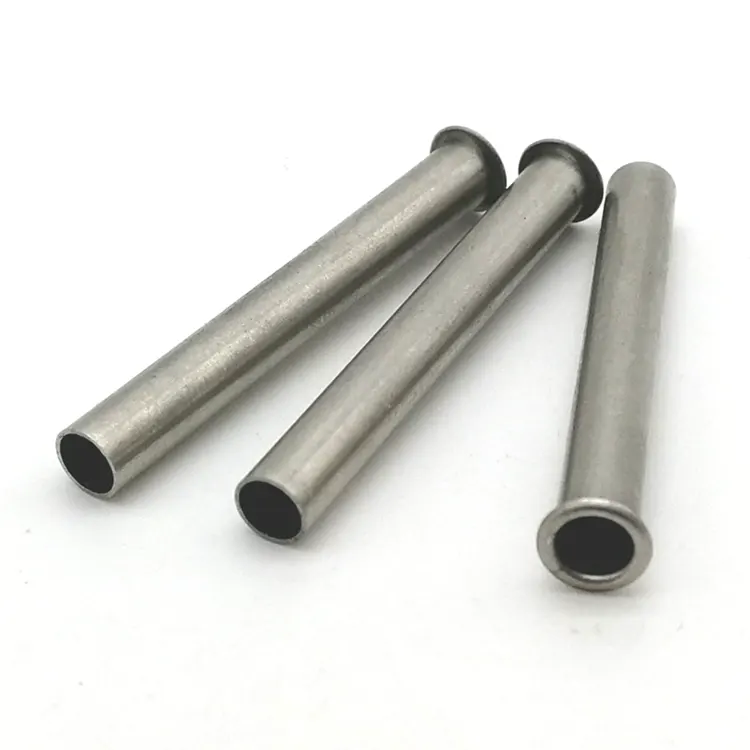
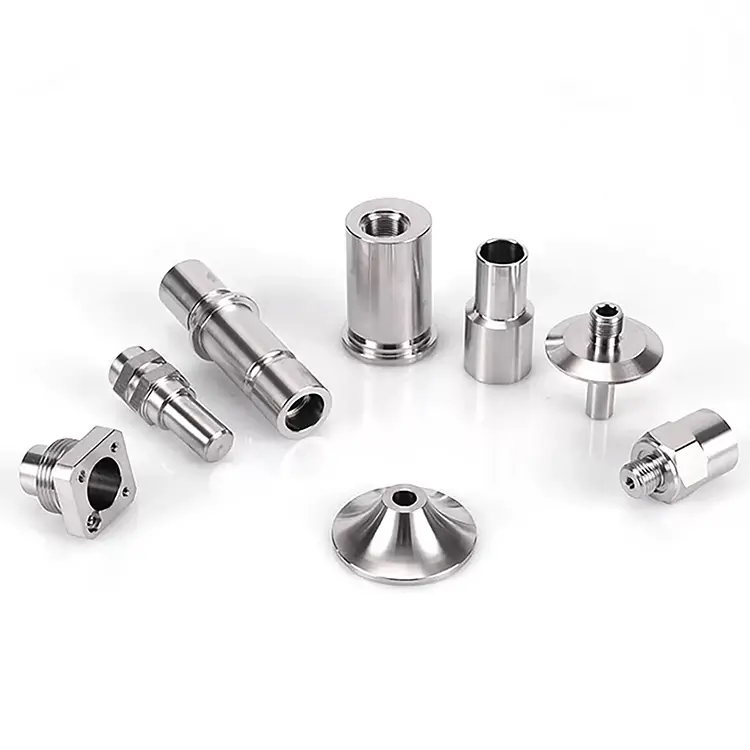
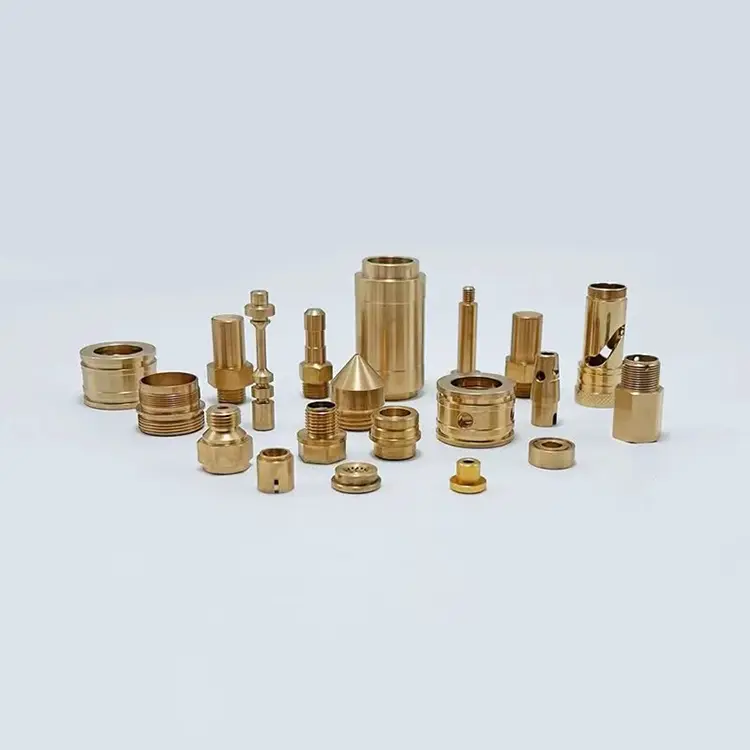
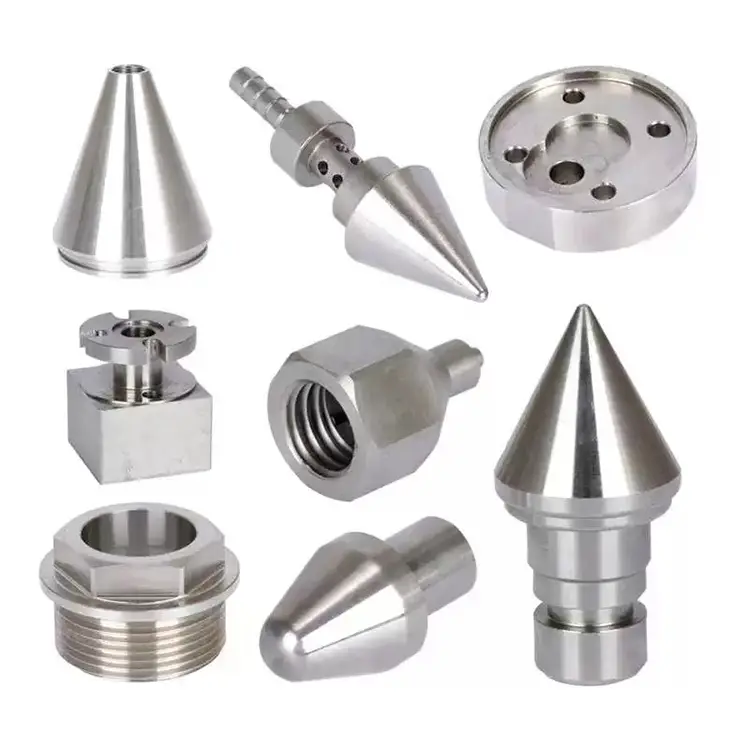
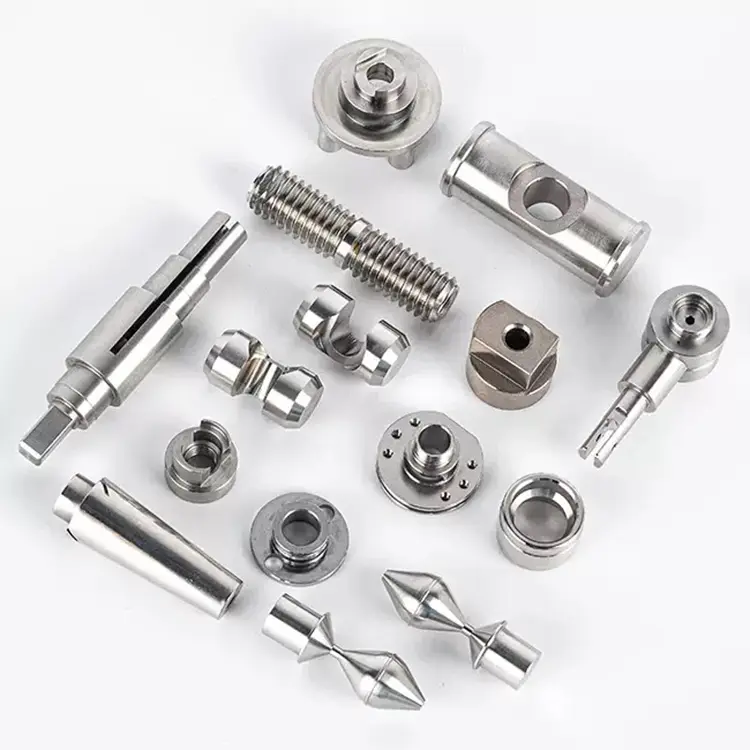
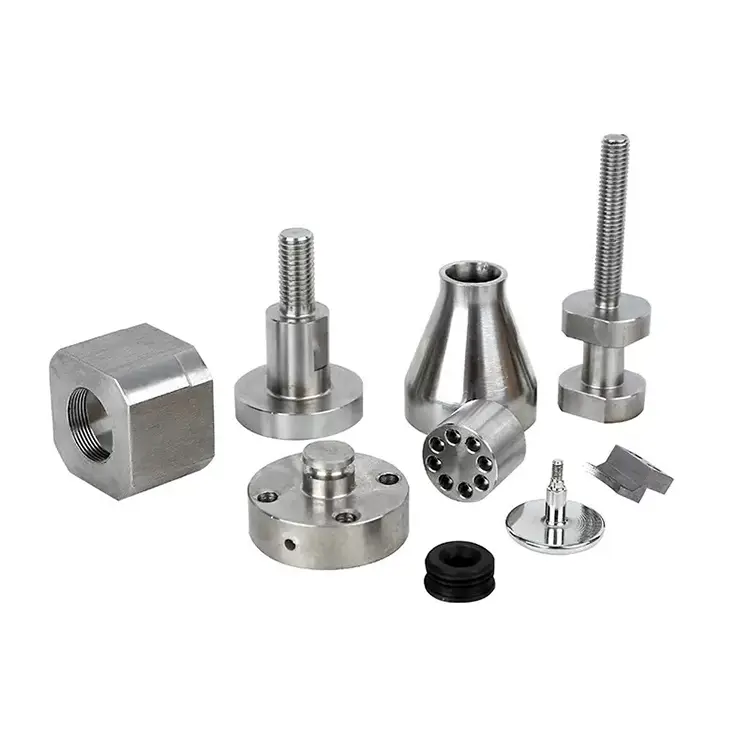
أجزاء تحول الفولاذ المقاوم للصدأ
تقدم Nuote Metals أجزاء تحويل من الفولاذ المقاوم للصدأ بدقة عالية، ونحن موجودون في دونغقوان، الصين. تصنيع الفولاذ المقاوم للصدأ هو عملية تشكيل الفولاذ المقاوم للصدأ عن طريق قطع مادة قطعة العمل، أو عن طريق تشكيل نصف قطر داخلي في السطح.
إرسال استفسار
وصف المنتج
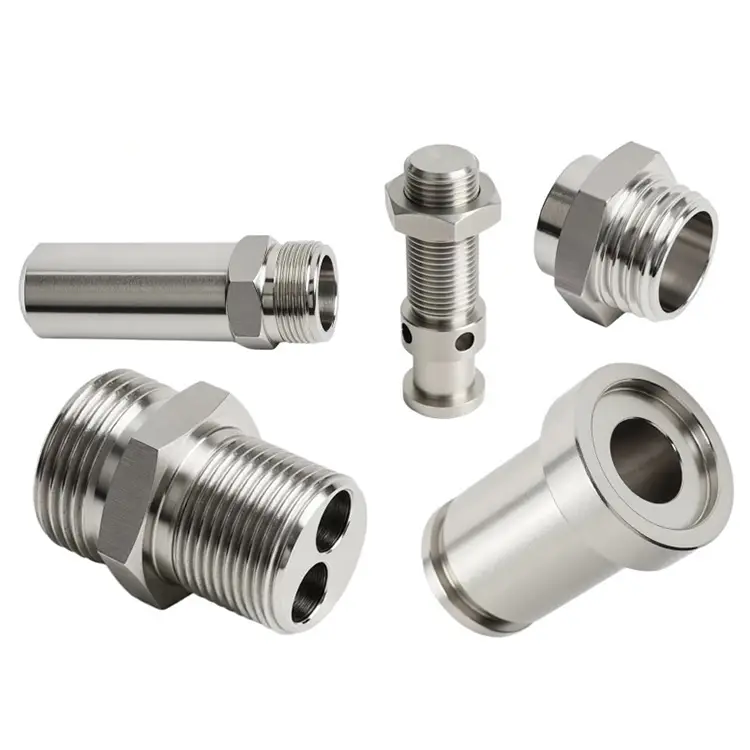
أجزاء الخراطة المصنوعة من الفولاذ المقاوم للصدأ - عندما تلتقي مقاومة التآكل بصعوبة التصنيع
الفولاذ المقاوم للصدأ ليس مجرد "فولاذ لا يصدأ". إنها عائلة من السبائك التي تعمل بقوة، وتنتج رقائق خيطية تلتف حول الأدوات، وتتطلب سلامة السطح التي لا يتطلبها الفولاذ الكربوني أبدًا. تتعامل العديد من محلات الآلات مع الفولاذ المقاوم للصدأ مثل الفولاذ الكربوني 1045، والنتيجة هي تشطيب رديء، وعمر قصير للأداة، ومعدلات خردة عالية.
آلات Nuote Metals أجزاء الفولاذ المقاوم للصدأ بشكل مختلف. نحن نختار معلمات الأدوات، وسائل التبريد، والقطع خصيصًا للفولاذ المقاوم للصدأ. نحن نتحقق من سلامة السطح، وليس الأبعاد فقط. ونحن ندرك أنه بالنسبة للعملاء الطبيين والغذائيين والبحريين، فإن الخدش أو السطح الملطخ يعد عيبًا وظيفيًا - وليس عيبًا تجميليًا.
التكلفة الخفية لخراطة الفولاذ المقاوم للصدأ - إنها ليست المادة، بل الخردة
يكلف مخزون قضبان الفولاذ المقاوم للصدأ أكثر من تكلفة الفولاذ الكربوني - ولكن هذا ليس هو المكان الذي تتجاوز فيه المشاريع الميزانية. التكلفة الحقيقية هي الخردة: الأجزاء التي تفشل في تشطيب السطح، أو انحراف الأبعاد، أو متطلبات التخميل. هناك ثلاثة أوضاع فشل تمثل معظم خسائر الدوران غير القابل للصدأ.
1. الانجراف تصلب العمل.
يصبح العمل المقاوم للصدأ أكثر صلابة عندما تحتك الأداة بدلاً من القطع. يصبح السطح أكثر صلابة من الركيزة، مما يؤدي إلى إضعاف التمريرة التالية ودفع البعد إلى خارج نطاق التسامح. وبحلول الوقت الذي يلاحظ فيه المشغل، تكون عشرات الأجزاء قد أصبحت خردة.
2. تغليف الرقاقة وتلف السطح.
ينتج الفولاذ المقاوم للصدأ رقائق لزجة وخيطية - خاصة 304 و316. إذا كانت الرقائق تلتف حول الأداة أو الجزء، فإنها تخدش السطح. بالنسبة للأجزاء الطبية والغذائية، يمكن أن تصبح الطبقة النهائية Ra 0.4μm Ra 1.6μm في ثوانٍ.
3. التخميل غير المتناسق.
يعتمد الفولاذ المقاوم للصدأ على طبقة أكسيد الكروم السلبية لمقاومة التآكل. إذا أدى التشغيل الآلي إلى تشويه السطح أو ترك جزيئات حديدية مدمجة، يفشل التخميل. قد يبدو الجزء نظيفًا ولكنه يتآكل أثناء الخدمة.
كيف نصنع الفولاذ المقاوم للصدأ – أدوات مختلفة وقواعد مختلفة
نحن لا نقتبس الوظائف غير القابل للصدأ بسرعات وأعلاف من الفولاذ الكربوني. يحصل كل جزء غير القابل للصدأ على خطة عملية مخصصة.
الأدوات:
نحن نستخدم إدراجات حادة عالية الإيجابية مع كربيد مطلي بـ PVD (TiAlN أو AlCrN) مصمم خصيصًا للفولاذ المقاوم للصدأ. بالنسبة لـ 17-4 PH و440C، ننتقل إلى CBN لتمريرات النهاية. يتم قطع الحواف الحادة بشكل نظيف بدلاً من الفرك، وهذا هو العامل الأكثر أهمية في منع تصلب العمل.
المبرد:
يتم توجيه سائل التبريد عالي الضغط (70-100 بار) إلى حافة القطع. يؤدي هذا إلى كسر الرقائق، والتحكم في الحرارة، وقمع تصلب العمل. بالنسبة إلى 304 و316، نستخدم الخراطة المبردة بالنيتروجين في تمريرات التشطيب.
حدود:
سرعة سطح منخفضة، معدل تغذية مرتفع. لقد قطعنا بسرعة كافية للبقاء فوق عتبة تصلب العمل ولكننا بطيئون بما يكفي لتجنب التآكل السريع للأداة. بالنسبة لـ 316، تبلغ سرعة السطح النموذجية 120-150 م/دقيقة، أي ما يقرب من نصف ما نستخدمه في الفولاذ الكربوني 1045.
تَحَقّق:
تم اختبار خشونة السطح باستخدام مقياس التعريف المحمول. تم التحقق من التخميل باستخدام اختبار كبريتات النحاس أو اختبار الفيروكسيل. فحص الأبعاد باستخدام CMM على جميع الميزات المهمة.
الدرجات المقاومة للصدأ التي نقوم بتصنيعها - والغرض من كل منها
| درجة | القدرة على التصنيع | مقاومة التآكل | صلابة نموذجية | أفضل تطبيق |
|---|---|---|---|---|
| 303 | ممتاز | معتدل | 160-200 غيغابايت | الأجزاء المحولة ذات الحجم الكبير والمكسرات والتجهيزات |
| 304 | معتدل | جيد | 150-200 غيغابايت | المعدات الغذائية والطبية والعامة |
| 316 | معتدل | ممتاز (بحري) | 150-200 غيغابايت | البحرية والكيميائية والصيدلانية |
| 17-4 ف | صعب | جيد جدًا | 40-45 إتش آر سي (H900) | الفضاء الجوي، مهاوي عالية القوة |
| 440 درجة مئوية | صعب | جيد | 58-62 لجنة حقوق الإنسان | المحامل والصمامات وأدوات القطع |
ملاحظة على 303 مقابل 304:يحتوي 303 على الكبريت لتحسين إمكانية التشغيل الآلي - فهو يتحول بشكل أسرع وينتج رقائق أقصر. لكن الكبريت يقلل من مقاومة التآكل وقابلية اللحام. بالنسبة للأجزاء الطبية أو الغذائية، عادةً ما يكون الرقم 304 أو 316 مطلوبًا. نحن نساعد العملاء على اختيار الدرجة المناسبة بناءً على تطبيقاتهم، وليس فقط ما هو أسهل في الماكينة.
مثال حقيقي - 316 مشعب غير القابل للصدأ للمحلل الطبي
احتاجت إحدى الشركات المصنعة للأجهزة الطبية الأوروبية إلى مشعب مقاوم للصدأ 316 مع تشطيب داخلي Ra 0.4μm وتسامح تجويف 0.01 مم. قام المورد السابق بتسليم الأجزاء التي فشلت في اختبار التخميل، حيث تسببت جزيئات الحديد المضمنة في تآكل مسار سائل المحلل.
ما فعلناه بشكل مختلف:
- الأدوات المخصصة المستخدمة مخصصة فقط للفولاذ المقاوم للصدأ 316 - لا يوجد تلوث متبادل من الفولاذ الكربوني.
- تحول إلى تشغيل مبرد بالنيتروجين على تمريرة التشطيب لمنع التلطيخ.
- تمت إضافة اختبار الفيروكسيل للتحقق من التخميل قبل الشحن.
- تم شحن 3000 قطعة بدون أي أعطال في التخميل. ألغى العميل الفحص الوارد للتأكد من سلامة السطح.
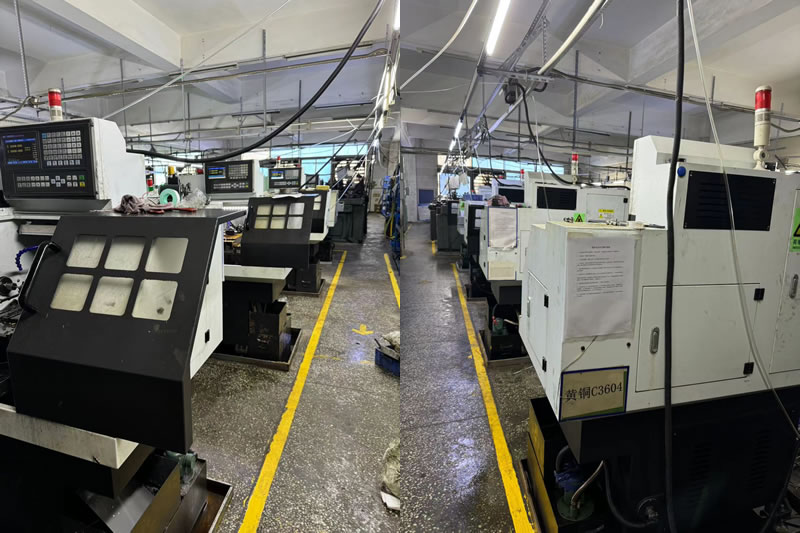
الأسئلة المتداولة حول أجزاء الخراطة المصنوعة من الفولاذ المقاوم للصدأ
س 1: ما هو الفرق بين 303 و 304 غير القابل للصدأ للأجزاء المحولة؟
ج: 303 يحتوي على الكبريت (0.15-0.35%) لتحسين قابلية التشغيل الآلي. يتحول بشكل أسرع، وينتج رقائق أقصر، ويعطي تشطيبًا أفضل للسطح. لكن الكبريت يقلل من مقاومة التآكل ويجعل اللحام صعبًا. لا يحتوي 304 على كبريت، فهو يوفر مقاومة أفضل للتآكل وقابلية لحام أفضل ولكن من الصعب تصنيعه. بالنسبة للأجزاء المحولة كبيرة الحجم غير المعرضة لبيئات قاسية، فإن 303 فعال من حيث التكلفة. بالنسبة للتطبيقات الطبية أو الغذائية أو البحرية، اختر 304 أو 316. يمكن لشركة Nuote Metals تقديم المشورة بناءً على تطبيقك وبيئتك.
س2: كيف يمكنك منع تصلب العمل عند التحول إلى الفولاذ المقاوم للصدأ؟
ج: يحدث تصلب العمل عندما تحتك الأداة بدلاً من القطع. تتطلب الوقاية ما يلي: (1) أدوات مشعل حادة وعالية الإيجابية - لا تستخدم مطلقًا الإدخالات البالية؛ (2) سرعات القطع أعلى من عتبة تصلب العمل (عادة 120-150 م/دقيقة لـ 316)؛ (3) معدلات تغذية عالية للحفاظ على تشغيل الأداة؛ (4) سائل تبريد عالي الضغط موجه نحو حافة القطع. في Nuote Metals، نقوم ببرمجة المهام غير القابلة للصدأ باستخدام هذه المعلمات ونتحقق من صلابة السطح بعد المعالجة للتأكد من عدم تشكل أي طبقة صلبة.
س 3: هل يمكنك تحقيق Ra 0.4μm على الأجزاء المحولة من الفولاذ المقاوم للصدأ؟
ج: نعم. يمكن تحقيق Ra 0.4μm على الفولاذ المقاوم للصدأ باستخدام الأدوات والمعلمات المناسبة. بالنسبة للتجويف الداخلي، نستخدم قضبان الثقب مع إدخالات مصقولة وتدوير مبرد بالنيتروجين. بالنسبة للأسطح الخارجية، نستخدم إدراجات المساحات على تمريرة التشطيب. نحن نتحقق من خشونة السطح باستخدام مقياس ملف شخصي محمول وندرج النتائج في تقرير الفحص. بالنسبة لـ Ra 0.2μm أو أفضل، نوصي باللف أو التلميع كعملية ثانوية. تقوم Nuote Metals بمراجعة متطلبات تشطيب السطح في كل رسم وتؤكد إمكانية تحقيق Ra قبل عرض الأسعار.
كيفية طلب عرض أسعار لأجزاء الخراطة المصنوعة من الفولاذ المقاوم للصدأ
أرسل لنا الرسم الخاص بك (STEP أو IGES أو PDF أو DWG) مع:
- درجة غير القابل للصدأ (303، 304، 316، 17-4 PH، 440C، أو غيرها)
- متطلبات الانتهاء من السطح (قيمة Ra)
- متطلبات اختبار التخميل أو التآكل إن أمكن
- متطلبات التسامح للأبعاد الحرجة
- الحجم السنوي وأحجام الدفعة
يقوم فريقنا الهندسي بمراجعة كل استفسار خلال 24 ساعة ويقوم بإرجاع عرض أسعار تفصيلي مع تعليقات سوق دبي المالي حول قابلية التصنيع، وجدوى تشطيب السطح، ومتطلبات التخميل.
الكلمات الساخنة: أجزاء تحول الفولاذ المقاوم للصدأ
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية