منتجات
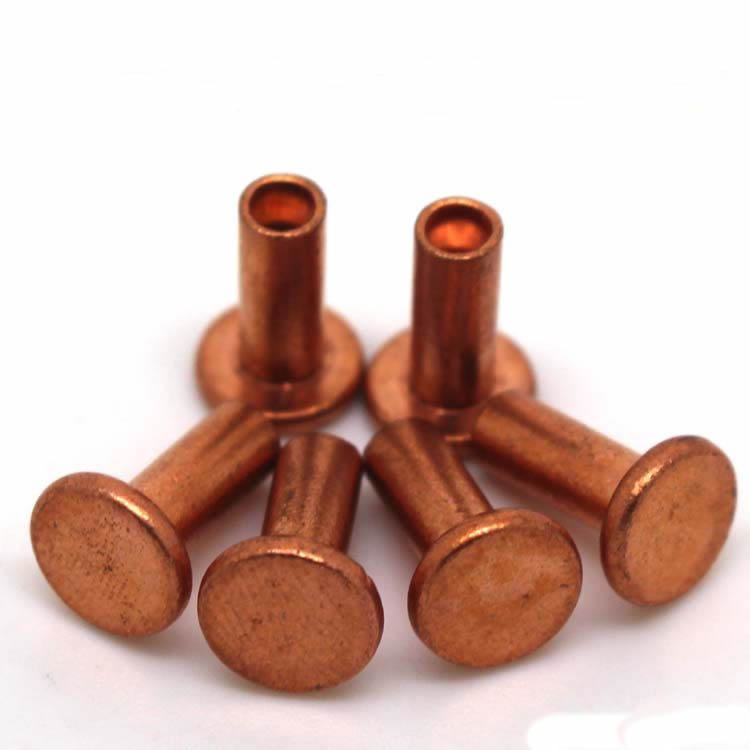
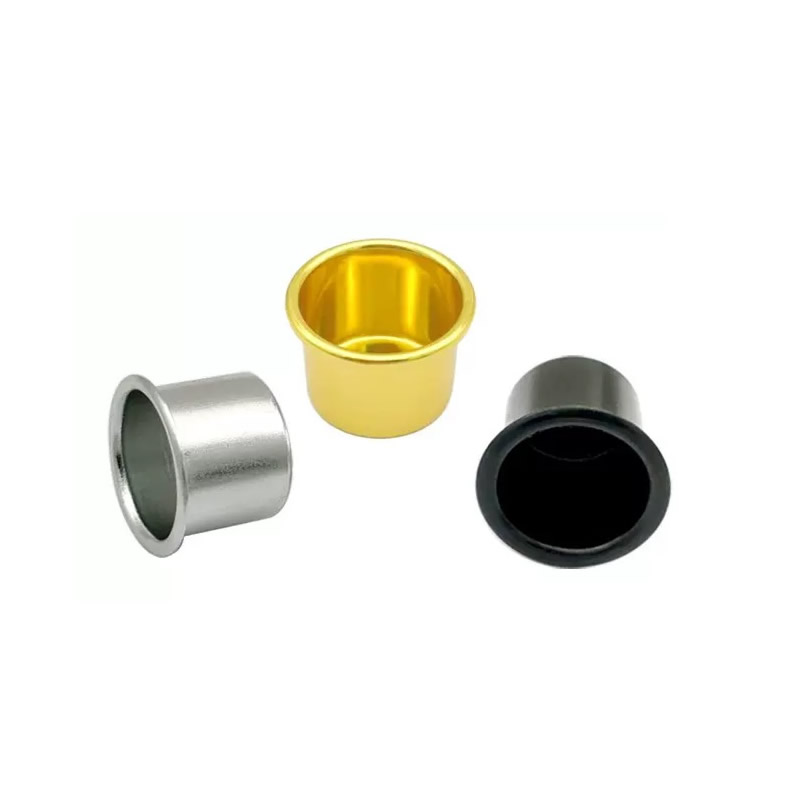


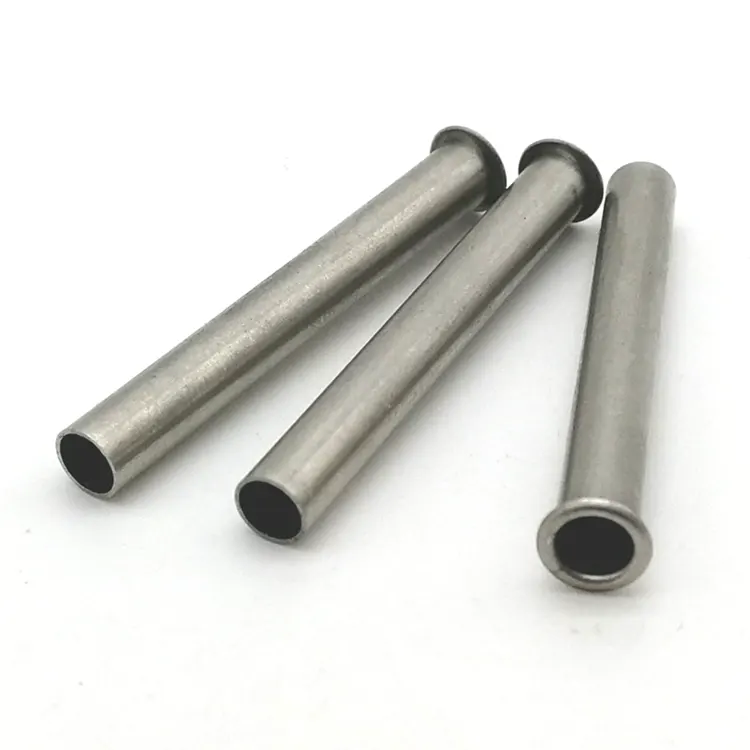
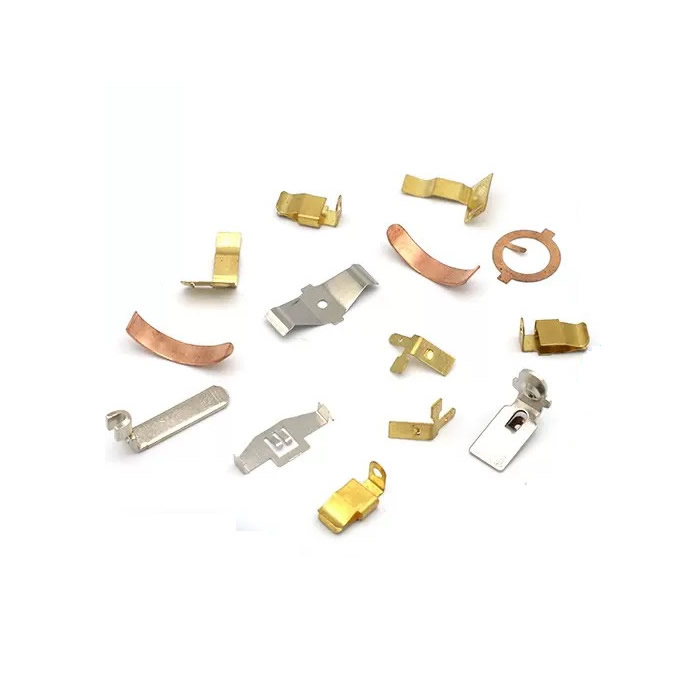
الضغط المعدني الدقيق
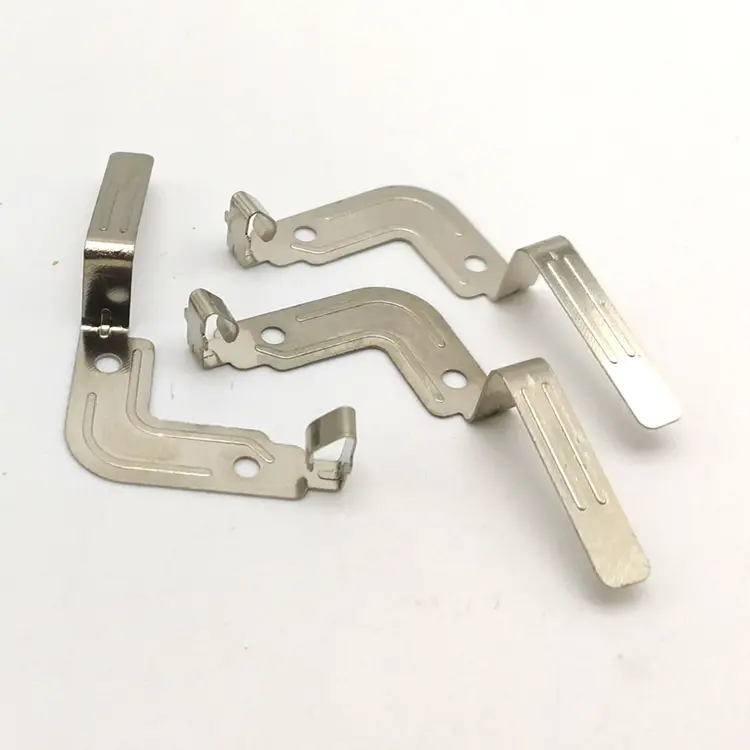
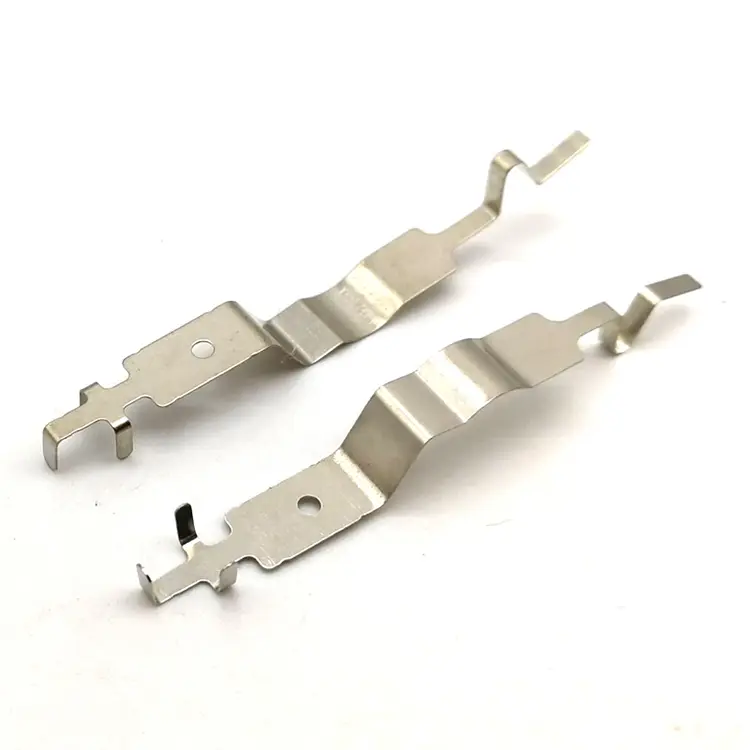
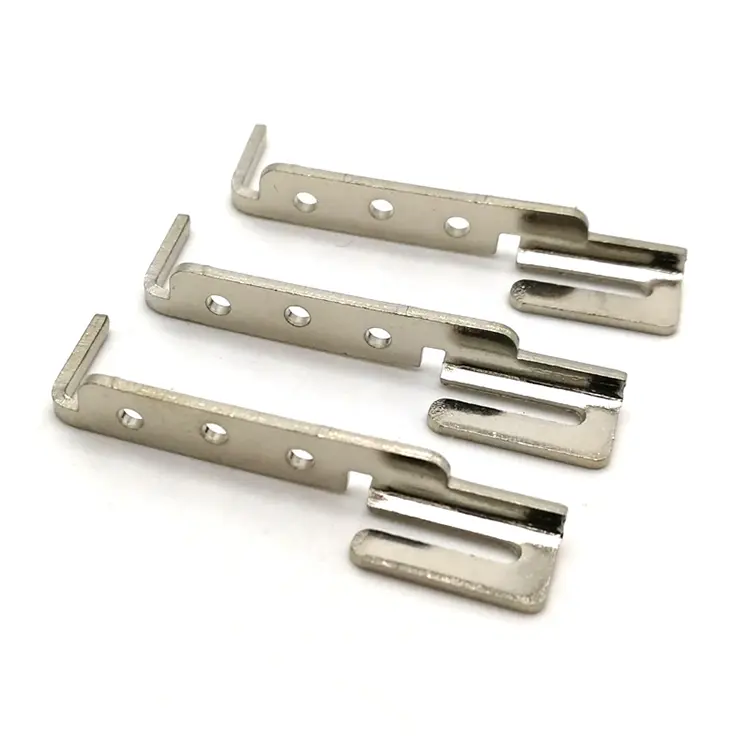
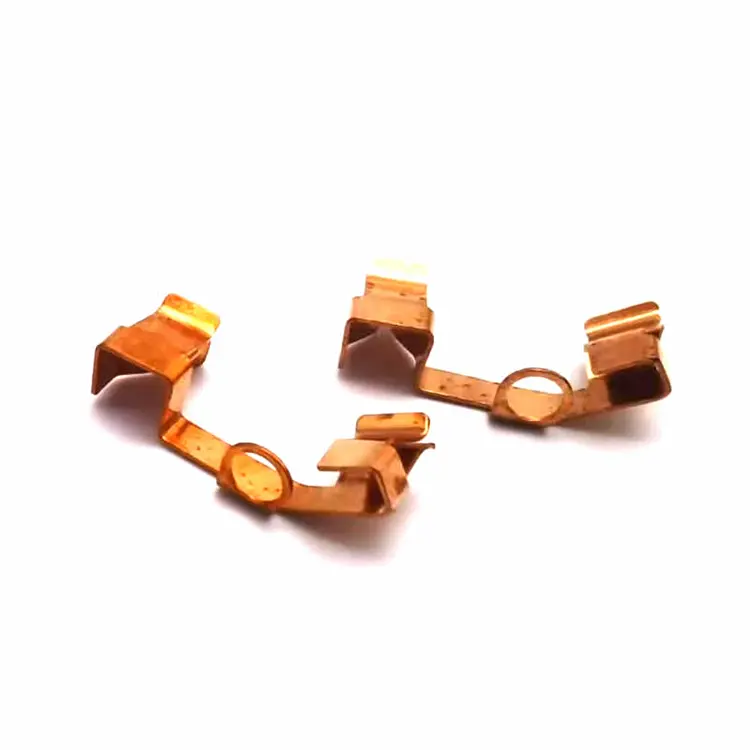
Nuote Metals هي شركة مصنعة مقرها الصين لمكابس المعادن الدقيقة لعملاء السيارات والإلكترونيات والصناعة. نحن ننتج الأقواس المختومة والاتصالات والمحطات الطرفية والدروع والأجزاء الهيكلية من الفولاذ والفولاذ المقاوم للصدأ والألومنيوم والنحاس والنحاس. القوالب التقدمية والمحطة الواحدة، والأدوات الداخلية، ووثائق PPAP. 20+ سنوات من الخبرة في التصدير. عينات مجانية للمشاريع المؤهلة.
إرسال استفسار
وصف المنتج
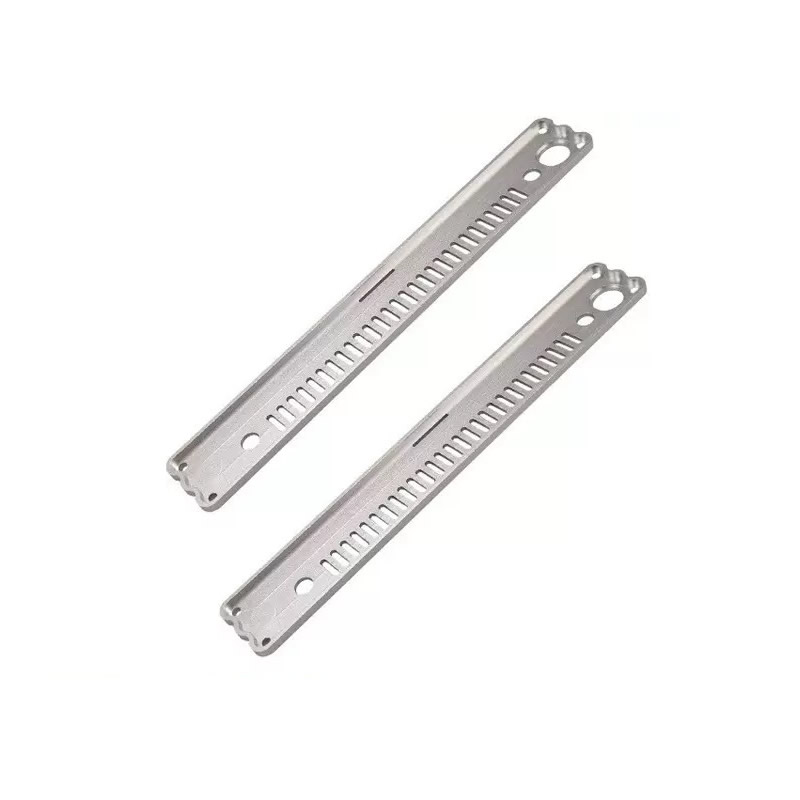
عمليات الضغط المعدنية الدقيقة – حيث يتم إنشاء التكلفة قبل تشغيل الصحافة
لا يتم تسعير الضغط حسب وقت الصحافة. يتم تسعيره حسب القالب وتخطيط الشريط. يمكن لاثنين من الموردين تشغيل نفس شريحة الفولاذ المقاوم للصدأ مقاس 1 مم على نفس مكبس الحمولة وعرض أسعار وحدة مختلفة بنسبة 40% - لأن تخطيط الشريط الأول يستخدم 62% من عرض الملف والآخر يستخدم 48%. تعمل الصحافة بنفس السرعة. فاتورة المواد ليست هي نفسها.
يتم تشكيل المكونات المعدنية الدقيقة وتشكيلها من لفائف أو صفائح بواسطة قالب. يحدد القالب الهندسة. يحدد تخطيط الشريط استخدام المواد. الصحافة تحدد معدل الدورة. المشتري الذي يقوم بتقييم حمولة الطباعة وسعر الوحدة فقط يفتقد المتغيرين اللذين يتحكمان في التكلفة، واللدغ، والتسطيح، والتكرار.
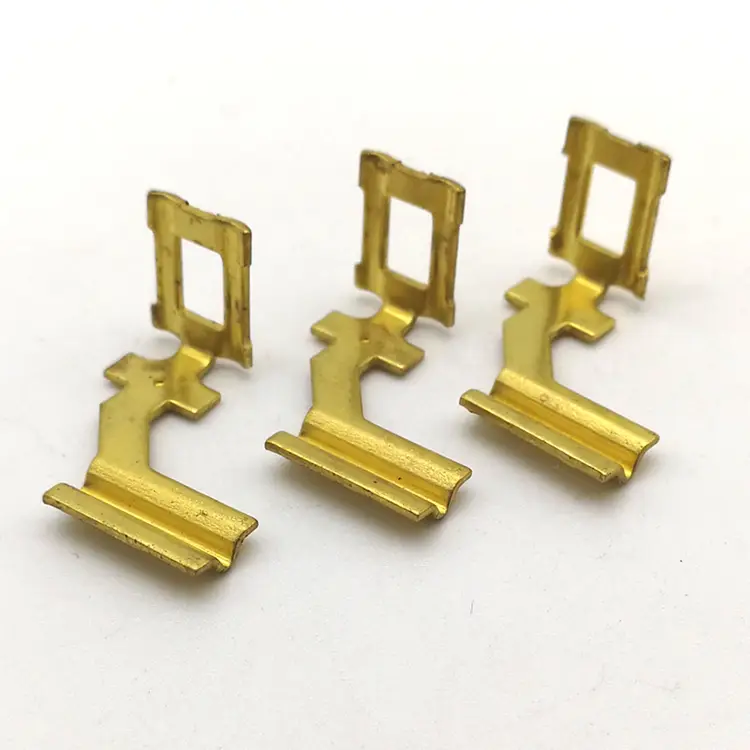
في Nuote Metals، نقوم بالتصنيعمكابس معدنية دقيقةمع تخطيط الأدوات والشريط باعتباره التكلفة الأساسية وقرارات الجودة. تشرح هذه المقالة كيفية تسعير عملية الضغط، ومن أين تأتي النتوءات والزنبرك، وما الذي يجب التحقق منه قبل الموافقة على المقالة الأولى.
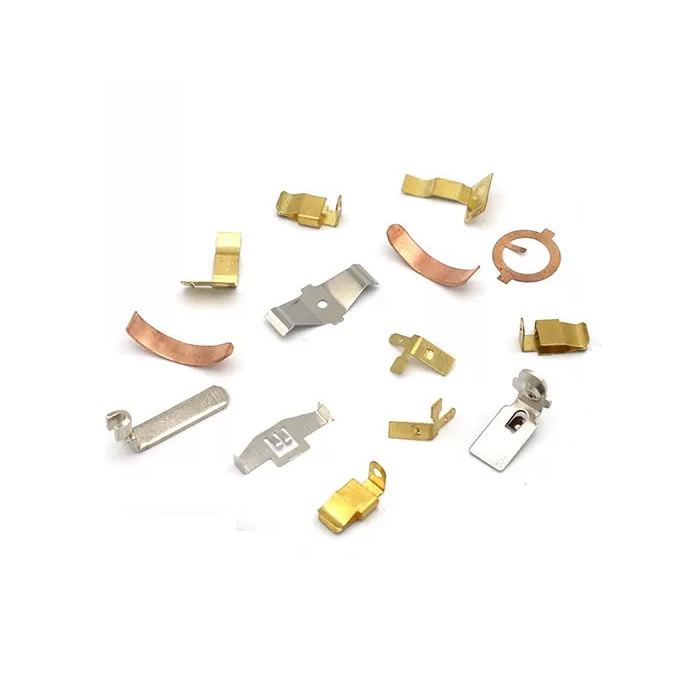
عملية الضغط - ما التحكم في تخطيط القالب والشريط
يبدأ الضغط كشريط مسطح. يقوم القالب بإجراء عملية واحدة أو أكثر: التقطيع، أو الثقب، أو الثني، أو التشكيل، أو الرسم، أو العملة. في القالب التدريجي، يتقدم الشريط خطوة واحدة لكل ضربة - تقوم كل محطة بعملية واحدة حتى يكتمل الجزء.
الضوابط يموت:
- الهندسة - موضع الثقب، نصف قطر الانحناء، ارتفاع الشكل.
- اتجاه الأزيز – تحتوي الحافة المقطوعة على تدحرج ولدغ؛ يحدد القالب أي جانب.
- التسطيح - يؤدي الانحناء والتشكيل إلى إجهاد يشوه الجزء بعد القذف.
ضوابط تخطيط الشريط:
- استخدام المواد – كم من الملف يصبح جزءًا وكم يصبح خردة.
- عرض الملعب والجسر - المسافة بين الأجزاء والمواد المتبقية بينهما.
- تصميم الحامل – كيفية دعم الجزء أثناء تحركه عبر القالب.
بالنسبة للضغط المعدني الدقيق، غالبًا ما يكون تخطيط الشريط هو أكبر رافعة للتكلفة. يؤدي التخطيط الذي يعمل على تحسين استخدام المواد من 48% إلى 62% إلى تقليل تكلفة المواد بنسبة 22% - دون تغيير المكبس أو مادة القالب أو وقت الدورة.
كيف يتم تسعير عملية الضغط – الأدوات والمواد والحجم
| عنصر التكلفة | ما يغطيه | كيف يتغير مع الحجم |
|---|---|---|
| الأدوات | تصميم القالب، والتصنيع، والتجربة | ثابت – يتم إطفاؤه عبر الأمر |
| مادة | تكلفة الملف × استخدام الشريط | متناسب - يتم دفع ثمن الخردة ولكن لا يتم شحنها |
| وقت الصحافة | الحمولة × معدل الدورة | متناسب – أقل مع القوالب التقدمية |
| العمليات الثانوية | إزالة الأزيز، والتنصت، والطلاء | متناسب - يمكن التخلص منه عن طريق العمليات الداخلية |
| تقتيش | المقالة الأولى، قيد المعالجة، نهائية | ثابت + متناسب |
الأدوات هي تكلفة ثابتة.بالنسبة لـ 5000 قطعة، قد تهيمن الأدوات على سعر الوحدة. بالنسبة لـ 500000 قطعة، يصبح الأمر لا يكاد يذكر. ويعتمد حجم التعادل على مدى تعقيد الأجزاء — فقد تبرر الأقواس البسيطة استخدام الأدوات عند 10000 قطعة؛ قد تتطلب القوالب التقدمية المعقدة 100000.
الاستفادة من الموادهي التكلفة الخفية. يستهلك تخطيط الشريط الذي يترك الجسور العريضة والناقلات الكبيرة المزيد من الملفات لكل جزء. يتم دفع ثمن الخردة بسعر الملف ويتم بيعها بسعر الخردة - ويتم فقدان الفرق. لمكابس معدنية دقيقةفي الفولاذ المقاوم للصدأ أو النحاس، يمكن أن تكون المادة 50-70٪ من تكلفة الوحدة. تحسين تخطيط الشريط ليس اختياريًا.
العمليات الثانويةإضافة التكلفة والتعامل. الجزء الذي يتطلب إزالة الأزيز يدويًا بعد الضغط يكلف أكثر من الجزء الذي يتم التحكم في نتوءاته في القالب. يؤدي النقر داخل القالب، وإزالة الأزيز داخل القالب، والفحص داخل القالب إلى تقليل المعالجة وتحسين الاتساق.
لدغ، والتسطيح، وSpringback - العيوب الثلاثة الملحة
لدغهي الحافة الخشنة المتبقية عندما يقطع القالب المادة. ولا يمكن القضاء عليه، بل السيطرة عليه فقط. يعتمد ارتفاع الأزيز على خلوص القالب وحدة الأداة وسمك المادة. بالنسبة للضغط المعدني الدقيق، يتم تحديد الغالف حسب الارتفاع والاتجاه. يؤدي وجود نتوء على سطح ملامس إلى زيادة المقاومة؛ لدغ على حافة منزلقة يسبب التآكل.
التسطيحالتغييرات بعد الطرد. الانحناء والتشكيل يعرضان الإجهاد المتبقي. الجزء مسطح في القالب ويتشوه بعد إطلاقه. نحن نتحكم في التسطيح عن طريق التلدين لتخفيف الضغط، أو عن طريق ضبط القالب، أو عن طريق صياغة الجزء بشكل مسطح في المحطة النهائية.
سبرينغباكهو الاسترداد المرن للمادة بعد الانحناء. زاوية الانحناء في القالب ليست زاوية الانحناء في الجزء. بالنسبة للفولاذ عالي القوة والفولاذ المقاوم للصدأ، يمكن أن تكون درجة الزنبرك الخلفي 2-5 درجة. نقوم بالتعويض عن طريق الانحناء الزائد في القالب، حيث تكون زاوية القالب أكثر حدة من زاوية الجزء، وتعود المادة إلى الزاوية المحددة.
القالب التقدمي مقابل المحطة الواحدة – ما الذي يناسب حجم الصوت الخاص بك
| عامل | يموت التقدمي | قالب محطة واحدة |
|---|---|---|
| مقدار | 50,000+ قطعة | 1000-50000 قطعة |
| تكلفة الأدوات | أعلى - محطات متعددة | أقل – عملية واحدة |
| وقت الدورة | أسرع - جزء كامل في كل ضربة | أبطأ – تمريرات متعددة |
| تعقيد الجزء | عالية - الانحناء، والثقب، والتنصت في قالب واحد | منخفض – بسيط فارغ أو منحني |
| التحول | أطول - الموت ثقيل | أقصر - قالب أخف |
| الأفضل ل | مكابس معدنية عالية الدقة | نماذج أولية، حجم منخفض، أجزاء بسيطة |
يموت التدريجييكون له ما يبرره عندما يستهلك الحجم الأدوات ويتطلب تعقيد الجزء عمليات متعددة. يعد القالب ذو المحطة الواحدة أفضل للنماذج الأولية والحجم المنخفض - حيث تهيمن تكلفة الأدوات ويكون الجزء بسيطًا.
مثال حقيقي - زنبرك ملامس غير قابل للصدأ مقاس 0.8 مم
احتاج مصنع إلكترونيات ألماني إلى زنبرك ملامس غير قابل للصدأ مقاس 0.8 مم مع حد لدغ يبلغ 0.05 مم، واستواء 0.1 مم، وزاوية انحناء تبلغ 90 درجة ±1 درجة. استخدم موردهم السابق تخطيطًا شريطيًا باستخدام المواد بنسبة 52% وقام بإزالة الأجزاء يدويًا - وتراوح ارتفاع الأزيز من 0.03 مم إلى 0.08 مم.
ما فعلناه بشكل مختلف:
- تمت إعادة تصميم تخطيط الشريط لاستخدام المواد بنسبة 68%، مما أدى إلى تقليل استهلاك الملف لكل جزء.
- تم استخدام قالب تقدمي مع عملات معدنية داخل القالب - يتم التحكم في اتجاه الأزيز والتسطيح في القالب، وليس بعده.
- تم تعويض الزنبرك الخلفي عن طريق الانحناء الزائد إلى 92 درجة - حيث عاد الجزء إلى 90 درجة ± 0.5 درجة.
- تم التحقق من ارتفاع الثقب واستواءه باستخدام مقارن بصري لكل 500 قطعة.
- تم شحن 800000 قطعة بدون أي رفض للنتوءات. تخلص العميل من إزالة الحواف اليدوية وخفض تكلفة المواد بنسبة 18%.
هذا مامكابس معدنية دقيقةيجب أن يتم التسليم: ليس فقط الجزء الذي يتوافق مع الرسم، ولكن الجزء الذي تم تصميم تكلفته واتساقه في تخطيط الشريط والقالب.
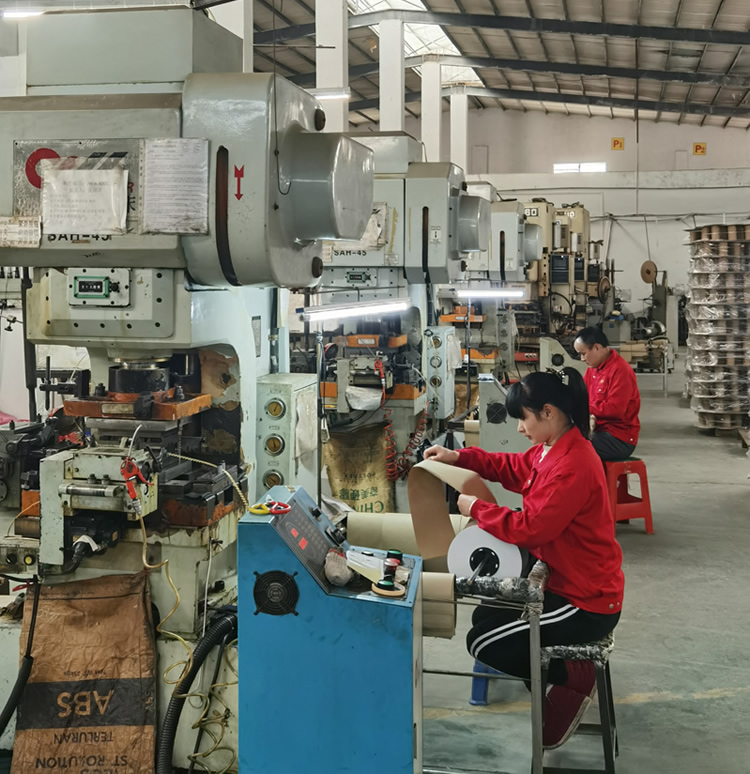
الأسئلة المتداولة
س 1: ما هي التفاوتات التي يمكنك تحملها عند الضغط على المعادن الدقيقة؟
ج: التفاوتات النموذجية هي ±0.05 مم على موضع الثقب وموقع الانحناء، ±0.1 مم على ارتفاع الشكل، و±0.02 مم على سمك السك. يتم التحكم في ارتفاع الأزيز إلى 0.05 مم أو أفضل. يعتمد التسطيح على حجم الجزء والمواد - يمكن تحقيق 0.1 مم للأقواس الصغيرة؛ قد تتطلب الأجزاء الأكبر التلدين لتخفيف الضغط. لمكابس معدنية دقيقة، التسامح هو وظيفة جودة القالب، واستقرار الضغط، واتساق المواد - وليس حمولة الضغط وحدها.
س 2: هل يمكنك إنتاج مكابس باستخدام النقر الداخلي وإزالة الأزيز؟
ج: نعم. يمكن أن تشمل القوالب التقدمية محطات التنصت، ومحطات إزالة الأزيز، ومحطات العملة - مما يؤدي إلى القضاء على العمليات الثانوية والتعامل معها. يتطلب التنصت داخل القالب حامل شريط موثوقًا ووحدة التنصت متزامنة مع ضربة الضغط. تتم عملية إزالة الأزيز داخل القالب عن طريق سك أو حلق الحافة المقطوعة. بالنسبة للضغط المعدني الدقيق المزود بفتحات ملولبة أو حدود نتوءات صارمة، تعمل العمليات داخل القالب على تحسين الاتساق وتقليل تكلفة الوحدة.
س3: ما هي الوثائق التي تأتي مع أمر عاجل؟
ج: يشتمل كل طلب على تقرير فحص المادة الأولى، وشهادات المواد، وتقرير الأبعاد مع القيم المقاسة الفعلية للميزات المهمة. بالنسبة لعملاء السيارات والعملاء الخاضعين للتنظيم، نقدم وثائق PPAP، بما في ذلك تدفق العمليات، وPFMEA، وخطة التحكم، ودراسات القدرة. إذا كان مورد مكابس المعادن الدقيقة الخاص بك لا يستطيع توفير PPAP أو تقرير المادة الأولى، فأنت تتحمل مخاطر الجودة بنفسك. توفر Nuote Metals الوثائق الكاملة بموجب نظام ISO 9001:2015 الخاص بنا.
الكلمات الساخنة: الضغط الدقيق على المعادن، الضغط الدقيق في الصين
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية