منتجات
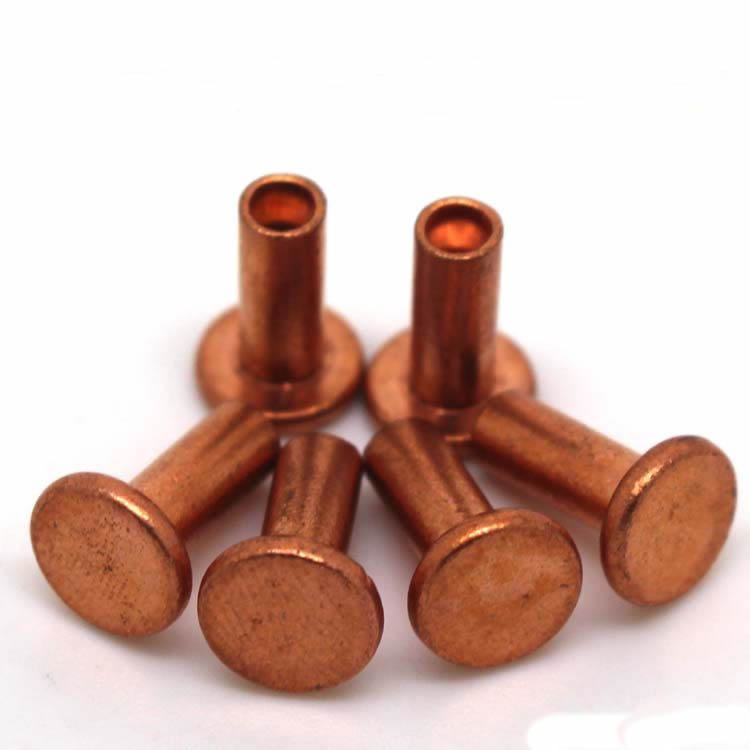


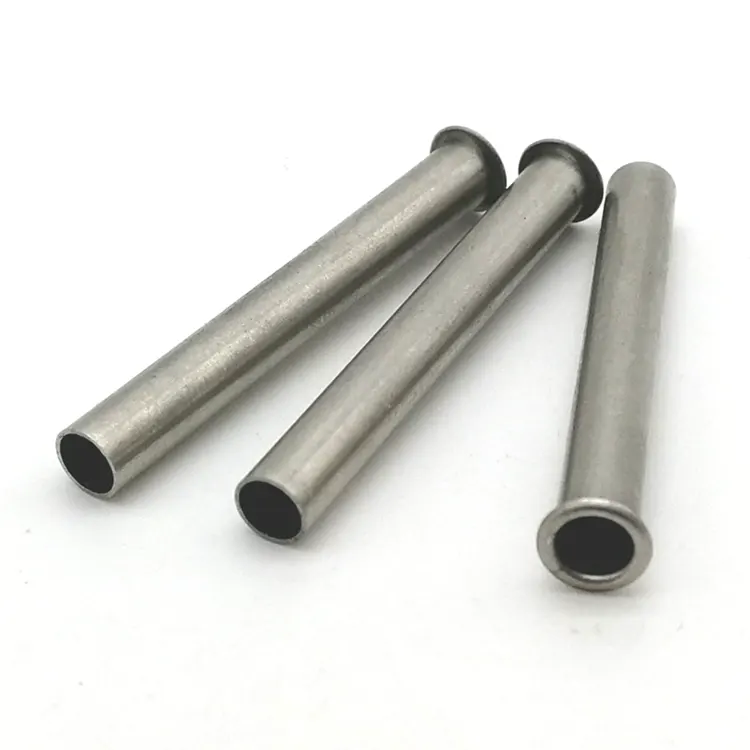
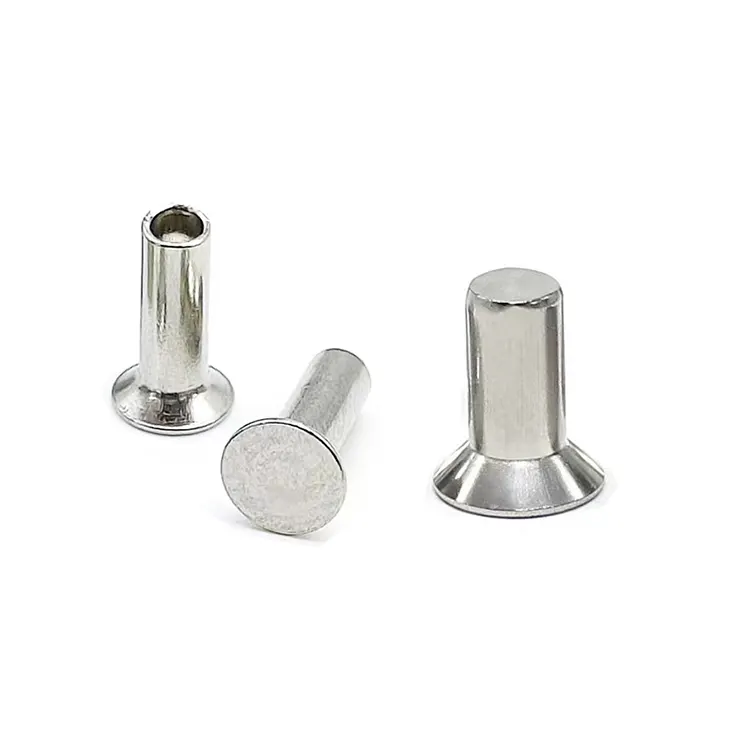
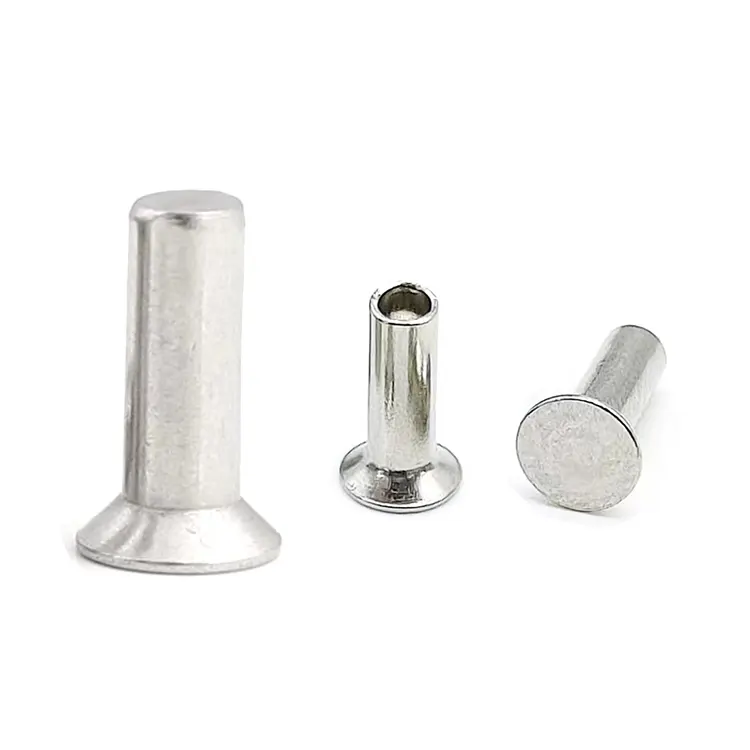
مسامير برأس غاطسة من الحديد
يتشكل رأس المسامير ذات الرأس الغاطسة الحديدية على شكل مخروط مبتور، وعادةً ما يكون المخروط بزاوية 90 درجة أو 120 درجة على محور البرشام. يسمح هذا الشكل لرأس البرشام بالبقاء متسقًا مع سطح المكون المتصل بعد التثبيت، مما يؤدي إلى الحصول على مظهر سلس. وهذا مناسب بشكل خاص للتطبيقات التي يكون فيها تسطيح السطح أمرًا بالغ الأهمية. تعال إلى Nuote Metals لتخصيص برشام الرأس الحديدي الغاطس الذي تريده. مهندسونا، الذين لديهم أكثر من 10 سنوات من الخبرة، على دراية كبيرة بإنتاج أنواع البراشيم المختلفة.
إرسال استفسار
وصف المنتج
ليس من المفترض أن يتم رؤية كل برشام أو الشعور به. عندما يتطلب منتجك النهائي مظهرًا أنيقًا واحترافيًا بدون أي نقاط خلل، فإنالحديد غاطسة رئيس برشامهو الجواب. في Nuote Metals، نقوم بتصنيع هذه المثبتات بجزء علوي مسطح بزاوية دقيقة يستقر تمامًا مع المواد المحيطة بعد التثبيت.
يعمل هذا الملاءمة المتدفقة على التخلص من الرؤوس البارزة التي تلتصق بالملابس أو تقطع الأصابع أو تتداخل مع الأجزاء المتحركة. هذا هو السبب في أن المسامير الغاطسة هي الاختيار القياسي للأعمال المعدنية المعمارية، والأجزاء الخارجية للمركبات، والديكورات الداخلية لعربات السكك الحديدية، وأي تطبيق تكون فيه نعومة السطح بنفس أهمية قوة المفاصل.
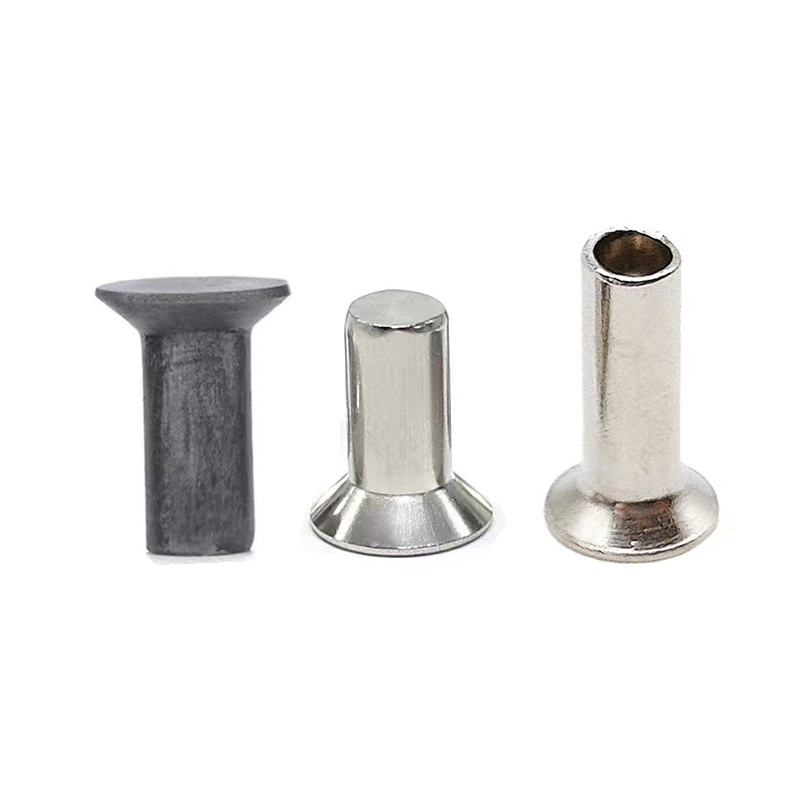
ما الذي يجعل الرأس الغاطس فريدًا من نوعه؟
يتم تعريف الغاطسة (وتسمى أيضًا "الرأس المسطح" أو "الرأس المسطح الغاطس") من خلال جانبها السفلي المخروطي، والمصمم للتثبيت في فتحة غاطسة مثقوبة مسبقًا.
الميزات الهندسية الرئيسية:
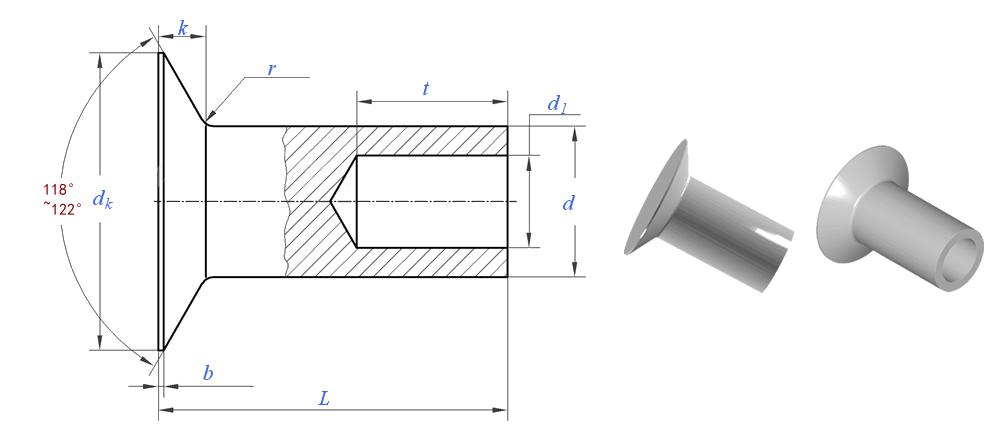
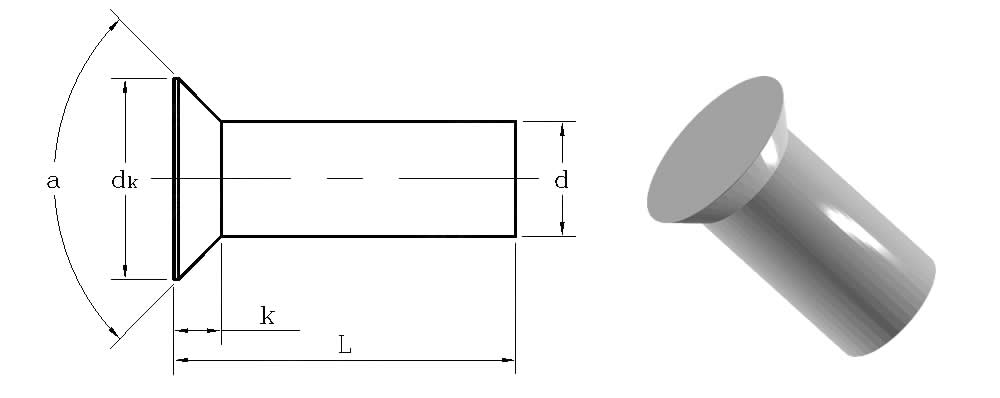
شكل الرأس:سطح مسطح مع سطح محمل مخروطي مدبب بزاوية 90 درجة أو 120 درجة تحته
قطر الرأس:حوالي 1.4 × إلى 1.6 × قطر الساق (أصغر من الرؤوس المستديرة أو المقلاة)
ارتفاع الرأس:منخفض جدًا – فقط 0.3× إلى 0.4× قطر الساق
الملف الشخصي النهائي:يتم وضعها بشكل متساوٍ تمامًا مع السطح أو أسفله قليلاً
العامل الحاسم - زاوية الغاطسة:
تحدد معظم المعايير (بما في ذلك DIN 302 وISO 1051) زاوية غاطسة تبلغ 90 درجة للاستخدام العام. بالنسبة للمواد الأكثر ليونة مثل الألومنيوم أو البلاستيك، يُفضل أحيانًا 120 درجة لتقليل إجهاد الحواف. تقدم Nuote Metals كلا الزاويتين – والزوايا المخصصة عند الطلب.
المواصفات الفنية - المسامير ذات الرأس الغاطس الحديدي
نقوم بالتصنيع وفقًا لمعايير DIN 302 (المسامير ذات الرأس الغاطسة، الصلبة وشبه الأنبوبية) وISO 1051، مع خيارات مخصصة كاملة.
بيانات الأبعاد والميكانيكية المجمعة
| المعلمة | القيمة / المدى | معيار الاختبار / التسامح |
|---|---|---|
| قطر عرقوب (د) | 2 – 16 ملم | ±0.1 مم (أقل من 10 مم) |
| قطر الرأس (دك) | 1.4×د إلى 1.6×د | ± 0.2 مم |
| ارتفاع الرأس (ك) | 0.3×د إلى 0.4×د | ± 0.15 ملم |
| زاوية الغاطسة | 90 درجة (قياسي) أو 120 درجة | ± 2 درجة |
| الطول (لتر) | 4 - 50 ملم (متاح حسب الطلب) | ± 0.5 ملم |
| قوة الشد | 330 - 450 ميجا باسكال | أستم A31 |
| قوة الخضوع (الدرجة أ) | ≥160 ميجا باسكال | أستم A31 |
| قوة القص | 250 - 350 ميجا باسكال | أستم F606 |
| صلابة | 80 – 95 ساعة | روكويل ب |
غاطسة مقابل مستديرة مقابل عموم – دليل قرار واضح
بدلاً من الجدول، إليك المنطق المباشر:
- اختر غاطسةعندما يجب أن يكون السطح مستويًا تمامًا - لا يسمح بوجود نتوءات. يعد هذا أمرًا بالغ الأهمية بالنسبة لألواح المركبات الخارجية، والدرابزين، وأغطية الناقلات، والتجمعات النهائية حيث يتبع الطلاء أو الطلاء بالمسحوق التثبيت. كما يمنع الجزء العلوي المسطح تراكم الحطام.
- اختر رأس مستديرعندما يواجه المفصل اهتزازًا وتأثيرًا شديدين - تمتص القبة الطويلة الصدمات وتوفر أقصى مقاومة للسحب.
- اختر عموم الرأسعند العمل باستخدام مواد رقيقة أو ناعمة تحتاج إلى توزيع حمل واسع وشكل جانبي منخفض (لكن ليس متدفقًا).
بالنسبة لمعظم التطبيقات بالغة الأهمية - الهندسة المعمارية، والنقل، والسلع الاستهلاكية - فإن برشام الرأس الغاطس الحديدي هو الخيار المنطقي الوحيد. يمكن لشركة Nuote Metals توفير مواصفات أدوات غاطسة مطابقة لضمان الجلوس المثالي.
الصلبة مقابل شبه الأنبوبية – طريقان إلى النهاية المتدفقة
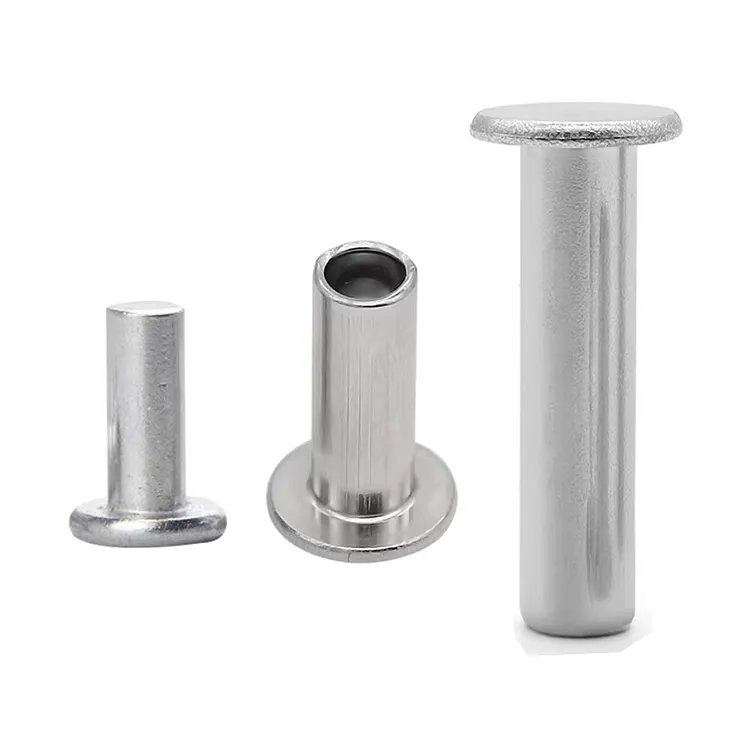
كلا النوعين من الأجسام متوافقان مع الرؤوس الغاطسة، لكنهما يناسبان مستويات إنتاج مختلفة.
| ميزة | غاطسة الصلبة | شبه أنبوبي غاطس |
|---|---|---|
| شكل عرقوب | صلبة بالكامل من خلال الرأس | طرف مجوف (عمق 20-40%) |
| قوة الإعداد المطلوبة | 100% (خط الأساس) | 60-70% |
| قوة القص | 100% (الحد الأقصى) | 85-90% |
| الأفضل ل | لوحات سميكة، وصلات السلامة الهيكلية | ألواح رقيقة، إنتاج ضخم آليًا |
| الإعداد النموذجي | الضغط الهيدروليكي أو التثبيت بالصدمة | التثبيت الهوائي أو التثبيت باللف |
النصائح العملية: فأو خطوط إنتاج السيارات أو الأجهزة، اختر شبه أنبوبي - فهو يتم ضبطه بشكل أسرع ويتطلب قوة أقل. بالنسبة لمكونات الجسر أو المعدات الثقيلة، اختر مادة صلبة للحصول على أقصى قدر من القوة.
عوامل التثبيت الحاسمة للمسامير الغاطسة
يتطلب تحقيق الملاءمة المتدفقة حقًا دقة أكبر من أنماط الرأس الأخرى. اتبع هذه القواعد للحصول على أفضل النتائج:
إعداد ثقب الغاطسة:يجب أن تتطابق زاوية الغاطسة (90 درجة أو 120 درجة) مع رأس البرشام تمامًا. سيؤدي عدم التطابق بمقدار 5 درجات فقط إلى ترك الرأس بارزًا أو غائرًا تحت السطح، مما يضر بالمظهر ونقل الحمولة.
التحكم في العمق:يجب أن يساوي عمق الغاطسة ارتفاع الرأس (ك). سطحي جدًا – يجلس الرأس فخورًا. عميق جدًا - يغوص الرأس تحت السطح، مما يؤدي إلى ترقق حافة المادة.
إزالة لدغ:قم دائمًا بإزالة حواف الحفرة من كلا الجانبين قبل الإعداد - فالشفرات تمنع الرأس المخروطي من الجلوس بشكل كامل وتتسبب في التحميل اللامركزي.
اختيار السندان:استخدم سندانًا مسطحًا لتثبيت المسامير الغاطسة. سوف يقوم السندان المقعر بتشويه الرأس وإفساد اللمسة النهائية المتدفقة.
نصيحة احترافية من Nuote Metals:يمكننا توفير مقاييس عمق الغاطسة ومواصفات أداة الإعداد المصممة خصيصًا لطلب البرشام الخاص بك - مما يوفر عليك التجربة والخطأ في أرضية الإنتاج.
دعم الهندسة الدقيقة - الخبرة التي تتجاوز الاختبار
في Nuote Metals، نعلم ذلكمسامير رأس غاطسة من الحديدويعتمد الأداء على الاتساق الهندسي وتوافق التركيب - وليس فقط قوة المواد. مع أكثر من 20 عامًا وأكثر من 500 مليون برشام غاطس تم تسليمها إلى قطاعات السيارات والسكك الحديدية والهندسة المعمارية، نتوقع مشكلات في العالم الحقيقي مثل عدم تطابق الزوايا، وتشقق الحواف، والجلوس خارج المركز قبل أن تصل إلى خطك.
ما يميزنا:
- أخذ عينات ما قبل الإنتاج:تأتي دفعات العينات مصحوبة بتقارير إعداد تفصيلية - توصيات السندان، ومنحنيات القوة، وبيانات التحقق من صحة الملاءمة.
- التحكم في عملية SPC:نحن نراقب زاوية الرأس، والتركيز، والارتفاع في كل محطة تشكيل - ونلتقط الانحرافات التي تقل عن 0.05 مم في الوقت الفعلي.
- الدعم الفني في الموقع:بالنسبة للمشاريع الهامة، يساعد مهندسونا في إعداد الأدوات ومعايرة خط الإنتاج.
- التتبع الكامل:تشتمل كل دفعة على تقارير الأبعاد وشهادات المواد ASTM A31 والفحص الاختياري من طرف ثالث.
نحن نشارك بيانات العمليات بشكل مفتوح – لأن التواصل الواضح يبني الثقة. هذا النهج الذي يركز على التطبيق، والذي يتجاوز قوائم الاختبار العامة، هو الفرق بين Nuote Metals.
الأسئلة المتداولة حول المسامير ذات الرأس الغاطسة الحديدية
س 1: ما هو الفرق بين برشام الرأس الغاطس 90 درجة و120 درجة؟
ج: تشير الزاوية إلى السطح المخروطي المدبب الموجود أسفل الرأس. 90 درجة هو المعيار الدولي لمعظم تطبيقات الفولاذ والمعادن (DIN 302، ISO 1051). إنه يوفر ملاءمة محكمة للأدوات الغاطسة القياسية. يتم استخدام 120 درجة عادةً للمواد الأكثر ليونة مثل الألومنيوم أو البلاستيك أو الخشب - الزاوية الأوسع تقلل من ضغط الحافة وتقلل من خطر تشقق المواد حول الفتحة. في Nuote Metals، نقوم بتخزين كليهما ويمكننا التوصية بالزاوية الصحيحة بناءً على صلابة المادة وسمكها. إذا لم تكن متأكدًا، أرسل لنا مواصفات المواد الخاصة بك وسننصحك.
Q2: هل يمكن أن يتشقق رأس البرشام أثناء الإعداد إذا استخدمت زاوية غاطسة خاطئة؟
ج: بالتأكيد، وهذا فشل ميداني شائع. إذا كانت زاوية التجويف في المادة الخاصة بك أكثر وضوحًا أو أقل عمقًا من رأس البرشام، فلن يجلس الرأس بشكل موحد. أثناء الإعداد، يخلق الاتصال غير المتطابق نقاط ضغط يمكن أن تتسبب في قص حافة الرأس أو تشققها، خاصة مع درجات الحديد/الفولاذ الأكثر صلابة. قم دائمًا بمطابقة الزوايا بدقة. إذا كانت أدواتك الحالية تستخدم زاوية غير قياسية، فيمكن لشركة Nuote Metals تصنيع مسامير ذات زاوية مخصصة لتتناسب - ما عليك سوى تقديم مواصفات القاطع الغاطس الخاص بك.
س 3: هل المسامير ذات الرأس الغاطس الحديدي أضعف من المسامير ذات الرأس الدائري؟
ج: من حيث قوة القص (القوة جنبًا إلى جنب)، فهي متطابقة تقريبًا لأن كلاهما يعتمد على قطر الساق. ومع ذلك، في مقاومة الصدمات ومقاومة السحب، يكون الرأس المستدير أقوى لأنه يحتوي على كتلة مادية أكبر فوق مركز الساق. نظرًا لكون الرأس الغاطس أرق، فإنه يوفر قدرة تحمل أقل للصدمات بنسبة 15-20% تقريبًا. ولهذا السبب نوصي بالرؤوس الغاطسة للبيئات ذات التشطيبات الحرجة والمنخفضة الصدمات (مثل الكسوة المعمارية أو الألواح الداخلية) والرؤوس المستديرة للإطارات الهيكلية شديدة التحمل. تسأل Nuote Metals دائمًا عن بيئة التشغيل الخاصة بك لإرشادك نحو نمط الرأس الصحيح.
الكلمات الساخنة: المسامير الحديدية ذات الرأس الغاطس، المسامير الحديدية المصنوعة في الصين، الشركة المصنعة للمسامير الحديدية
الفئة ذات الصلة
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.

X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية