منتجات
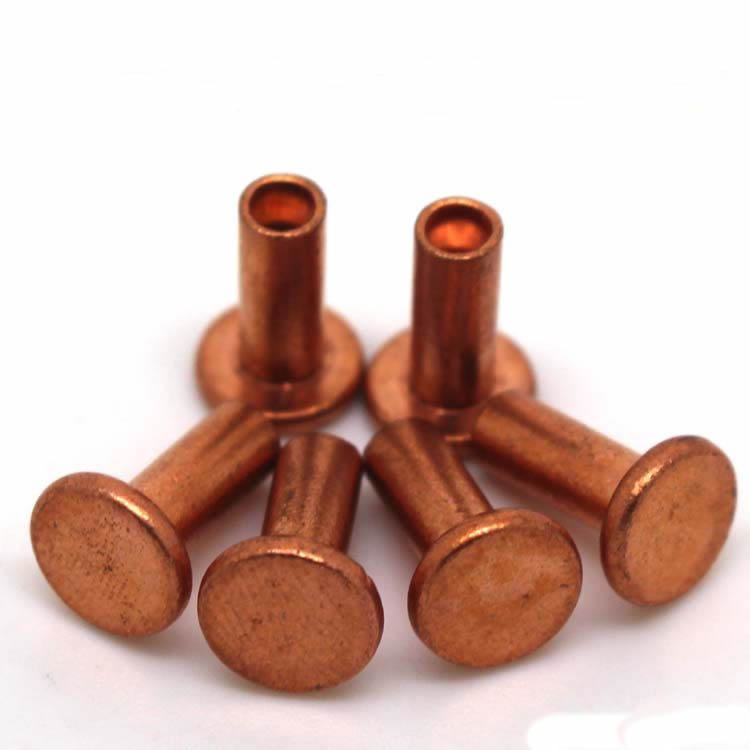


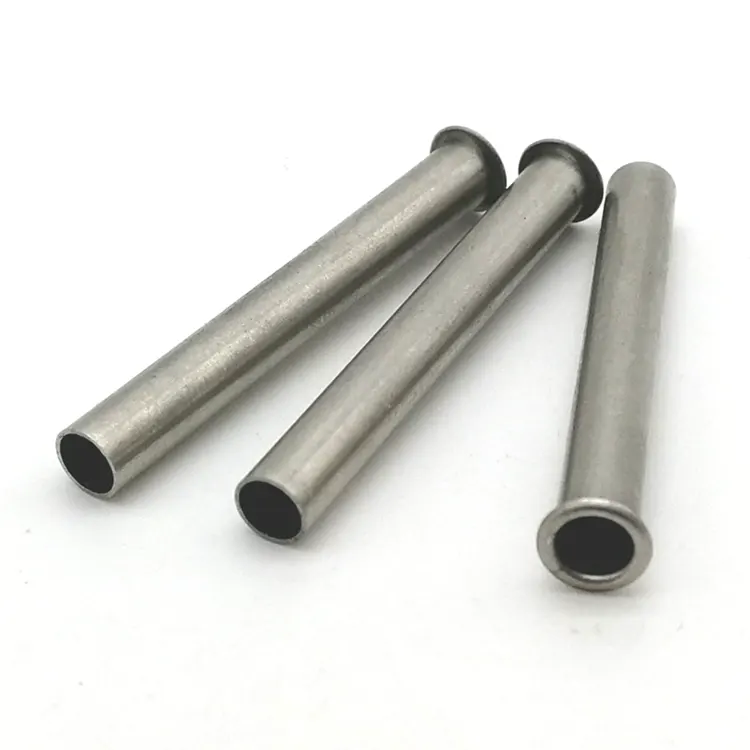
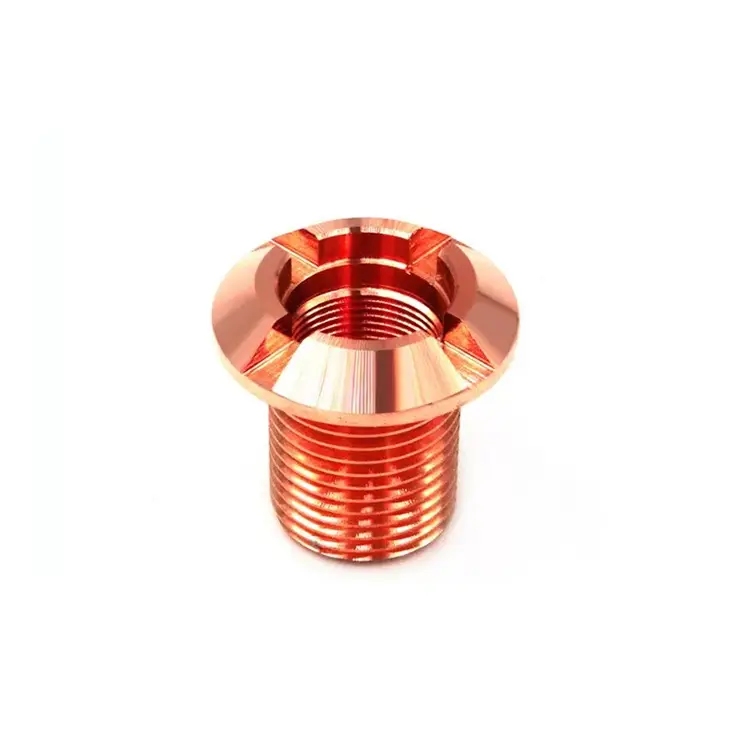
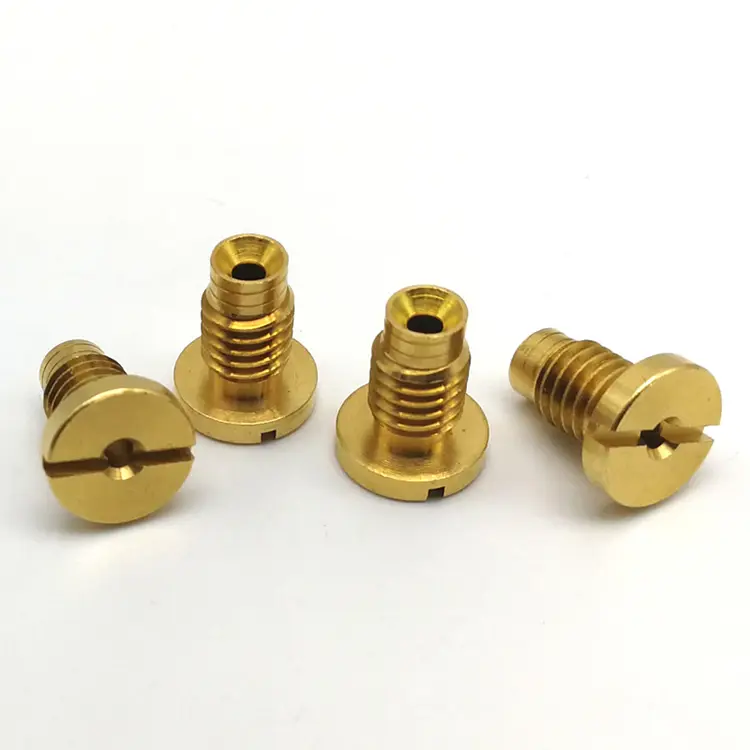
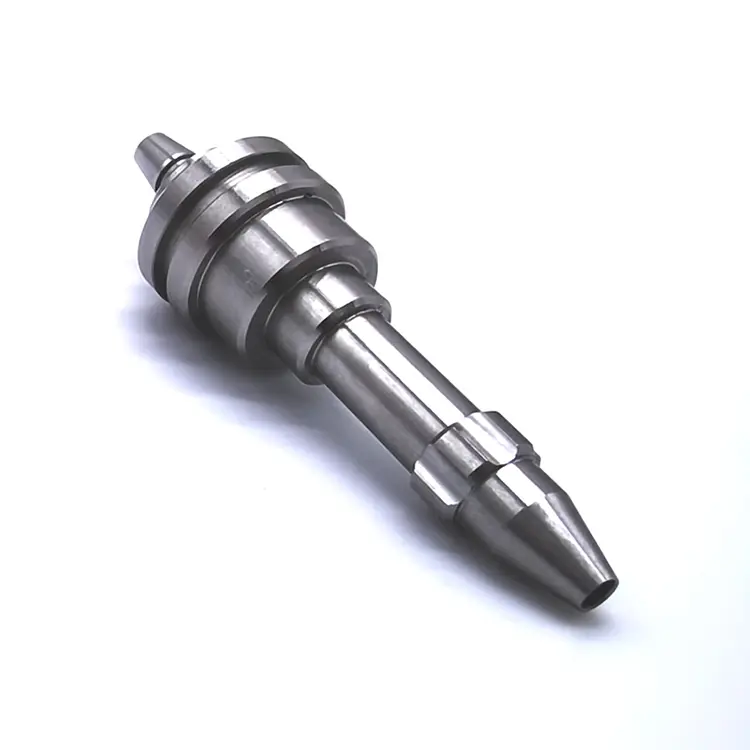
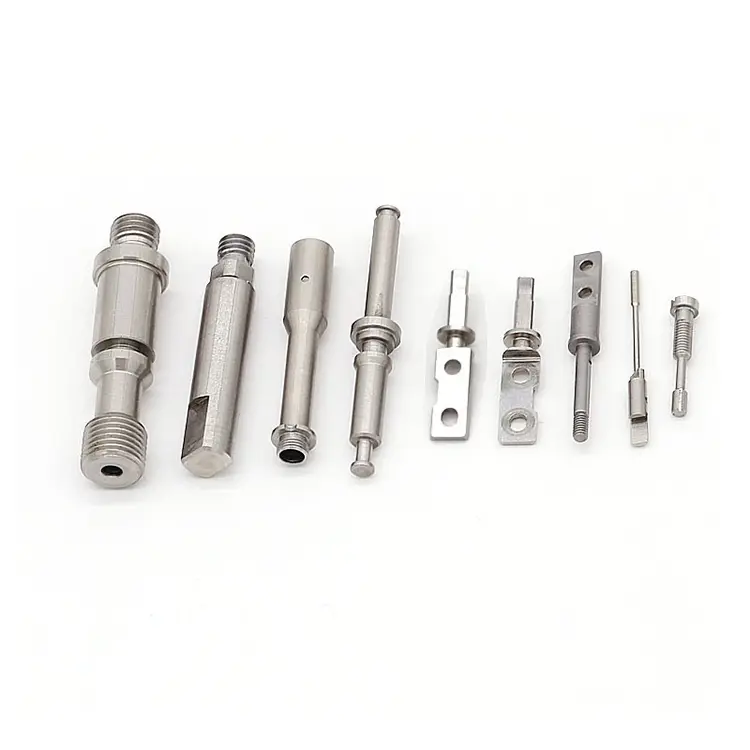
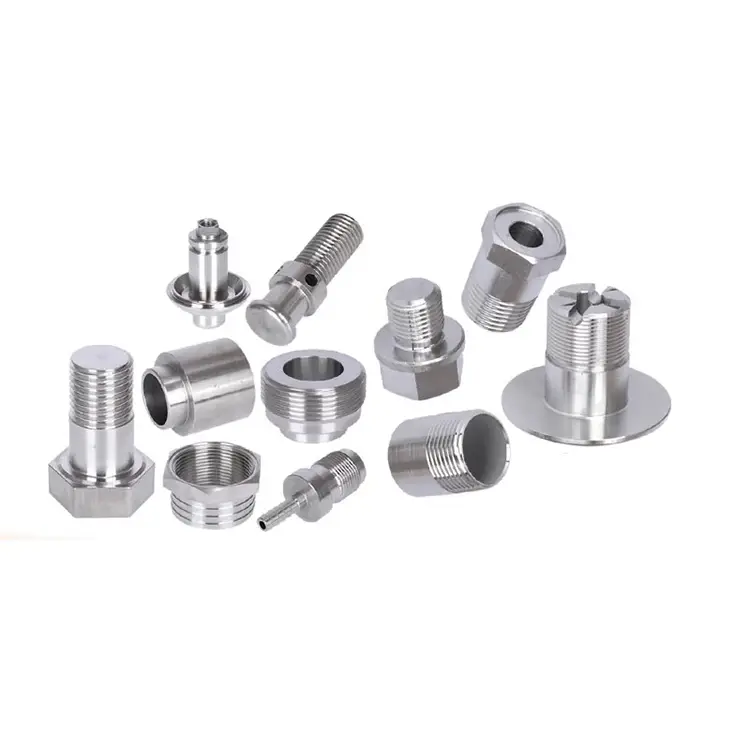
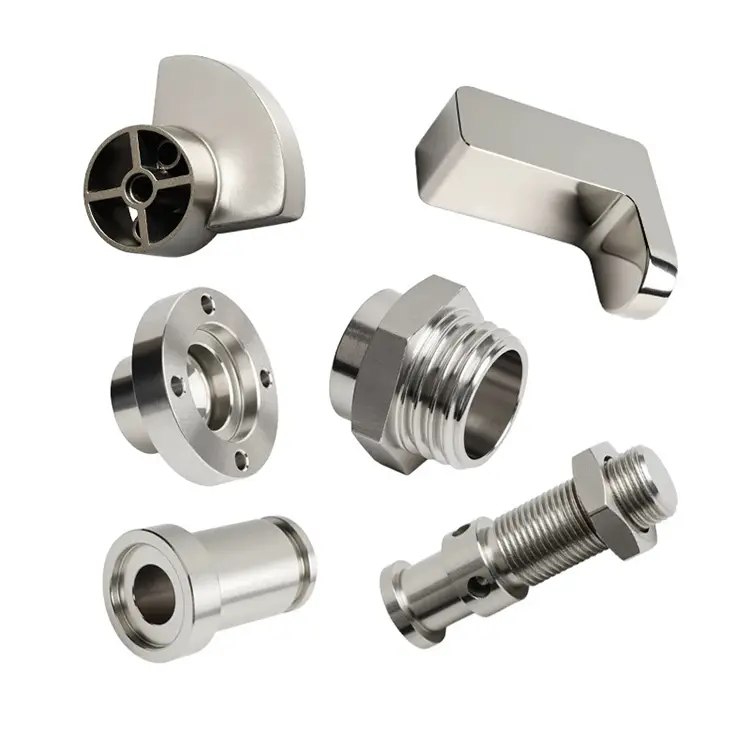
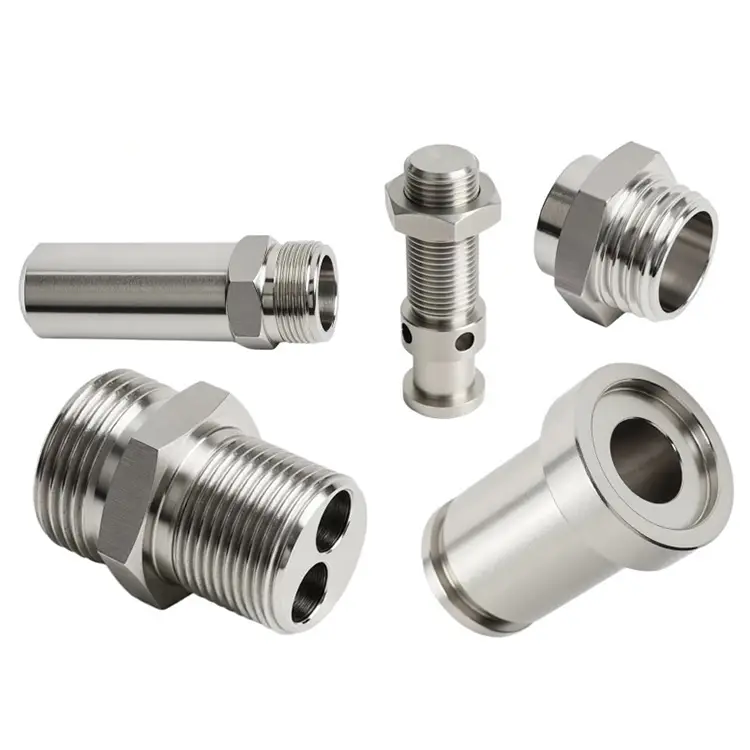
أجزاء تحول النحاس
تتمتع شركة Nuote Metals بأكثر من 10 سنوات من الخبرة في تصنيع وتوريد مكونات الخراطة المتخصصة، كما أن معدات اللوح CNC الخاصة بنا قادرة على إنتاج أجزاء الخراطة النحاسية بقياسات دقيقة للغاية من أجل تلبية متطلباتك الأكثر تفصيلاً. يتم تصنيع جميع أجزاء تصنيع النحاس وفقًا لأصغر التفاوتات وستلبي حتى أدق المعايير.
إرسال استفسار
وصف المنتج
يتحول النحاس بسهولة. الصلب يحارب مرة أخرى. الألومنيوم يتطلب إزالة الأزيز. النحاس مختلف. أنها لينة، لزجة، وعرضة للتلطيخ. إنه يعمل بسرعة. إنها تنتج رقائق طويلة وخيطية تلتف حول الأداة وتخدش السطح. وإذا قمت بتصنيعه باستخدام المعلمات القياسية، فستحصل على قطعة تبدو مقبولة ولكنها تفشل في اختبار التوصيلية الكهربية.
نوتي ميتالزآلاتأجزاء تحول النحاسللتطبيقات التي لا تكون فيها ميزة التوصيل الكهربائي أو الحراري، فهي الوظيفة بأكملها. موصلات Busbar، ومكونات حماية التردد اللاسلكي، وأختام التفريغ، ودبابيس المشتت الحراري. إذا كان الجزء الخاص بك يجب أن يحمل تيارًا، أو يبدد الحرارة، أو يحافظ على مسار إشارة غير مغناطيسي، فإن النحاس هو المادة. ولكن فقط إذا تم تشكيله بشكل صحيح.
الفخاخ الأربعة لتحول النحاس
1. التلطيخ والحافة المبنية.
النحاس ناعم ومرن، لذلك يميل إلى اللحام بحافة القطع تحت الضغط. وهذا يشكل حافة مدمجة (BUE) تنكسر بشكل غير متوقع، مما يتسبب في سوء تشطيب السطح، وانحراف الأبعاد، والجسيمات المدمجة التي تزيد من مقاومة التلامس. نحن نستخدم أشعل النار عالي الإيجابية، وإدخالات كربيد مصقولة غير مطلية - الأدوات المطلية تزيد الاحتكاك وتؤدي إلى تفاقم BUE في النحاس. يتم الحفاظ على سرعات القطع عالية، والتغذية معتدلة، ويتم توجيه سائل التبريد بدقة إلى الحافة.
2. نتوءات تدمر الموصلية.
نتوءات النحاس مرنة وتتشبث بالجزء. يؤدي وجود نتوء على سطح ملامس لقضيب التوصيل إلى إنشاء نقطة مقاومة عالية. يؤدي وجود نتوء في تجويف التردد اللاسلكي إلى تغيير سلوك الإشارة. إزالة الأزيز القياسية تفتقد الحواف الداخلية. نحن نستخدم معدلات تغذية يتم التحكم فيها لتقليل تكوين نتوءات عند المصدر، ثم إزالة الأزيز الحراري أو التشطيب بالتدفق الكاشطة للميزات الداخلية. بالنسبة للأسطح الكهربائية الحرجة، نقوم بفحصها باستخدام ملف التعريف قبل التعليب أو الطلاء.
3. تصلب العمل أثناء التشغيل الآلي.
عمل النحاس يصلب بسرعة. إذا احتكت الأداة بدلاً من القطع، فإن السطح يتصلب، وتتلاشى التمريرة التالية بشكل أسرع، وقد يصبح الجزء قاسيًا جدًا بحيث لا يمكن تشكيله أو ثنيه لاحقًا. نحن نبرمج سرعات قطع أعلى من عتبة تصلب العمل ونستخدم هندسة حادة وإيجابية للقص بشكل نظيف. بالنسبة لـ C10200 (OFHC)، نقوم بالتصلب بين تمريرات التخشين والتشطيب عند الحاجة.
4. الأكسدة بين العمليات.
يتأكسد النحاس بسرعة عند تعرضه للهواء، خاصة بعد التصنيع، عندما يتعرض المعدن الطازج. تزيد أفلام الأكسيد من مقاومة التلامس وتتداخل مع اللحام أو التعليب أو الطلاء. نقوم بشطف الأجزاء وتجفيفها مباشرة بعد التصنيع، ثم نخزنها في خزانات مطهرة بالنيتروجين. بالنسبة للأجزاء التي ستكون مطلية بالفضة أو معلبة، فإننا نحدد موعدًا للانتهاء خلال 24 ساعة من التصنيع.
درجات النحاس التي نقوم بتصنيعها – وسبب أهميتها
| درجة | نقاء | الموصلية | السمة الرئيسية | تطبيق نموذجي |
|---|---|---|---|---|
| C11000 (إي تي بي) | ≥99.9% | 58 مللي ثانية/م | الغرض العام، توازن جيد | قضبان التوصيل والمحطات الطرفية والمشتتات الحرارية |
| C10200 (OFHC) | ≥99.99% | 59 مللي ثانية/م | خالية من الأكسجين، لا هش | أختام مفرغة، إلكترونيات ذات درجة حرارة عالية |
| C10100 (أوف) | ≥99.99% | 59 مللي ثانية/م | الأكسجين منخفض للغاية، وأعلى ليونة | الالكترونيات الحرجة، المبردة |
| C14500 (التيلوريوم) | ≥99.5% | 50 مللي ثانية/م | تم تحسين إمكانية التشغيل الآلي بواسطة Te | موصلات تحولت عالية السرعة |
| C17510 (البريليوم) | – | 45 مللي ثانية/م | قوة عالية، الموصلية الجيدة | الينابيع، اتصالات عالية التيار |
ملاحظة حول C11000 مقابل C10200: C11000 هو النحاس الكهربائي القياسي. أنه يحتوي على ~ 0.04٪ من الأكسجين، وهو أمر جيد بالنسبة لمعظم قضبان التوصيل والمحطات الطرفية. C10200 خالي من الأكسجين، فهو يقاوم التقصف بالهيدروجين أثناء اللحام أو اللحام بالنحاس أو الخدمة في درجات الحرارة العالية. بالنسبة للأختام المفرغة أو الأجزاء المبردة، اختر C10200 أو C10100. تقوم Nuote Metals بتخزين الثلاثة جميعها ويمكنها تقديم المشورة بناءً على طلبك.
خط تحويل النحاس الخاص بنا - مُصمم لضمان التوصيلية وسلامة السطح
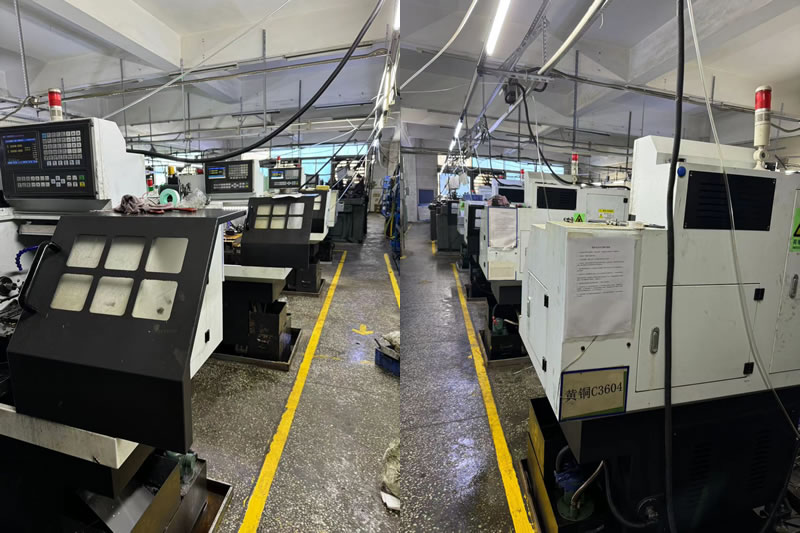
تقوم شركة Nuote Metals بتشغيل خلية تحويل نحاسية مخصصة، معزولة عن خطوطنا المصنوعة من الفولاذ والفولاذ المقاوم للصدأ والألومنيوم. التلوث المتبادل هو عدو الموصلية. تصبح شريحة فولاذية واحدة مدمجة في قضيب توصيل نحاسي نقطة ساخنة.
مراقبة المعدات والعمليات:
8 مخارط CNCمخصص للنحاس وسبائك النحاس، سعة البار من 2 مم إلى 60 مم.
كربيد مصقول وغير مطليالإدخالات مخصصة للنحاس فقط، ولا يمكن استخدامها بشكل متبادل مع مواد أخرى.
مبرد عالي الضغط(70 بار) موجه نحو حافة القطع لكسر الرقائق ومنع التلطيخ.
التعليب الداخلي وطلاء الفضة- نحن نتحكم في العملية بدءًا من الجزء المُشكَّل آليًا وحتى السطح النهائي القابل للحام.
التحقق من الموصلية:تم اختبار كل دفعة باستخدام مقياس اختبار Sigma لتأكيد ≥58 MS/m لـ C11000.
قدرة الحجم:
النموذج الأولي:1-50 قطعة، مراكز دوران مطحنة ذات 5 محاور.
إنتاج:50-200.000 قطعة، مخارط مغذية بالقضبان مزودة برافعات أوتوماتيكية وقياس أثناء العملية.
لماذا هذا مهم: تتطلب عملية تحويل النحاس أدوات ومبرد ومناولة مصممة خصيصًا للمواد الناعمة والموصلة والحساسة للأكسجين. إن خليتنا المخصصة هي السبب وراء قدرتنا على الاحتفاظ بتفاوتات تبلغ ± 0.005 مم على موصل بسبار وتقديم سطح يجتاز اختبار التوصيلية بعد الطلاء بالفضة.
مثال حقيقي - موصل بسبار C11000 لمحطة شحن السيارات الكهربائية
احتاجت إحدى الشركات المصنعة لشحن المركبات الكهربائية الأوروبية إلى موصل قضيب توصيل C11000 بتسامح مع التجويف يبلغ 0.01 مم، وسطح نهائي Ra 0.8μm، وطلاء فضي اجتاز اختبار رش الملح على مدار 24 ساعة. قام المورد السابق بتسليم أجزاء تحتوي على جزيئات نحاسية مدمجة تسببت في فشل المقاومة بعد الطلاء.
ما فعلناه بشكل مختلف:
- تستخدم إدراجات كربيد مصقولة غير مطلية لمنع تراكم الحواف والجسيمات المدمجة.
- تم التبديل إلى تشطيب التدفق الكاشط للتجويف الداخلي - مما يؤدي إلى إزالة النتوءات التي فاتتها الأدوات اليدوية.
- تم التحقق من نظافة السطح من خلال اختبار كبريتات النحاس قبل طلاء الفضة.
- تم شحن 8000 قطعة بدون أي أعطال في المقاومة. قام العميل بإزالة الفحص الوارد لمقاومة التلامس.
الأسئلة المتداولة حول أجزاء الخراطة النحاسية
س1: ما هي أفضل درجة نحاس لقضبان التوصيل والموصلات الكهربائية؟
ج: يعد C11000 (ETP) هو الاختيار القياسي لمعظم أشرطة التوصيل والمحطات الطرفية والموصلات. إنه يوفر موصلية 58 MS/m، وقابلية تصنيع جيدة، وفعال من حيث التكلفة. بالنسبة للأختام المفرغة أو الأجزاء المبردة أو التطبيقات التي تتضمن اللحام أو اللحام بالنحاس، اختر C10200 (OFHC) أو C10100 (OFE) - فهي خالية من الأكسجين ومقاومة التقصف بالهيدروجين. بالنسبة للتحويل عالي السرعة حيث تكون الأولوية للتصنيع الميكانيكي، فإن ماكينات C14500 (نحاس التيلوريوم) أسرع ولكن ذات موصلية أقل قليلاً (50 مللي ثانية/م). تقوم Nuote Metals بتخزين جميع الدرجات ويمكنها تقديم المشورة بناءً على متطلباتك.
س 2: كيف يمكنك منع نتوءات الأجزاء النحاسية؟
ج: نتوءات النحاس قابلة للسحب ومن الصعب إزالتها تمامًا باستخدام الأدوات اليدوية. تبدأ الوقاية بهندسة الأداة: فنحن نستخدم مشطًا عالي الإيجابية وإدخالات مصقولة غير مطلية ومعدلات تغذية البرنامج التي تقطع المواد بشكل نظيف. بالنسبة للثقوب المتقاطعة والميزات الداخلية، فإننا نطبق تشطيب التدفق الكاشط أو إزالة الأزيز الحراري. بالنسبة للأجزاء التي ستكون مطلية بالفضة أو معلبة، فإننا نقوم بفحصها باستخدام ملف التعريف قبل الانتهاء - لأن الطلاء لا يخفي نتوءات؛ إنه يضخمهم.
Q3: هل يمكنك تصنيع النحاس الخالي من الأكسجين دون تلوث؟
ج: نعم. نقوم بتصنيع C10200 وC10100 على مخارط مخصصة باستخدام أدوات كربيد غير مطلية مخصصة للنحاس فقط. لا تدخل رقائق الفولاذ أو الألومنيوم أو النحاس إلى الخلية النحاسية. نقوم بشطف الأجزاء مباشرة بعد التصنيع، وتخزينها في خزانات مطهرة بالنيتروجين، وتحديد موعد للتعليب أو الطلاء في غضون 24 ساعة. بالنسبة للأجزاء الحرجة أو الأجزاء المبردة، فإننا نقدم شهادات محتوى الأكسجين وتقارير اختبار التوصيل مع كل شحنة.
الكلمات الساخنة: أجزاء تحول النحاس، أجزاء تحول الصين
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية