منتجات
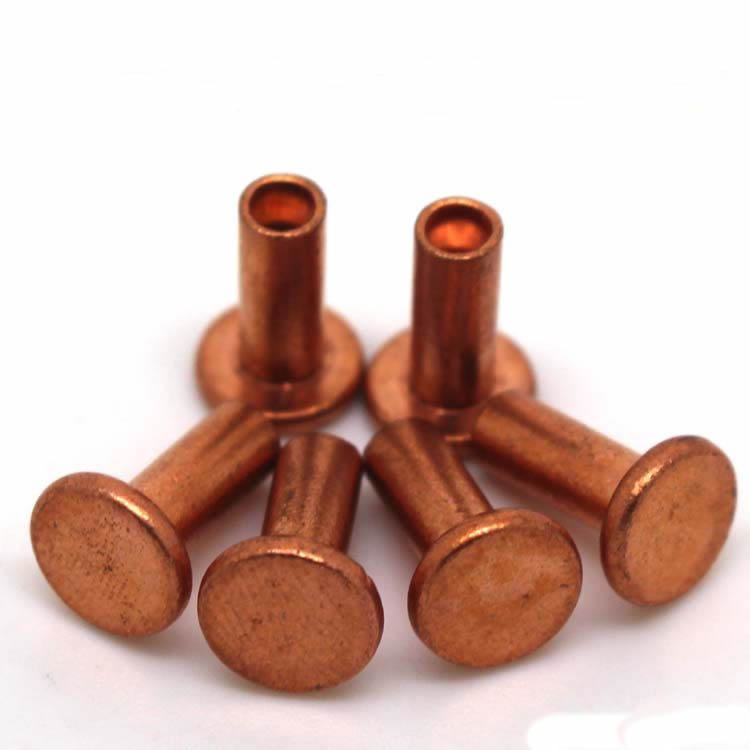


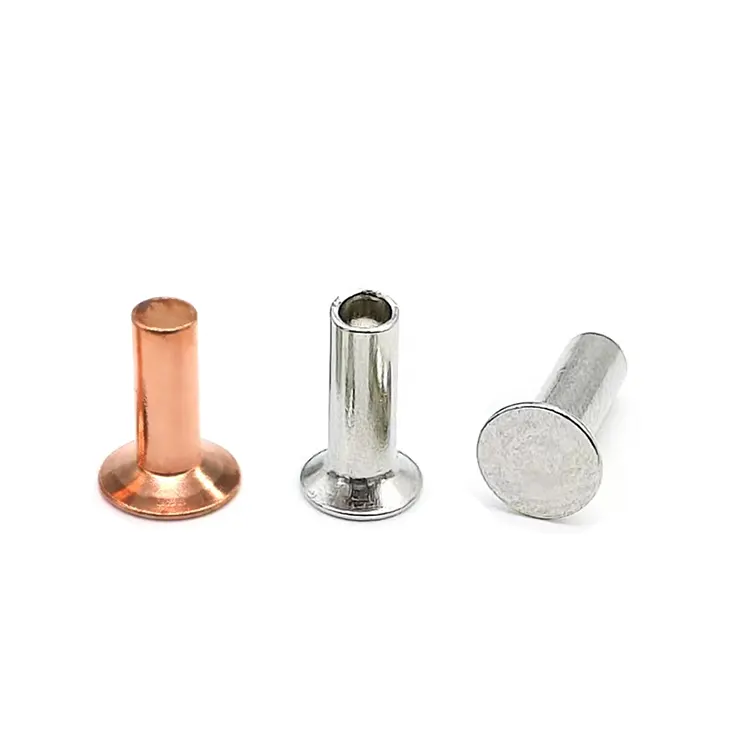
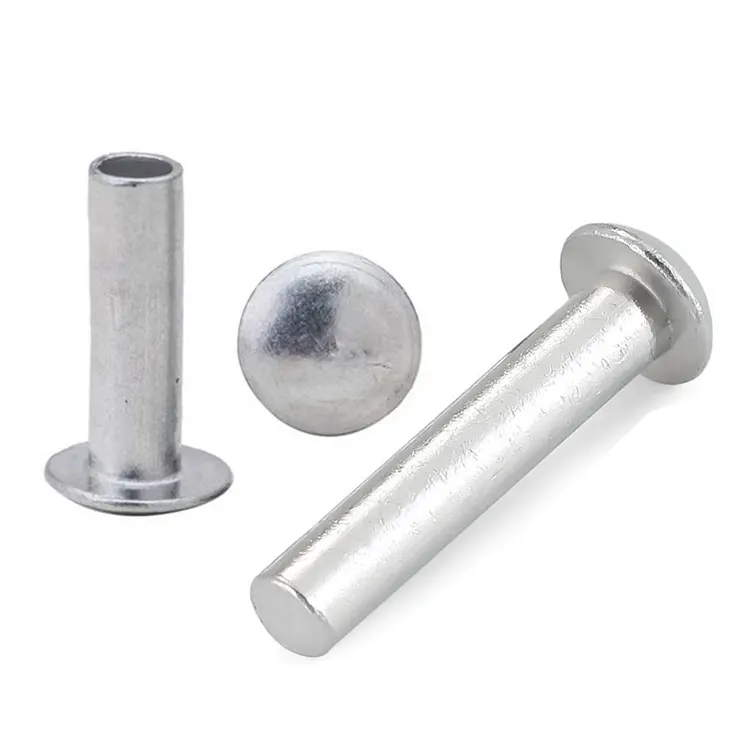
المسامير النحاسية ذات الرأس الغاطس
المسامير النحاسية ذات الرأس الغاطس التي تنتجها شركة Nuote Metals في الصين هي مثبتات معدنية شائعة تستخدم بشكل أساسي في تصنيع الآلات والمعدات الإلكترونية وتجميع الأثاث والمجالات الصناعية الأخرى. باعتباره مادة معدنية تقليدية، يتمتع النحاس بموصلية كهربائية وحرارية ممتازة ومقاومة للتآكل، مما يجعله شائعًا في تطبيقات محددة. المسامير ذات الرأس الغاطس عبارة عن مثبتات يتم تصنيعها من خلال عمليات المعالجة الباردة أو الساخنة. يتطلب هيكلها البسيط أدوات للتثبيت لإنشاء اتصال متخصص.
إرسال استفسار
وصف المنتج
المسامير النحاسية ذات الرأس الغاطس - لمسة نهائية متدفقة حيث لا يكون النتوء خيارًا
بعض التطبيقات لا يمكنها تحمل الرأس المرتفع. سطح القارب الذي يجب أن يشعر بالنعومة تحت الأقدام. واجهات نحاسية حيث يجب أن تكون كل لوحة مسطحة تمامًا. أدوات دقيقة حيث يتداخل البرشام البارز مع الأجزاء المتحركة. بالنسبة لهذه المهام، فإن برشام الرأس النحاسي الغاطس هو الحل الوحيد.
في Nuote Metals، نقوم بتصنيع المسامير النحاسية الغاطسة بدقة بزاوية 90 درجة والتي توضع بالكامل في فتحة مدببة مقطوعة مسبقًا. والنتيجة هي سطح يبدو متجانسًا - لا توجد نقاط عطل، ولا يوجد مثبتات مرئية، فقط نحاس ناعم. لكن اللمسة النهائية المتدفقة تأتي مع مقايضة: الرأس أرق، والتركيب يتطلب المزيد من الدقة، وليس كل تطبيق نحاسي مناسب.
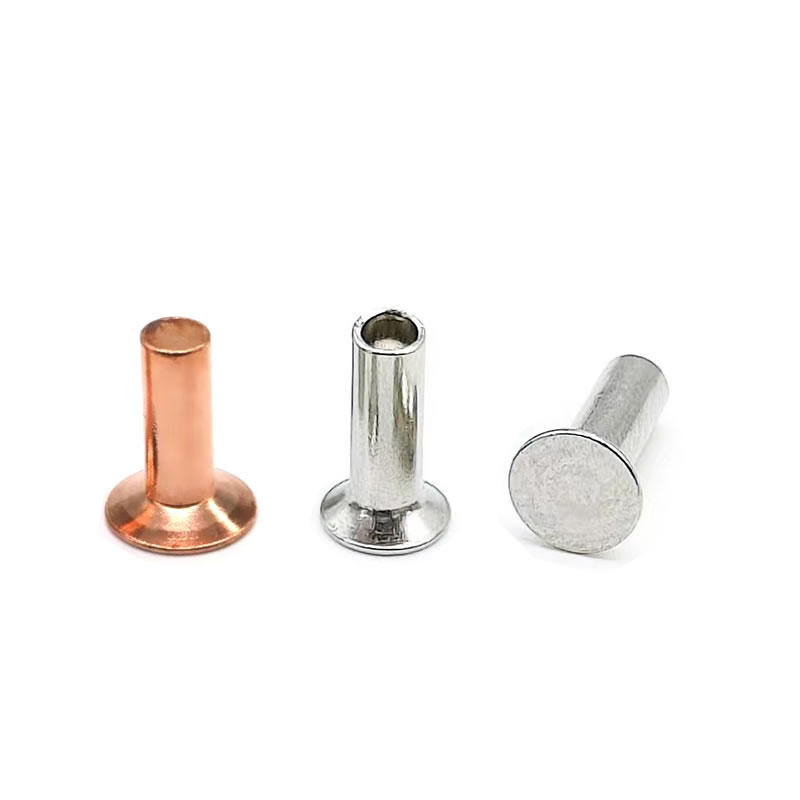
المقايضة الغاطسة – السطح المستوي مقابل انخفاض قوة الرأس
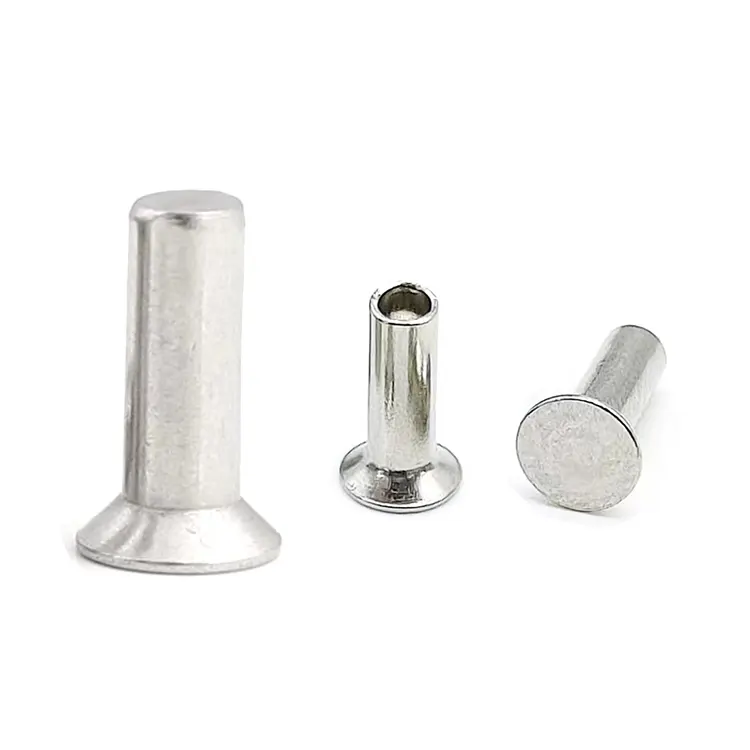
الرأس الغاطس مخروطي الشكل من الأسفل، ومصمم للتداخل في فتحة مدببة مطابقة. عند التركيب بشكل صحيح، يكون الجزء العلوي من الرأس مستويًا مع السطح النحاسي المحيط.
ما تكسبه:
- لمسة نهائية متدفقة تمامًا - بدون نتوءات أو نقاط عطل
- سطح أملس للطلاء أو الطلاء أو تطوير الزنجار
- انخفاض السحب في التطبيقات البحرية أو الهوائية
- مظهر احترافي ونهائي على النحاس المعماري
ما تتخلى عنه:
- مقاومة أقل للصدمات بنسبة 15-20% مقارنة بالرأس الدائري- يحتوي الرأس الغاطس على كتلة مادية أقل فوق الساق.
- انخفاض مقاومة الانسحاب– يحتوي سطح المحمل المخروطي على مساحة فعالة أصغر من الرأس المسطح أو المقلاة.
- يتطلب غاطسة مسبقة الصنع– خطوة إنتاج إضافية تضيف التكلفة والوقت.
القاعدة الحاسمة للنحاس:نظرًا لأن النحاس ناعم، يجب قطع الحوض الغاطس بشكل نظيف ومطابقة زاوية البرشام تمامًا. تؤدي الزاوية غير المتطابقة - حتى 3-5 درجات - إلى إنشاء نقطة ضغط يمكن أن تؤدي إلى تشقق الرأس أثناء الإعداد أو تؤدي إلى الارتخاء تحت الاهتزاز. تزود Nuote Metals المسامير بزوايا رأس موثقة ويمكنها التوصية بأدوات الغاطسة الصحيحة لسمك النحاس الخاص بك.
المواصفات الفنية - المسامير النحاسية ذات الرأس الغاطس
تم تصنيعه وفقًا لأبعاد DIN 302 وISO 1051. زوايا مخصصة متاحة.
| المعلمة | القيمة / المدى | معيار الاختبار / التسامح |
|---|---|---|
| قطر عرقوب (د) | 1.5 - 10 ملم | ± 0.05 مم (6 مم) |
| قطر الرأس (دك) | 1.4×د إلى 1.6×د | ± 0.15 ملم |
| ارتفاع الرأس (ك) | 0.3×د إلى 0.4×د | ± 0.1 ملم |
| زاوية الغاطسة | 90 درجة (قياسي) أو 120 درجة | ±1° |
| الطول (لتر) | 3 - 40 ملم | ± 0.3 ملم |
| قوة الشد | 220 - 280 ميجا باسكال | أستم B152 |
| قوة القص | 180 - 220 ميجا باسكال | أستم F606 |
| الموصلية | ≥58 مللي ثانية/م (C11000)، ≥59 مللي ثانية/م (C10200) | أستم B193 |
| نقاء | ≥99.7% (C11000)، ≥99.99% (C10200) | أستم E53 |
| المعايير | دين 302، إسو 1051 | مخصص لكل رسم |
درجات المواد:
C11000 (إي تي بي):99.9% نحاس، 0.04% أكسجين. الاستخدام البحري والمعماري والكهربائي العام.
C10200 (OFHC):99.99% نحاس، خالي من الأكسجين. الالكترونيات الهامة والتطبيقات المبردة.
عندما يكون الغاطس هو الاختيار الصحيح - وعندما لا يكون كذلك
المسامير النحاسية الغاطسة ليست ترقية عالمية من الرؤوس المسطحة أو المقلاة. إنهم يحلون مشكلة واحدة محددة - النهاية المسطحة - ويقدمون مشاكل أخرى.
اختر الغاطسة عندما:
- يجب أن يكون السطح مستويًا تمامًا - أسطح القوارب، والأسقف النحاسية، ولوحات العدادات، والأسطح الديناميكية الهوائية.
- النحاس سميك بدرجة كافية (≥2 مم) لدعم حوض غاطس نظيف دون أن يتشوه.
- يواجه المفصل اهتزازًا منخفضًا وتأثيرًا منخفضًا - معماريًا ثابتًا، وأسطحًا بحرية، وزخارف زخرفية.
- يمكنك تشغيل الحوض بدقة - باستخدام الحاسب الآلي أو الحفر الدقيق، وليس بالأدوات اليدوية.
لا تختار غاطسة عندما:
- النحاس أرق من 1.5 مم - يزيل التجويف الكثير من المواد ويضعف الورقة.
- يتعرض المفصل لاهتزاز أو تأثير شديد - المحركات والمولدات والآلات الثقيلة. اختر رأسًا مستديرًا بدلاً من ذلك.
- لا يمكنك ضمان تطابق الزاوية بين البرشام والثقب - فعدم التطابق يسبب التشقق.
خطأ متكرر:استخدام المسامير النحاسية الغاطسة على صفائح نحاسية رفيعة لأن المظهر النهائي هو المطلوب. والنتيجة هي حافة ثقب ضعيفة وفشل سابق لأوانه. بالنسبة للنحاس الرقيق، اختر رأس المقلاة، فهو يوفر لمسة نهائية بسيطة دون إزالة المواد.
الصلبة أم شبه الأنبوبية – أيهما أفضل بالنسبة للنحاس الغاطس؟
| ميزة | النحاس الصلب غاطس | نحاس نصف أنبوبي غاطس |
|---|---|---|
| قوة الإعداد | 100% (خط الأساس) | 50-60% |
| قوة القص | 100% | 80-85% |
| خطر طقطقة الرأس | أعلى – الساق الكاملة تقاوم التدفق | الجزء السفلي – الطرف المجوف يتشوه بسهولة |
| أفضل تطبيق | وصلات نحاسية سميكة ومفاصل هيكلية | تجميعات رفيعة من النحاس، ذات حجم كبير |
| سرعة الإنتاج | أبطأ | أسرع بنسبة 40-50% |
البصيرة الرئيسية للنحاس:نظرًا لأن الرأس الغاطس رفيع، فإن قوة الإعداد المفرطة يمكن أن تؤدي إلى تشققه - خاصة مع المسامير الصلبة. تعمل المسامير الغاطسة شبه الأنبوبية على تقليل القوة بمقدار النصف تقريبًا وتكون أكثر تسامحًا مع النحاس. بالنسبة لأي سمك نحاس أقل من 3 مم، نوصي باستخدام شبه أنبوبي. بالنسبة للنحاس الأكثر سمكًا أو حيث تكون هناك حاجة إلى أقصى قدر من قوة القص، اختر مادة صلبة ذات قوة يمكن التحكم فيها.
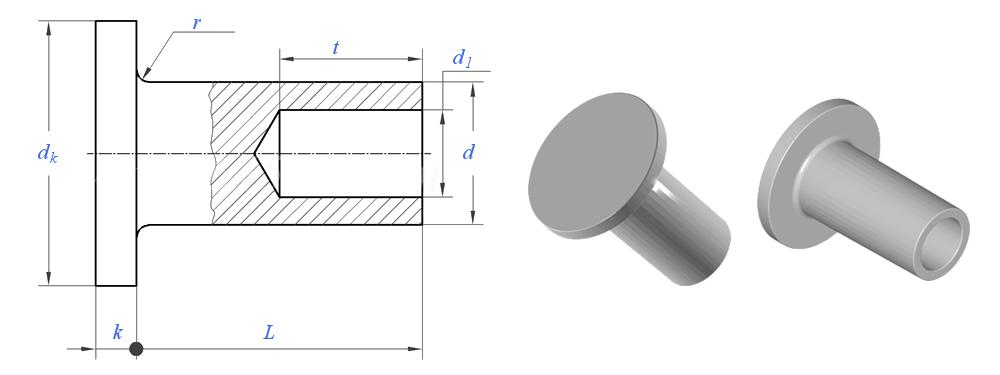
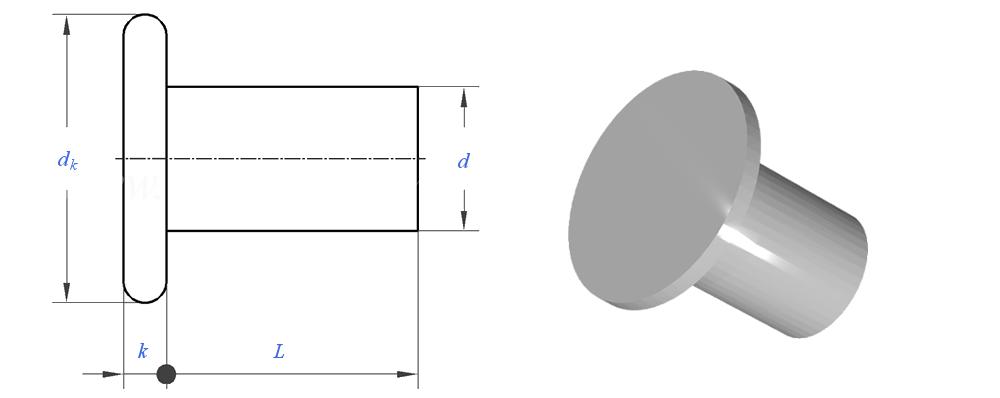
تحضير الغاطسة - الخطوة التي تأتي منها معظم حالات فشل البرشام النحاسية
البرشام الغاطس يكون جيدًا بقدر الثقب الذي يوجد فيه. في النحاس، هذه الخطوة أكثر أهمية من الفولاذ.
مباراة الزاوية:يجب أن يتطابق القاطع الغاطس مع زاوية البرشام تمامًا - 90 درجة أو 120 درجة. يؤدي عدم التطابق بمقدار 3 درجات على برشام 6 مم إلى إنشاء فجوة بمقدار 0.15 مم على جانب واحد. وتحت الحمل، تصبح هذه الفجوة نقطة بدء الكراك.
التحكم في العمق:يجب أن يساوي عمق الغاطسة ارتفاع الرأس (ك). سطحي جدًا – يبرز الرأس. عميق جدًا - يغوص الرأس تحت السطح، ويمكن أن تتشوه الحافة النحاسية الرقيقة.
إزالة لدغ:ينتج النحاس نتوءات خيطية عند تشكيله. إذا لم تتم إزالتها، فإن هذه النتوءات تمنع الرأس المخروطي من الجلوس بشكل كامل. قم دائمًا بإزالة حواف الحفرة من الجانبين قبل الإعداد.
اختيار السندان:استخدم سندانًا مسطحًا للمسامير الغاطسة. سوف يؤدي السندان المقعر إلى تشويه الجزء العلوي المسطح وإفساد اللمسة النهائية المسطحة. يجب أن يكون قطر السندان مساوياً أو يتجاوز قطر الرأس.
دعمنا:يمكن لشركة Nuote Metals توفير مقاييس عمق الغاطسة والتوصية بمواصفات أداة القطع المطابقة لطلب البرشام الخاص بك. بالنسبة للمشاريع الهامة، سوف نقوم بإنتاج دفعة عينة واختبار المقاعد على مادة النحاس الفعلية الخاصة بك قبل الإنتاج الكامل.
الأسئلة المتداولة حول المسامير النحاسية ذات الرأس الغاطس
Q1: هل يمكنني استخدام المسامير النحاسية ذات الرأس الغاطس على لوح نحاسي مقاس 1.5 مم دون إضعاف المفصل؟
ج: لا ننصح بذلك. يقوم الثقب الغاطس بإزالة المواد من الورقة - عادةً بعمق يتراوح من 0.3 × عمق إلى 0.4 × عمق. على النحاس مقاس 1.5 مم مع برشام 4 مم، يؤدي ذلك إلى إزالة ما يقرب من 25-30% من سماكة الورقة عند حافة الثقب، مما يقلل بشكل كبير من قوة السحب. بالنسبة للنحاس الذي يقل سمكه عن 2 مم، اختر رأس المقلاة أو المسامير ذات الرأس المسطح بدلاً من ذلك. أنها توفر ملف تعريف منخفض دون إزالة المواد. إذا كان التشطيب المسطح مطلوبًا تمامًا على النحاس الرقيق، ففكر في استخدام غسالة خلفية على الجانب الأعمى لاستعادة قوة المفصل - يمكن لشركة Nuote Metals توفير غسالات نحاسية مطابقة.
Q2: لماذا تتشقق المسامير النحاسية الغاطسة في الرأس أثناء الإعداد؟
ج: يأتي التشقق دائمًا تقريبًا من أحد الأسباب الثلاثة: (1) عدم تطابق الزاوية بين أداة الغاطسة ورأس البرشام - حتى أن الاختلاف بمقدار 3-5 درجات يخلق نقطة ضغط. (2) قوة الإعداد المفرطة - يتطلب النحاس 40-60٪ فقط من القوة المستخدمة في المسامير الفولاذية. (3) نصف قطر شرائح حاد عند تقاطع الرأس والساق - إذا كان نصف القطر أقل من 0.3×d، فلا يمكن للنحاس أن يتدفق أثناء الاضطراب. في Nuote Metals، نحافظ على حد أدنى لنصف قطر الشرائح يبلغ 0.5×d ونتحكم في زاوية الرأس إلى ±1°. إذا كنت تشارك أبعاد البرشام ومواصفات القاطع الغاطس وضبط الضغط، فيمكننا تحديد السبب والتوصية بالإصلاح.
س 3: هل المسامير النحاسية ذات الرأس الغاطس مناسبة لبناء القوارب والتزيين البحري؟
ج: نعم، وهذا أحد تطبيقاتهم الكلاسيكية. تم استخدام المسامير النحاسية الغاطسة في بناء القوارب الخشبية لعدة قرون لأنها تستقر مع الألواح الخشبية، وتقاوم التآكل بالمياه المالحة، ولا تتفاعل مع التركيبات البرونزية أو النحاسية. بالنسبة للاستخدام البحري الحديث، نوصي بمسامير غاطسة من النحاس الصلب ذات تشطيب طبيعي أو مصقول - بدون طلاء، مما قد يؤدي إلى اختلافات كلفانية. يمنع رأس التدفق التمزق بالحبال أو الشباك أو الأقدام. تقوم شركة Nuote Metals بتوريد المسامير النحاسية الغاطسة إلى صانعي القوارب والمقاولين البحريين في جميع أنحاء أوروبا وأمريكا الشمالية. بالنسبة للتزيين، نقترح هيكلًا شبه أنبوبي لتقليل قوة التثبيت على الأخشاب والمواد المركبة الأكثر ليونة.
الكلمات الساخنة: المسامير النحاسية ذات الرأس الغاطس، المسامير النحاسية الصينية، المسامير ذات الرأس الغاطسة النحاسية
الفئة ذات الصلة
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.


X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية