منتجات
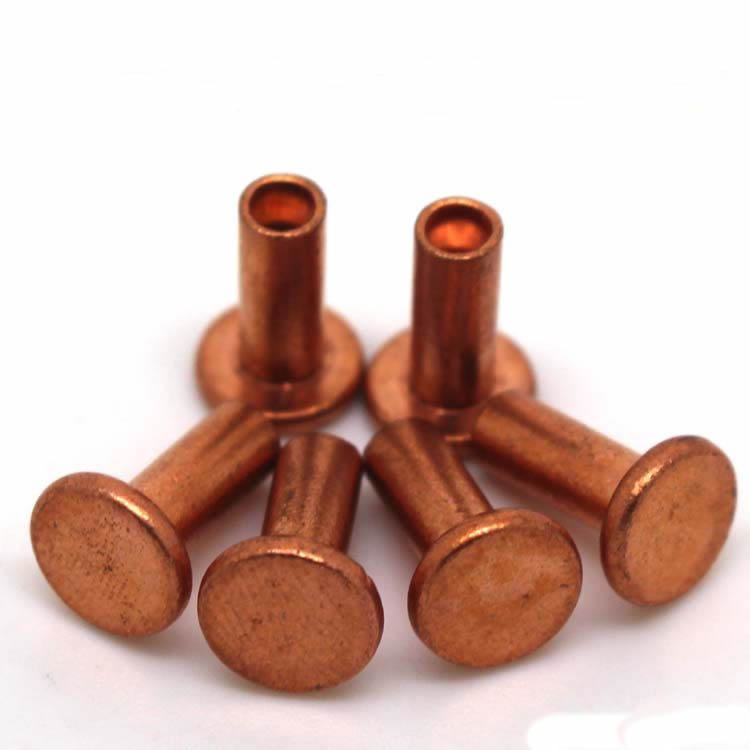
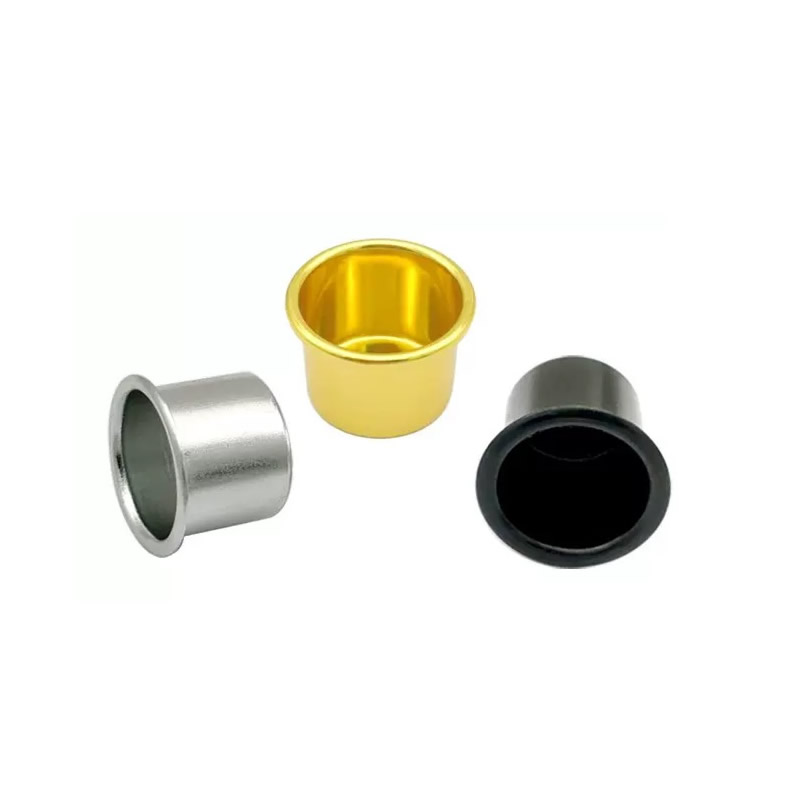


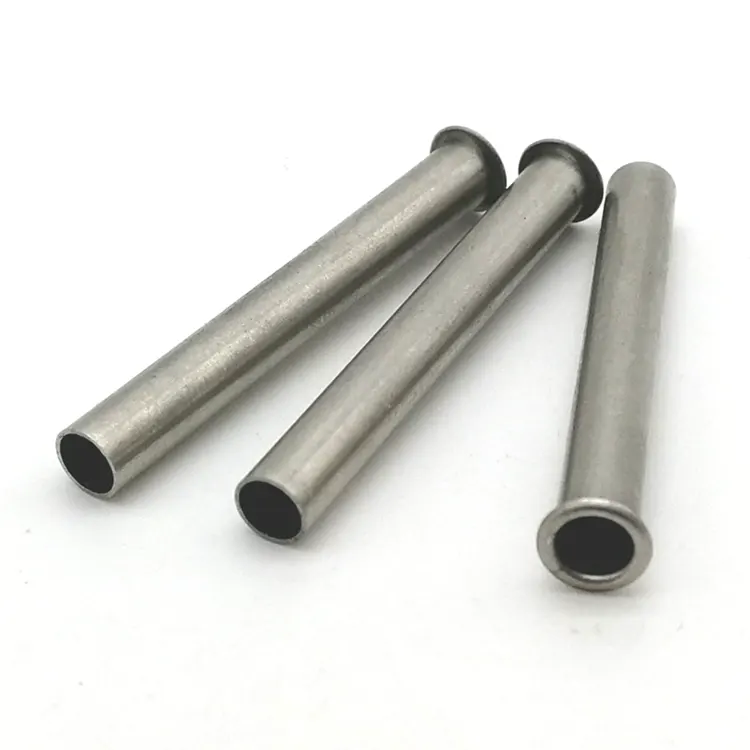
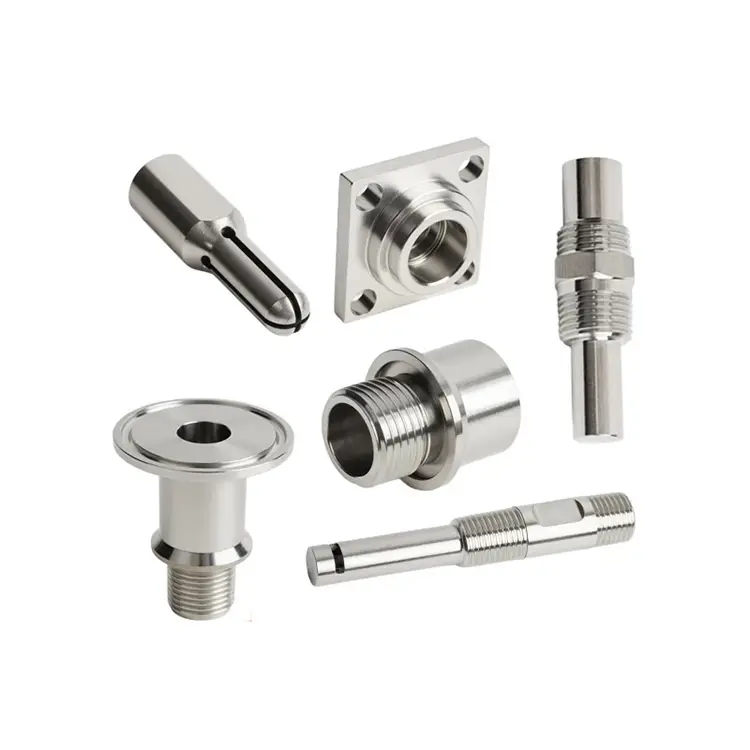
أجزاء تحولت باستخدام الحاسب الآلي
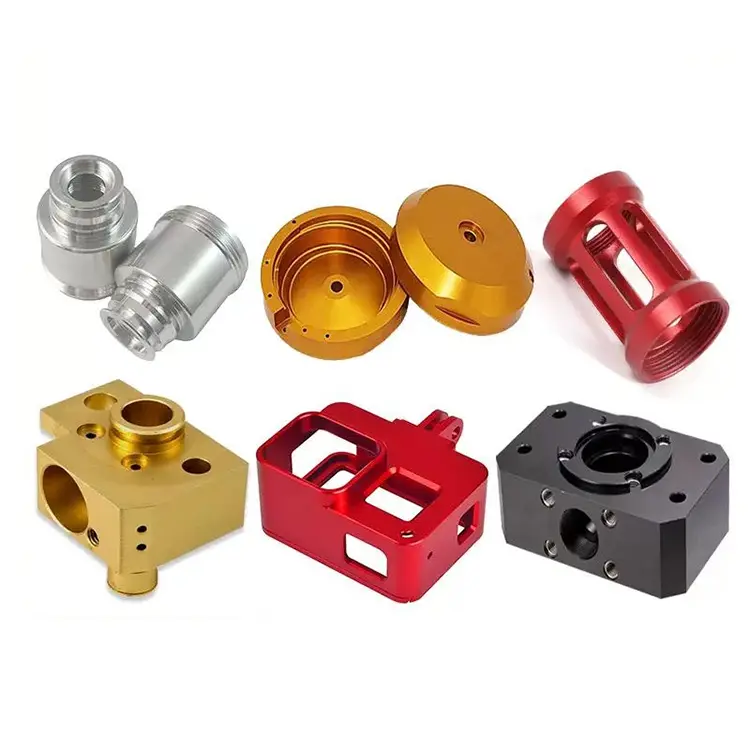
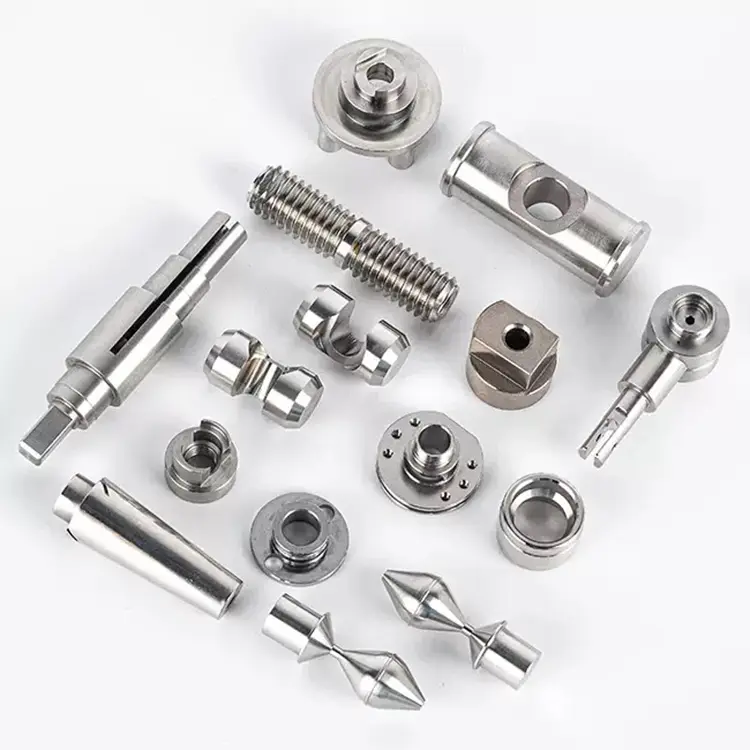
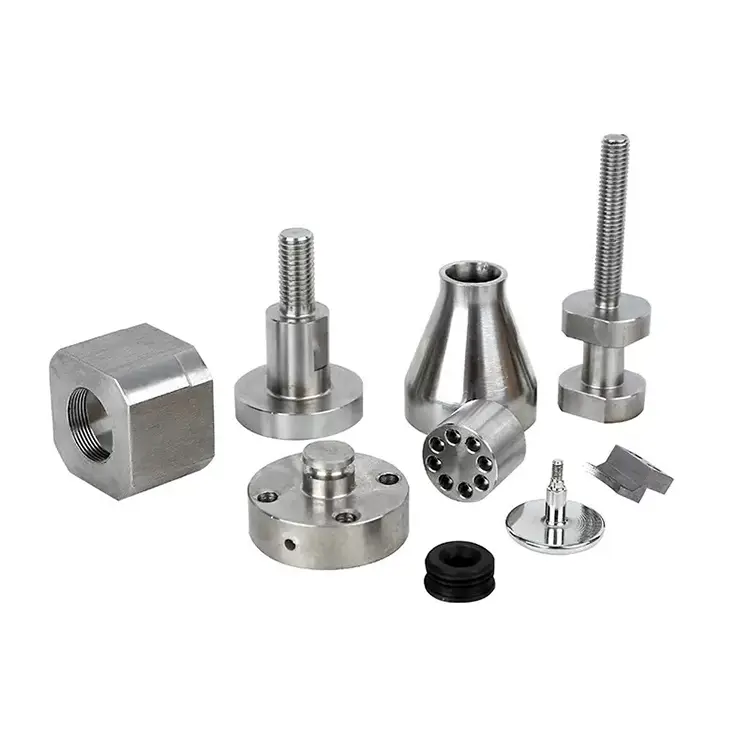
تقوم شركة Nuote Metals بتصنيع الأجزاء المحولة باستخدام الحاسب الآلي لمجموعة واسعة من الصناعات - بدءًا من الصناعات شديدة التنظيم التي تعتمد على Nuote للحصول على أجزاء متسقة ودقيقة إلى تلك التي تتطلب تحديد منتج متميز ومتميز. جميع الأجزاء المحولة عالية الدقة وجميلة مع معالجة السطح.
إرسال استفسار
وصف المنتج
الأجزاء المحولة باستخدام الحاسب الآلي – أسرع طريق من المخزون الشريطي إلى المكون النهائي
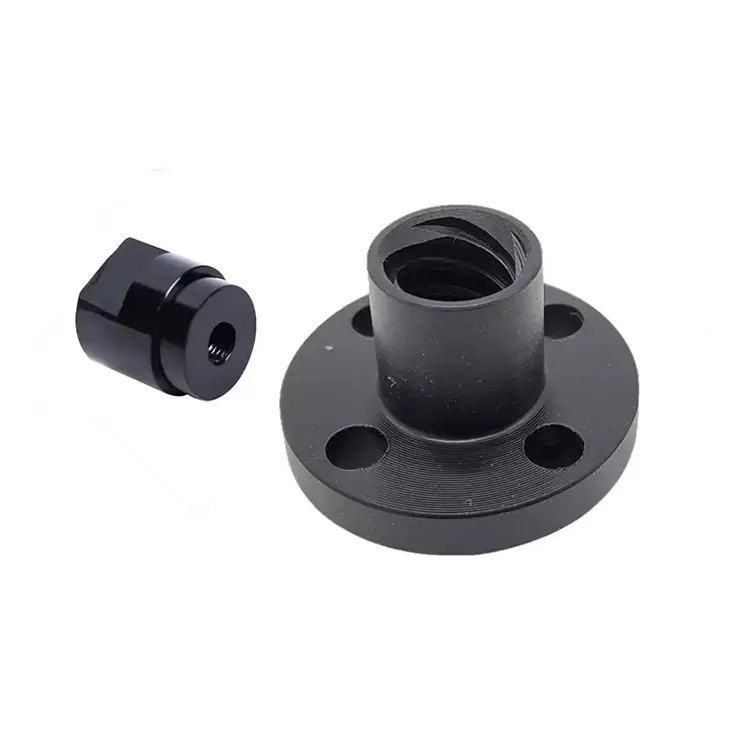
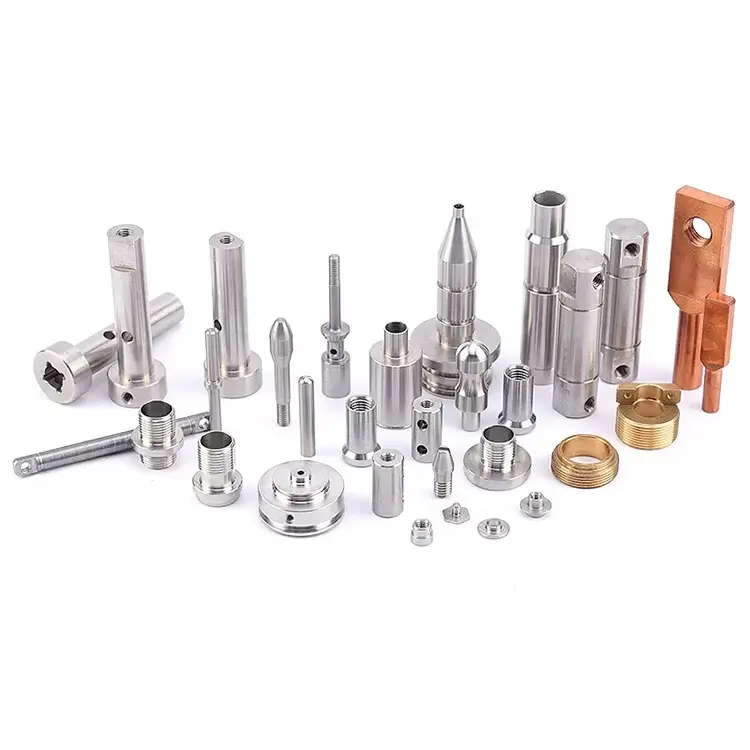
الطحن يخلق الأشكال. تحول يخلق اسطوانات. وهناك عدد مذهل من المكونات الدقيقة - الأعمدة، والمسامير، والموصلات، والبطانات، ومكبات الصمامات - أسطوانية. لهذا السببأجزاء تحولت باستخدام الحاسب الآليتظل الطريقة الأكثر فعالية من حيث التكلفة وكفاءة لإنتاجها.
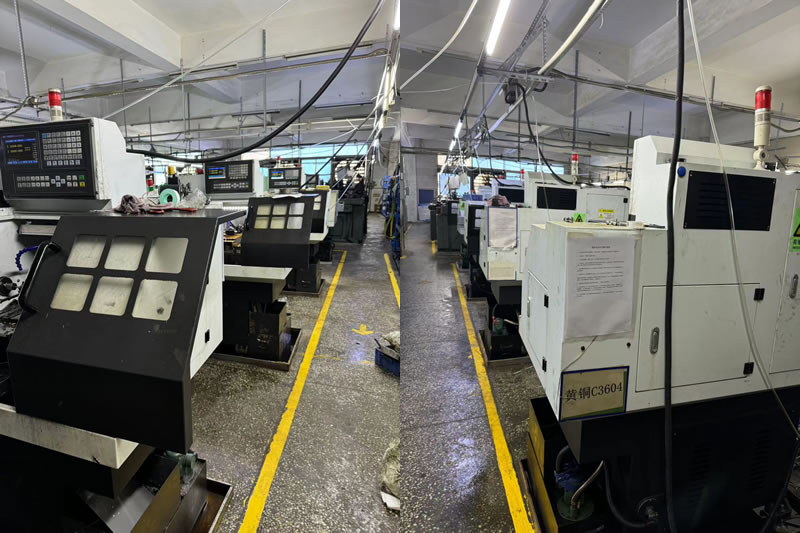
في Nuote Metals، نقوم بتشغيل 30 مخارطًا مملوءة بالقضبان ومخرطة مخصصة للخراطة. لكن السرعة وحدها ليست الهدف. الهدف هو الحصول على جزء يفي بالتسامح، وتشطيب السطح، وسلامة المواد - دفعة بعد دفعة. تشرح هذه المقالة كيف نفكر في الدوران، والمكان المناسب، وما يمكن توقعه عندما ترسل إلينا رسمًا.
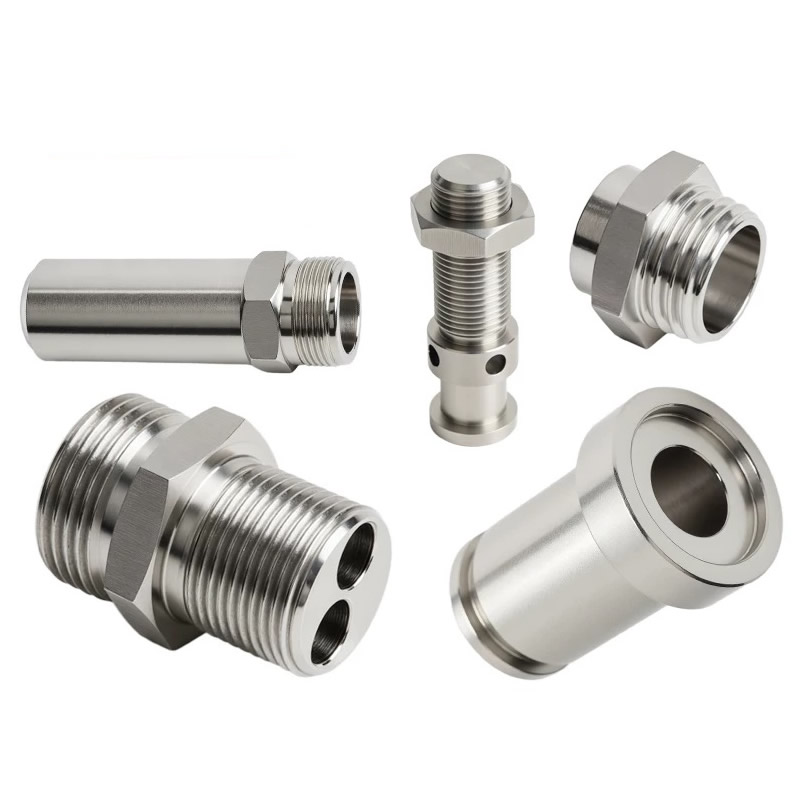
ما الذي يجعل الدوران مختلفًا – وأسرع
يؤدي الدوران إلى تدوير قطعة العمل مقابل أداة القطع الثابتة. يقوم الطحن بتدوير الأداة مقابل قطعة عمل ثابتة. هذا الاختلاف الوحيد يغير كل شيء فيما يتعلق بالتكلفة والسرعة والدقة.
لماذا يكون الدوران أسرع:
- تغذية الشريط:بالنسبة للإنتاج بكميات كبيرة، تقوم وحدة التغذية الشريطية بدفع المواد إلى المغزل تلقائيًا - بدون تحميل يدوي، ولا يوجد وقت توقف بين الأجزاء.
- قطع نقطة واحدة:تعمل أداة الخراطة على تشغيل المادة بشكل مستمر، مما يؤدي إلى إزالة كميات كبيرة من المعدن بسرعة.
- تفاوتات أكثر صرامة على الأقطار:يؤدي الخراطة بشكل طبيعي إلى إنتاج ميزات دائرية ذات تركيز ممتاز وتشطيب سطحي.
- لا يوجد عقد عمل معقد:كوليت أو ظرف يحمل الشريط. الجزء يسقط عند اكتماله.
حيث يفوز الدوران:
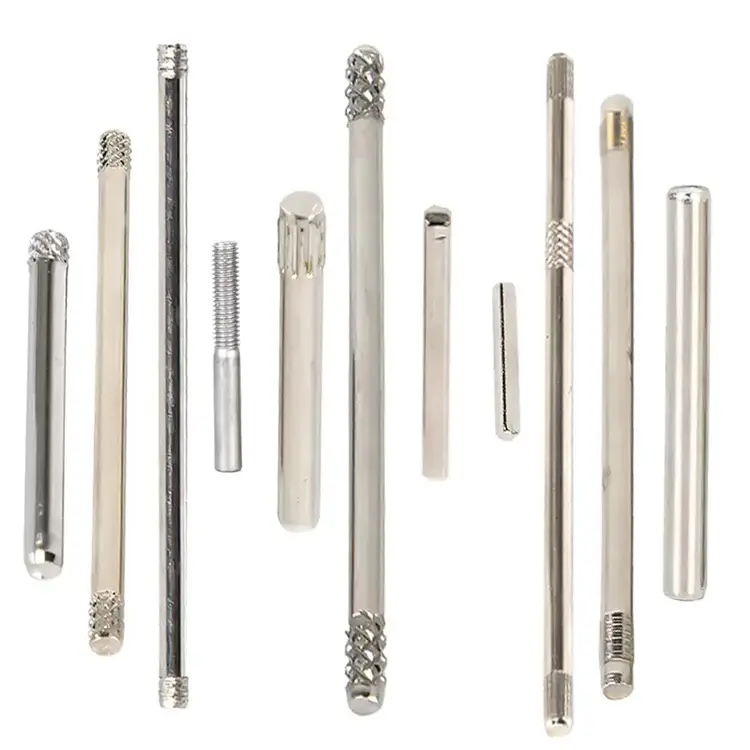
- مهاوي، دبابيس، مسامير، ترصيع
- الموصلات والمحولات والتجهيزات
- البطانات والأكمام والفواصل
- مكبات الصمامات والمكابس والغطاسات
- أي جزء له محور أسطواني أساسي
حيث يفوز الطحن:
- أشكال منشورية ذات وجوه مسطحة وجيوب وخطوط معقدة
- العلب، والأقواس، والمشعبات
- الأجزاء التي لا تكون فيها الهندسة الأساسية دورانية
تحتاج معظم الأجزاء المحولة إلى بعض الطحن الثانوي - الثقوب المتقاطعة، والمسطحات، والفتحات. ولهذا السبب نقوم بتشغيل كل من معدات الخراطة والطحن، ومراكز دوران الطحن ذات 5 محاور للأجزاء التي تحتاج إلى كليهما في إعداد واحد.
الأجزاء النموذجية المخروطة باستخدام الحاسب الآلي - الهندسة والتطبيقات
إذا كان الجزء الخاص بك يناسب أحد هذه الأوصاف، فمن المحتمل أن تكون عملية الدوران هي العملية الصحيحة:
مهاوي ودبابيس– المحركات والمحركات والأسطوانات الهيدروليكية. المواد: 1045، 4140، 304، 17-4 ف.
الموصلات والمحولات– أنظمة السوائل والتجهيزات الكهربائية وخطوط الهواء. المواد: النحاس، النحاس، الفولاذ المقاوم للصدأ، الألومنيوم.
البطانات والأكمام– المحامل، أسطح التآكل، أدلة المحاذاة. المواد: البرونز، النحاس، الصلب، PTFE.
مكونات الصمام –مكبات، ينبع، مقاعد، الغطاسات. المواد: 4140، 17-4 ف، D2، غير القابل للصدأ.
السحابات والإدراج- مسامير ملولبة، ومسامير مخصصة، وإدراج ملولبة. المواد: الكربون الصلب، سبائك الصلب، غير القابل للصدأ.
بكرات وعجلات– الناقلون، مناولة المواد، معدات الطباعة. المواد: الصلب، الألومنيوم، النايلون، بوم.
ما تشترك فيه هذه الأجزاء:محور أسطواني أساسي، وحاجة إلى التركيز، ومتطلبات قطر ثابت وتشطيب سطحي. هذه هي بالضبط الخصائص التي يقدمها الدوران بشكل أفضل.
المعدات والسعة - مصممة لتحقيق كفاءة التغذية بالقضبان
تدير شركة Nuote Metals قسمًا للخراطة محسّنًا لدقة الدفعات الصغيرة والإنتاج بكميات كبيرة.
| القدرة | مواصفة |
|---|---|
| تحول القطر | 2 مم – 300 مم |
| طول الدوران | يصل إلى 750 ملم |
| تسامح | ±0.005 ملم (قياسي)، ±0.002 ملم (الدقة) |
| خشونة السطح | Ra 0.4 ميكرومتر (قياسي)، Ra 0.2 ميكرومتر (مصقول) |
| سعة تغذية البار | قطر 2 مم – 80 مم |
| سرعة المغزل | ما يصل إلى 6,000 دورة في الدقيقة |
| الأدوات الحية | فتحات متقاطعة، ومسطحة، وفتحات في إعداد واحد |
المواد التي نحولها بانتظام:
- الكربون الصلب (1045، 1215، 12L14)
- سبائك الصلب (4140، 4340، 8620)
- الفولاذ المقاوم للصدأ (303، 304، 316، 17-4 ف)
- الألومنيوم (6061، 7075، 2024)
- نحاس (C36000، C26000)
- النحاس (C11000، C10200)
- البلاستيك (POM، PEEK، PTFE، النايلون)
قدرة الحجم:النموذج الأولي (1-50 قطعة)، إنتاج منخفض الحجم (50-5000)، إنتاج كبير الحجم (5000-500000+).
مراقبة الجودة - ما نتحقق منه في كل قطعة يتم تصنيعها باستخدام الحاسب الآلي
الدوران سريع، لكن السرعة بدون التحقق هي مضيعة. يتم إنتاج كل دفعة بموجب نظام جودة موثق:
التحقق من المواد الواردة:
- شهادات اختبار المطحنة لكل شريط.
- فحص الصلابة والبنية المجهرية داخليًا.
المراقبة أثناء العملية:
- فحص المادة الأولى (FAI) لكل رقم جزء جديد.
- التحكم في العمليات الإحصائية (SPC) على الأقطار الحرجة.
- مراقبة تآكل الأداة وتغييرات الأداة المجدولة لمنع الانجراف.
التفتيش النهائي:
- فحص CMM للهندسة المعقدة.
- مقارنات بصرية للتحقق من صحة الخيط والملف الشخصي.
- أجهزة اختبار خشونة السطح للتحقق من صحة Ra.
- تقرير كامل الأبعاد وشهادة المواد مع كل شحنة.
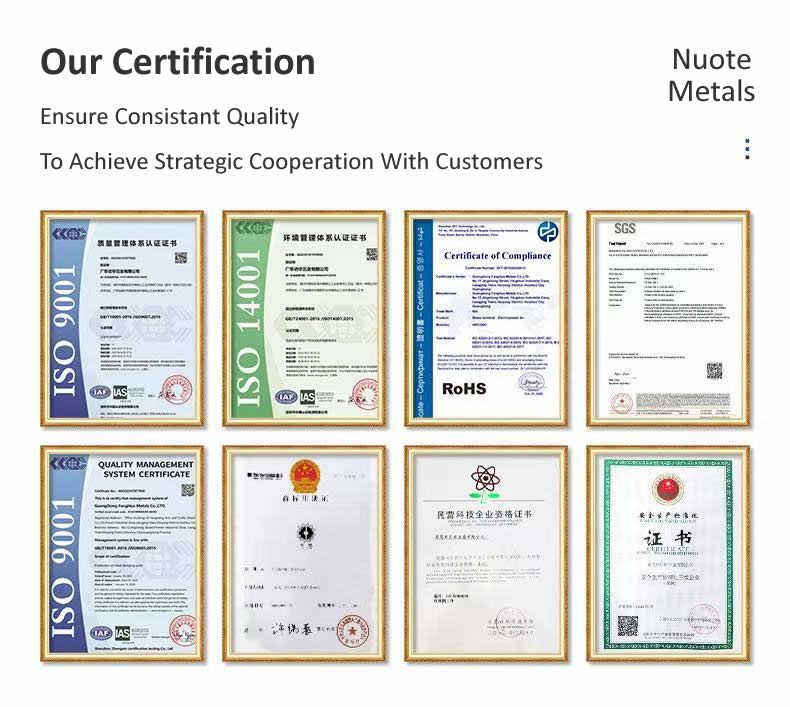
الشهادات: آيزو 9001:2015. الامتثال لـ RoHS و REACH متاح. وثائق PPAP عند الطلب.
مثال حقيقي – بكرة صمام غير قابلة للصدأ 17-4 PH
احتاجت إحدى الشركات المصنعة للمعدات الهيدروليكية في أمريكا الشمالية إلى بكرة صمام غير قابلة للصدأ 17-4 PH مع تحمل قطر 0.008 مم، وتركيز 0.005 مم، و40-45 HRC بعد المعالجة الحرارية. لم يتمكن موردهم السابق من الحفاظ على التركيز بعد التصلب - كان البكرة 0.02 مم خارج الدائرة.
ما فعلناه بشكل مختلف:
- تم تصنيع البكرة بالكامل على مركز دوران مطحنة ذو 5 محاور - جميع الأقطار والأخاديد والثقوب المتقاطعة في إعداد واحد.
- أدوات CBN المستخدمة للتمرير النهائي بعد المعالجة الحرارية.
- تم التحقق من التركيز باستخدام Talyrond قبل وبعد التصلب.
- تم شحن 3500 قطعة بدون أي رفض. تخلص العميل من عملية الطحن الثانوية وقلل وقت التسليم بمقدار 10 أيام.
الأسئلة المتداولة حول الأجزاء المخروطة باستخدام الحاسب الآلي
س 1: ما هو الفرق بين الخراطة CNC والطحن CNC؟
ج: يقوم الدوران CNC بتدوير قطعة العمل بينما تقوم أداة ثابتة بقطعها - وهو الأفضل للأجزاء الأسطوانية. يقوم الطحن باستخدام الحاسب الآلي بتدوير الأداة بينما تظل قطعة العمل ثابتة - وهو الأفضل للأجزاء المنشورية ذات الوجوه والجيوب المسطحة. كثيرأجزاء تحولت باستخدام الحاسب الآليتتطلب أيضًا طحنًا ثانويًا للثقوب المتقاطعة أو المسطحة. تقوم شركة Nuote Metals بتشغيل كلا النوعين من المعدات، بالإضافة إلى مراكز دوران مطحنة ذات 5 محاور تجمع بين الخراطة والطحن في إعداد واحد.
س2: ما هي التفاوتات التي يمكنك الاحتفاظ بها على الأجزاء المقلوبة؟
ج: إن التسامح القياسي لدينا هو ±0.005 مم، مع قدرة دقة تصل إلى ±0.002 مم للأقطار الحرجة. يمكن الاحتفاظ بالتركيز والاستدارة حتى 0.005 مم أو أفضل. يعتمد التسامح الذي يمكن تحقيقه على المادة ونسبة طول الجزء إلى القطر ونوع الميزة. بالنسبة للأجزاء المعالجة بالحرارة، نوصي بتحديد التفاوتات المسموح بها بعد المعالجة الحرارية أو السماح بالطحن. تقوم Nuote Metals بمراجعة كل رسم وتقدم تعليقات سوق دبي المالي قبل تقديم الطلب.
س 3: هل يمكنك تحويل الأجزاء من مخزون القضبان ذات الثقوب المتقاطعة والخيوط؟
ج: نعم. تم تجهيز مخارطنا بأدوات حية ومغذيات شريطية، مما يسمح لنا بحفر ثقوب متقاطعة، وطحن مسطحات، وقطع الخيوط في نفس إعداد عملية الخراطة. وهذا يلغي العمليات الثانوية، ويقلل من المهلة الزمنية، ويحسن التركيز بين الميزات. بالنسبة للأشكال الهندسية المعقدة، نستخدم مراكز دوران مطحنة ذات 5 محاور تعمل على تصنيع الجزء بالكامل في إعداد واحد.
الكلمات الساخنة: الأجزاء المخروطة باستخدام الحاسب الآلي، الأجزاء المخروطة باستخدام الحاسب الآلي في الصين
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية