منتجات


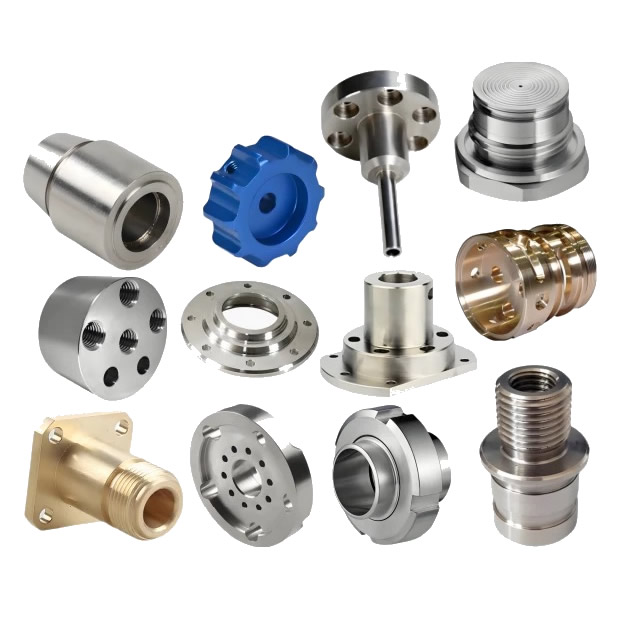
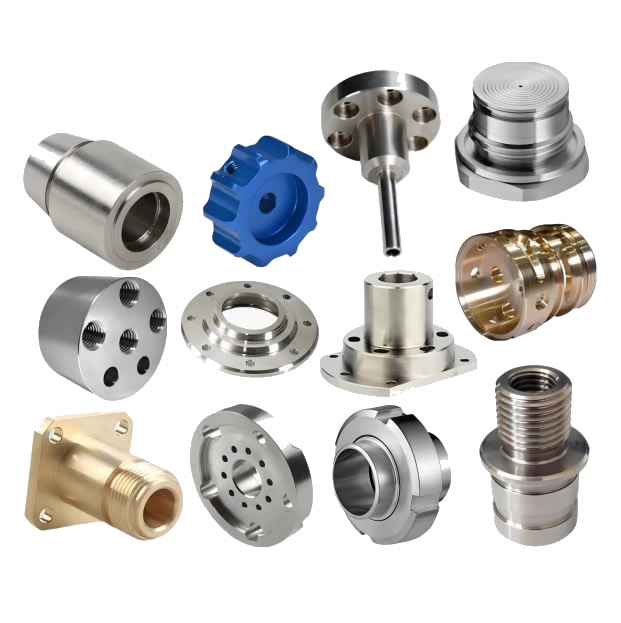
أجزاء تحولت بدقة باستخدام الحاسب الآلي
لا يتم تصنيع الجزء الدقيق عن طريق فحصه بعناية أكبر، بل يتم تصنيعه عن طريق تصحيح العملية بينما لا يزال الجزء في الآلة. يؤدي الانجراف الحراري وتآكل الأدوات إلى تحريك البعد أثناء الدفعة؛ يجد الفحص دون الاتصال بالإنترنت الانجراف بعد تصنيع الأجزاء. تقوم شركة Nuote Metals بإنتاج أجزاء مدارة بدقة CNC في الصين مع قياس أثناء العملية وتعويض الحلقة المغلقة - القياس على المخرطة وضبط الإزاحة قبل الجزء التالي. ±0.002 مم على الأقطار الحرجة.
إرسال استفسار
وصف المنتج
الأجزاء المحولة بدقة باستخدام الحاسب الآلي - يحدث التصحيح في الماكينة، وليس في غرفة الفحص
غالبًا ما يتم الحكم على دقة الجزء المحول من خلال تقرير الفحص - نتائج CMM، ومخطط الاستدارة، وتشطيب السطح. لكن تقرير التفتيش هو بعد الوفاة. يخبرك بالجزء الذي تم قياسه بعد تصنيعه. ولا يخبرك ما إذا كان قد تم تصحيح العملية بينما كان الجزء لا يزال في الجهاز.
لا يتم تعريف الأجزاء التي تم تدويرها بدقة باستخدام الحاسب الآلي من خلال التفاوتات الأكثر صرامة في الرسم - يتم تعريفها من خلال التحكم في العملية الذي يحمل تلك التفاوتات عبر الدفعة. يحرك الانجراف الحراري القطر بمقدار 0.005 مم خلال الساعة الأولى من الإنتاج. يؤدي تآكل الأداة إلى تحريكها بمقدار 0.005 ملم أخرى خلال الألف جزء التالية. إذا لم يتم تصحيح العملية، فإن الجزء يخرج عن نطاق التسامح - ويلتقطه تقرير الفحص بعد إلغاء الدفعة.
في Nuote Metals، ننتج أجزاء تحويل دقيقة باستخدام الحاسب الآلي مع قياس أثناء العملية وتعويض الحلقة المغلقة. تتناول هذه المقالة مصدري الانجراف، وطريقة التعويض، وما يجب التحقق منه قبل قبول الجزء المتحول بدقة.
مصدران للانجراف – النمو الحراري وتآكل الأدوات
تنحرف دقة الدوران لسببين، وكلاهما يمكن التنبؤ به وقياسه وتصحيحه.
| مصدر الانجراف | ماذا يحدث | الحجم النموذجي | طريقة التصحيح |
|---|---|---|---|
| النمو الحراري | يتوسع المغزل وقطعة العمل مع ارتفاع درجة حرارة الآلة | 0.005-0.015 ملم خلال الساعة الأولى | مستشعر درجة الحرارة + تعويض الإزاحة |
| ارتداء الأداة | إدراج جولات الحافة، وترتفع قوة القطع | 0.003-0.010 ملم على 1000 جزء | القياس أثناء العملية + تحديث الإزاحة |
النمو الحراريهي مشكلة الساعة الأولى. تسخن محامل المغزل، ويتوسع اللولب الكروي، وتنمو قطعة العمل عندما تمتص حرارة القطع. يمكن أن ينمو قطر 50 مم بمقدار 0.01 مم في الساعة الأولى، وهو ما يكفي لتجاوز ± 0.005 مم. النمو ليس عشوائيا، بل يتبع منحنى درجة الحرارة. نقوم بقياس المغزل وقطعة العمل باستخدام مستشعرات درجة الحرارة ونطبق تعويض التعويض على CNC - يتغير مسار الأداة مع ارتفاع درجة حرارة الماكينة.
ارتداء الأداةهي المشكلة على المدى الطويل. تدور حافة الإدخال تدريجيًا - ترتفع قوة القطع، وتنحرف قطعة العمل أكثر، وينجرف القطر. يمكن للإدخال البالي أن يحرك القطر بمقدار 0.01 مم على 1000 جزء. لا يكون التآكل مرئيًا للمشغل، بل يظهر في القياس. نقوم بقياس الجزء قيد المعالجة ونقوم بتحديث إزاحة الأداة عندما يقترب القطر من حد التحكم - قبل أن يخرج عن نطاق التسامح.
لالأجزاء التي تم تدويرها بدقة باستخدام الحاسب الآليفالانجراف ليس عيبًا، بل هو متغير يجب تعويضه. المورد الذي يقوم بالفحص بعد الدفعة يكتشف الانجراف؛ يقوم المورد الذي يقوم بقياس العملية بتصحيحها.
القياس أثناء العملية – القياس على المخرطة، وليس في غرفة التفتيش
القياس أثناء العملية هو الفرق بين التصحيح والكشف. يتم تثبيت المقياس على المخرطة - أو يتم قياس الجزء بواسطة مسبار اللمس - ويتم إرسال النتيجة مرة أخرى إلى CNC قبل قطع الجزء التالي.
كيف يعمل:
- مسبار اللمس الموجود على البرج (Renishaw OMP40) – يقيس القطر بعد تمرير اللمسة النهائية، قبل قطع الجزء.
- مقياس قيد التشغيل (Marposs M110) - مقياس على شكل فرجار يتصل بالجزء أثناء المعالجة ويرسل القطر إلى CNC.
- تعويض الحلقة المغلقة - يقوم CNC بمقارنة القطر المقاس بالهدف ويقوم بتحديث إزاحة الأداة للجزء التالي.
ما يصحح:
- الانجراف الحراري – يتم تحديث الإزاحة مع ارتفاع درجة حرارة الماكينة.
- تآكل الأداة - يتم تحديث الإزاحة مع تآكل الملحق.
- اختلاف المواد – الشريط الأكثر صلابة ينحرف أكثر؛ الإزاحة تعوض.
ما لا يصحح:
- محمل مغزلي مهترئ - يقيس المقياس النتيجة، وليس السبب.
- شريط منحني – يقيس المقياس القطر، وليس الاستقامة.
بالنسبة للأجزاء المحولة بدقة باستخدام الحاسب الآلي، لا يعد المقياس قيد التشغيل بديلاً لـ CMM - بل هو مكمل. يقوم المقياس بتصحيح العملية؛ يتحقق CMM من الجزء.
المرجع القياسي: تتبع تفاوتات الأبعاد ISO 2768-mK وISO 1101 ما لم يتم تحديد وسيلة شرح أكثر صرامة. يتم حساب Cpk وفقًا لمعيار ISO 22514.
المعدات والقدرات
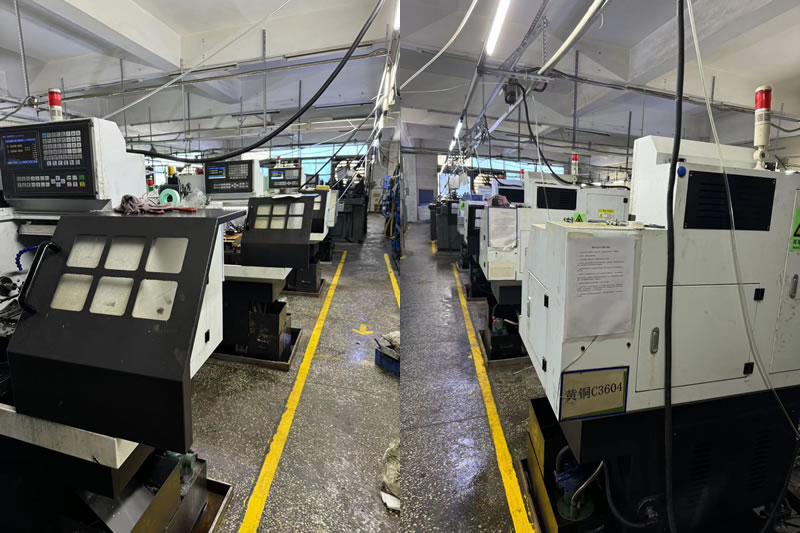
تقوم شركة Nuote Metals بتشغيل خلية تحويل دقيقة مع قياس أثناء العملية في كل مخرطة.
- مخارط CNC (Haas ST-20Y، Okuma Genos L) - تغذية شريطية حتى 80 مم، ظرف حتى 300 مم.
- مجسات اللمس (Renishaw OMP40) – قياس القطر والطول بعد التمريرة النهائية.
- أجهزة القياس قيد التشغيل (Marposs M110) – قياس القطر المستمر على الأجزاء ذات الحجم الكبير.
- CMM (Zeiss Contura 7/10/6) - التحقق النهائي، مثبت على مسند المعالجة.
- أجهزة استشعار درجة الحرارة – المغزل وقطعة العمل، التي تغذي نموذج التعويض.
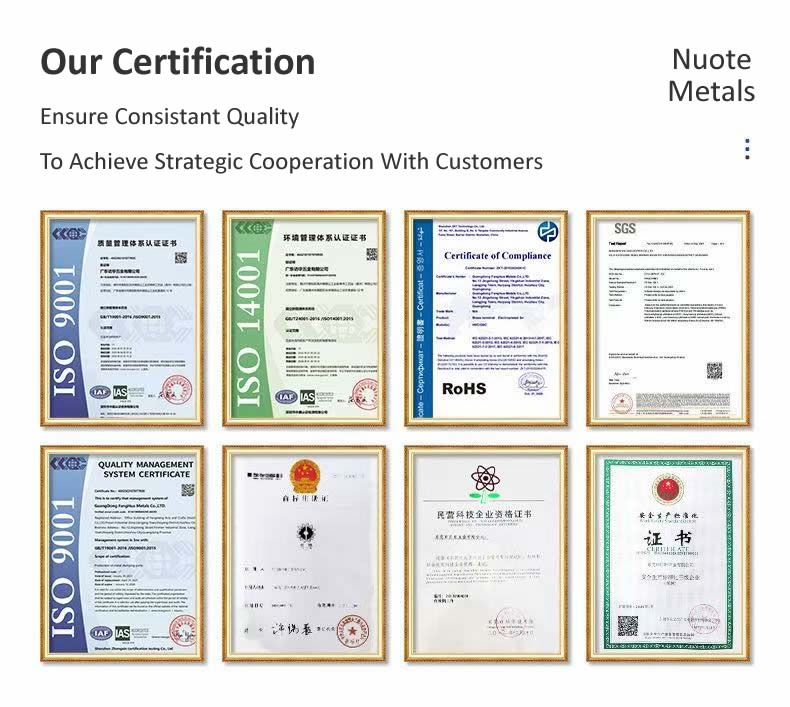
شهادة:ISO 9001:2015 (الشهادة متوفرة عند الطلب). القدرة السنوية: 3 مليون قطعة مخروطة دقيقة لبرامج السلامة الهيدروليكية والطبية والسيارات. Cpk ≥1.33 على الأقطار الحرجة مع القياس أثناء العملية؛ Cpk ≥1.67 بقياس 100% ودورة أبطأ.
الحد:يتم التحقق من صحة القياس أثناء العملية للأقطار ≥3 مم والأطوال ≥150 مم. أقل من 3 مم، يؤدي اتصال المسبار إلى انحراف الجزء، ويتم استخدام القياس البصري بدلاً من ذلك. فوق 150 مم، ينحرف الجزء بين المراكز - يقيس المقياس الانحراف، وليس القطر.
مثال حقيقي - تم رفع Cpk من 1.0 إلى 1.5 مع التعويض أثناء العملية
احتاج مصنع ألماني للمعدات الهيدروليكية إلى بكرة صمام دوارة دقيقة - قطر 20 مم، ± 0.003 مم، Cpk ≥1.33. قام المورد السابق بالفحص بعد الدفعة - كان Cpk 1.0، وكانت نسبة 2% من الأجزاء غير مقبولة.
ما فعلناه بشكل مختلف:
- تم تركيب مسبار لمس Renishaw على المخرطة، وتم قياس القطر بعد تمرير التشطيب، كل جزء عاشر.
- التعويض الحراري المطبق - تم تحديث الإزاحة مع ارتفاع درجة حرارة المغزل، بناءً على مستشعر درجة الحرارة.
- تم تحديث إزاحة الأداة عندما يقترب القطر من حد التحكم - قبل أن ينحرف الجزء عن نطاق التسامح.
- تم التحقق من الدفعة النهائية على Zeiss Contura CMM — Cpk 1.52.
درس تعلمناه:في وقت مبكر من برنامجنا للتحويل الدقيق، اعتمدنا على عينات CMM غير المتصلة بالإنترنت لمجموعة مكونة من 50000 قطعة. أدى الانجراف الحراري في الساعة الأولى إلى تحريك القطر بمقدار 0.008 مم، وكان 2% من الدفعة خارج نطاق التسامح وكان لا بد من إعادة صياغتها على حسابنا. منذ ذلك الحين، يتم تشغيل كل جزء به تفاوت أكبر من ±0.005 مم من خلال القياس أثناء العملية - وليس أخذ العينات دون الاتصال بالإنترنت.
الحد:يضيف المسبار قيد التشغيل 4 ثوانٍ لكل قياس - لدورة مدتها 30 ثانية، أي زيادة في وقت الدورة بنسبة 13%. بالنسبة للأجزاء ذات الحجم الكبير، يكون المقياس قيد المعالجة (Marposs) أسرع - ولكنه يتطلب رأس قياس مخصصًا لكل قطر.
تم شحن 50000 بكرة بدون أي أجزاء غير قابلة للتسامح. هذا هو ما يجب أن تقدمه الأجزاء المحولة بدقة باستخدام الحاسب الآلي: ليس مجرد جزء يتم قياسه بشكل صحيح في CMM، ولكن عملية تصحح نفسها قبل أن ينحرف الجزء - لأن المقياس موجود على المخرطة، وليس في غرفة الفحص.
الأسئلة المتداولة
س1: هل يؤدي القياس أثناء العملية إلى زيادة وقت الدورة؟
ج: نعم - يضيف مسبار اللمس من 3 إلى 5 ثوانٍ لكل قياس؛ يضيف المقياس قيد التشغيل 1-2 ثانية. لدورة مدتها 30 ثانية، يمثل ذلك زيادة بنسبة 3-13٪. لكن الزيادة يقابلها تخفيض الخردة - فالدفعة التي كان من الممكن أن يتم خردةها بنسبة 2% خارج نطاق التسامح تصبح 0%. بالنسبة للأجزاء المحولة بدقة باستخدام الحاسب الآلي ذات التفاوتات المحدودة، تكون التكلفة الإجمالية أقل مع القياس أثناء العملية - وليس أعلى.
س 2: متى يكون القياس أثناء العملية ضروريًا للأجزاء التي يتم تدويرها بدقة؟
ج: عندما يكون التسامح ±0.005 مم أو أكثر إحكامًا، عندما تكون الدفعة طويلة بما يكفي لتآكل الأداة (أكثر من 500 جزء)، أو عندما تختلف المادة من شريط إلى آخر. بالنسبة للدفعات القصيرة ذات التفاوتات الفضفاضة، يكون أخذ عينات CMM دون اتصال بالإنترنت كافيًا. بالنسبة لأجزاء الخراطة الدقيقة باستخدام الحاسب الآلي في تطبيقات السلامة الهيدروليكية أو الطبية أو السيارات، فإن القياس أثناء العملية هو المعيار - وليس خيارًا.
س 3: هل يمكنك تقديم بيانات Cpk مع الشحنة؟
ج: نعم. يتم شحن كل دفعة من الخراطة الدقيقة مع تقرير Cpk على الأقطار الحرجة - والذي يتم حسابه من بيانات المقياس قيد التشغيل والتحقق منه في CMM. يتضمن التقرير مخططات التحكم وسجل تآكل الأداة وسجل التعويض الحراري. بالنسبة للأجزاء المحولة بدقة باستخدام الحاسب الآلي في الصناعات الخاضعة للتنظيم، يعد تقرير Cpk جزءًا من حزمة PPAP.
س 4: هل يمكنك تقديم تعليقات سوق دبي المالي حول ما إذا كان الجزء الخاص بي يحتاج إلى قياس أثناء العملية؟
ج: نعم. أرسل الرسم مع التسامح وحجم الدفعة والمادة. يقوم فريقنا الهندسي بمراجعة مخاطر الانجراف - للتأكد مما إذا كان التسامح وطول الدفعة يبرران القياس أثناء العملية، أو ما إذا كان أخذ عينات CMM دون اتصال بالإنترنت كافيًا. عندما يكون التسامح أكثر إحكامًا من الانجراف، نوصي باستخدام طريقة القياس قبل عرض الأسعار - وليس بعد فشل الدفعة الأولى.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية