منتجات
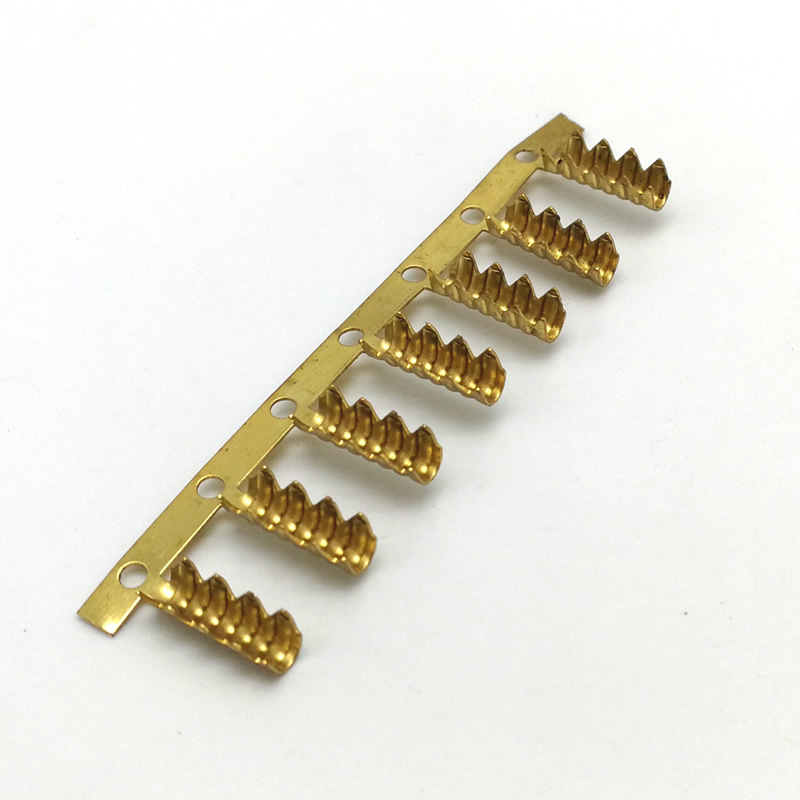
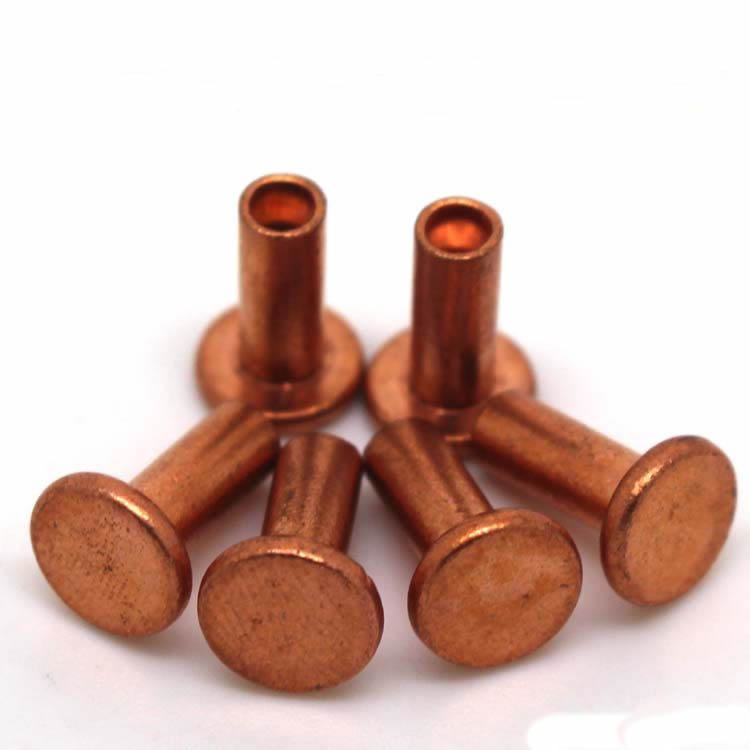
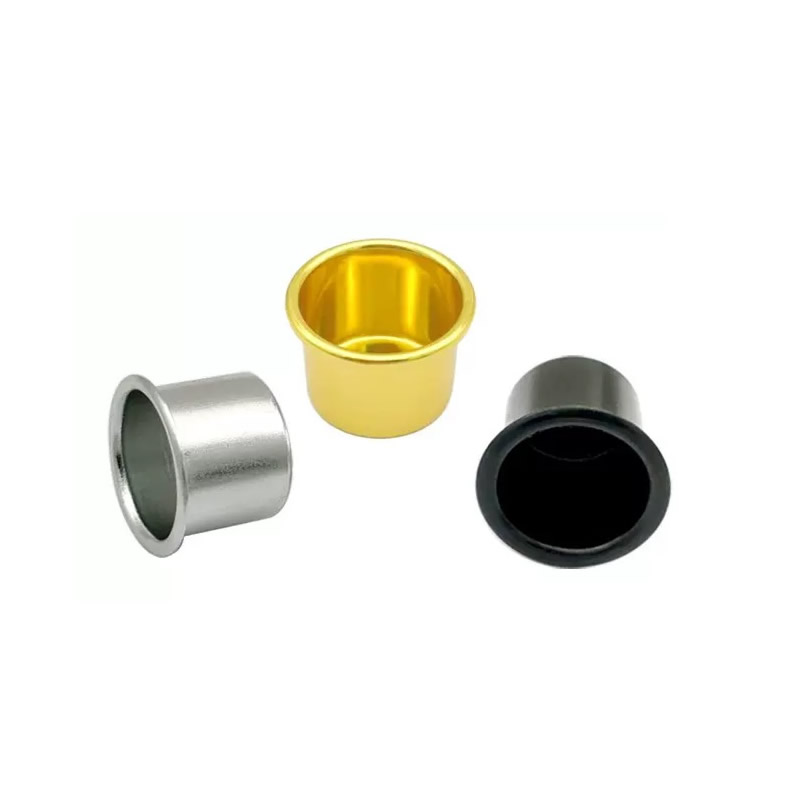


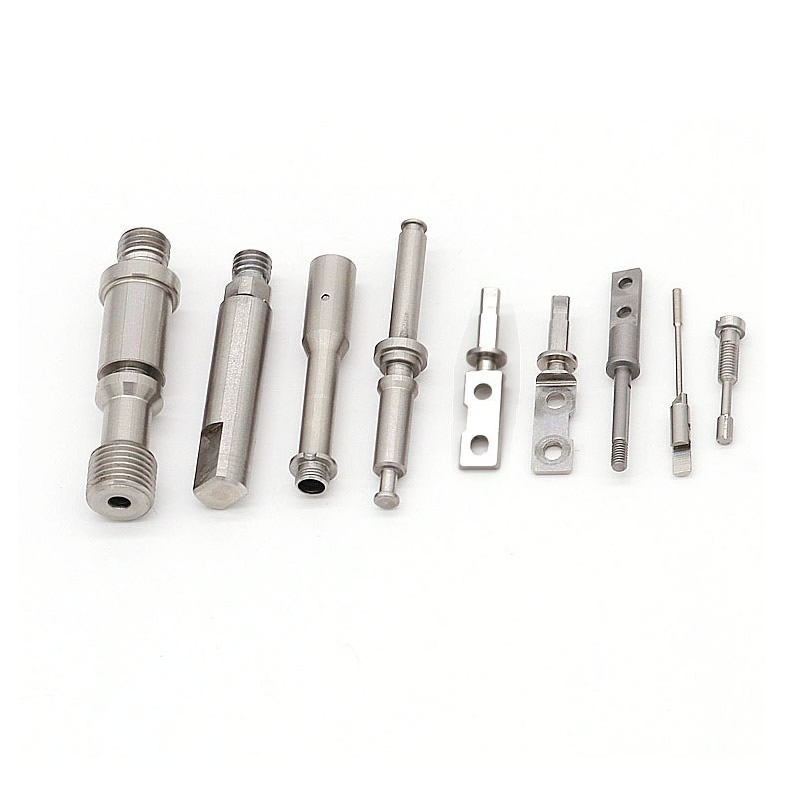
مكونات التصنيع باستخدام الحاسب الآلي
نادرًا ما يتم تصنيع المكونات المُشكَّلة باستخدام الحاسب الآلي على جهاز واحد. يتم تدويره، ثم طحنه، ثم طحنه، وفي كل مرة يتحرك فيها، يمكن أن يتغير المسند. تنتج شركة Nuote Metals مكونات مُشكَّلة باستخدام الحاسب الآلي في الصين مع مرجع مرجعي واحد تم تحديده في العملية الأولى ويتم الرجوع إليه في كل عملية لاحقة - الخراطة والطحن والطحن والفحص. ±0.005 ملم على الميزات المهمة.
إرسال استفسار
وصف المنتج
المكونات المصنعة باستخدام الحاسب الآلي – يجب أن يظل المسند قائمًا في كل عملية
إن المكون المصنوع باستخدام الحاسب الآلي ليس جزءًا من عملية واحدة. إنه تسلسل: يتم تشغيله على مخرطة، ويتم طحنه في مركز تشغيل آلي، ويتم طحنه على مطحنة، ويتم فحصه باستخدام CMM. تقوم كل عملية بإزالة المواد وتغيير حالة الإجهاد وإدخال التنوع. وفي كل مرة يتم إعادة تثبيت المكون، يمكن أن يتغير مسند الإسناد - التجويف الذي كان متحد المركز بعد الدوران يكون 0.02 مم بعد الطحن، والوجه الذي كان مسطحًا بعد الطحن يكون مشوهًا بمقدار 0.01 مم بعد الطحن.
يتم الحكم على المكونات المُشكَّلة باستخدام الحاسب الآلي من خلال ما إذا كانت الميزات تتم محاذاتها بعد كل عملية، وليس فقط بعد العملية الأولى. المسند هو الخيط الذي يربط التسلسل معًا. إذا تغير مسند الإسناد، فلن تتم محاذاة الميزات، ولن يتم تجميع المكون - حتى لو حققت كل عملية فردية التسامح الخاص بها.
في Nuote Metals، نقوم بإنتاج مكونات مُشكَّلة باستخدام الحاسب الآلي مع مرجع مرجعي واحد يتم تحديده عند العملية الأولى ويتم الرجوع إليه في كل عملية لاحقة. تتناول هذه المقالة تحدي العمليات المتعددة، وطريقة التحكم في مسند الإسناد، وما يجب التحقق منه قبل قبول المكون.
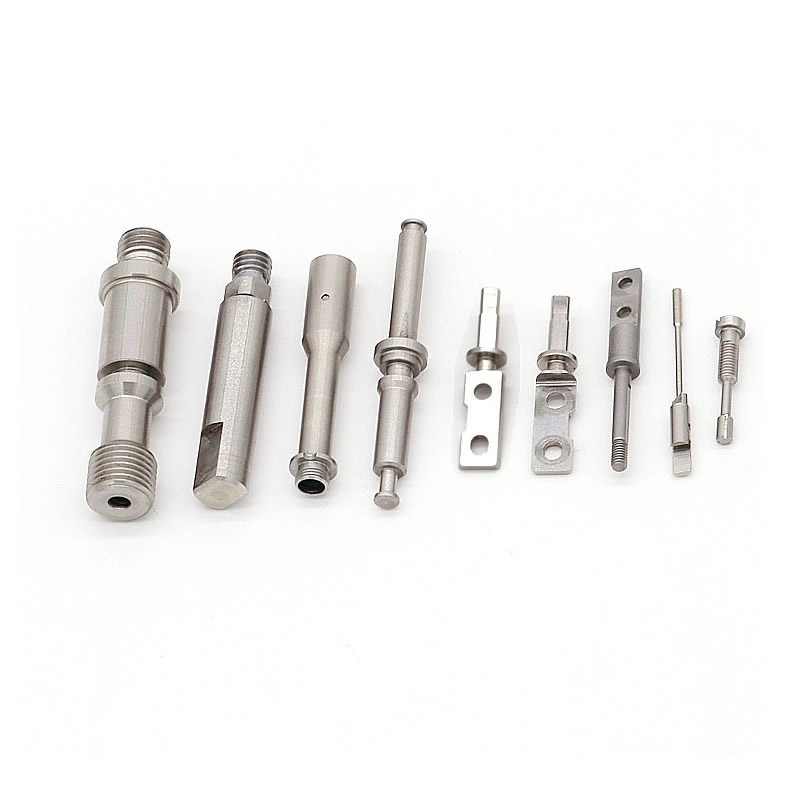
تحدي العمليات المتعددة – حيث تفقد المكونات محاذاة
يمر المكون الذي يتطلب الخراطة والطحن والطحن عبر ثلاث آلات وثلاثة إعدادات على الأقل. يمثل كل إعداد فرصة لتغيير المسند.
| عملية | مسند نموذجي | خطر إذا تحول التاريخ | التأثير على المكون |
|---|---|---|---|
| تحول | الوجه والتجويف | تتحمل غير متحدة المركز لوجه | عمود التزاوج يربط أو يتسرب |
| طحن | تحول الوجه والتجويف | الفتحة المتقاطعة غير محاذية للتجويف | الدبوس لا يدخل، أو يدخل بزاوية |
| طحن | تحول الوجه والتجويف | قطر الأرض غير متحد المركز مع التجويف | تحمل ينفد، والاهتزاز |
| تقتيش | مسند الرسم | الميزات المقاسة من أصول مختلفة | الأجزاء الجيدة مرفوضة، والأجزاء السيئة مقبولة |
ولا يتمثل الخطر في التسامح مع أي عملية منفردة، بل في العلاقة بين العمليات.التجويف الذي يبلغ ±0.01 مم بعد الدوران يظل ±0.01 مم بعد الطحن - إذا كان المسند هو نفسه. ولكن إذا كانت أداة الطحن تشير إلى القطر الخارجي بدلاً من التجويف، فإن موضع الفتحة المتقاطعة يتغير حسب تحمل OD - ويفشل المكون.
بالنسبة للمكونات المصنعة باستخدام الحاسب الآلي، لا يعد مسند الإسناد إجراءً شكليًا للرسم، بل هو المرجع المادي الذي يجب الحفاظ عليه من القطع الأول حتى الفحص النهائي.
مرجع واحد لكل عملية – كيف نتحكم في التسلسل
نقوم بإنشاء المسند في العملية الأولى - عادةً الوجه المقلوب والتجويف - ونشير إلى نفس المسند في كل عملية لاحقة. تم تصميم الجهاز حول المسند، وليس حول سطح تثبيت مناسب.
تحول: يتم تشكيل الوجه والتجويف في نفس الإعداد — يكون التجويف متحد المركز مع الوجه بشكل افتراضي. هذا هو المسند.
طحن: يتم تثبيت المشابك على الوجه المقلوب ويتم وضعها على التجويف. يتم تصنيع الثقوب المتقاطعة والمسطحة نسبة إلى التجويف وليس القطر الخارجي. إذا كان OD خارج الجولة، فإن الفتحة المتقاطعة لا تزال محاذية للتجويف.
طحن: يتم تثبيت المشابك على نفس الوجه ويتم وضعها على نفس التجويف. قطر الأرض متحد المركز مع التجويف - وليس مع القطر الخارجي السابق.
تقتيش: تركيبات CMM على نفس الوجه والتجويف. يتم قياس الميزات من نفس المصدر المستخدم في التصنيع، وليس من سطح مناسب.
لماذا يهم هذا:لا يزال من الممكن تجميع المكون الذي يتمتع بتسامح OD بمقدار 0.02 مم وتسامح بموضع الفتحة المتقاطعة بمقدار 0.01 مم - إذا تمت إحالة الفتحة المتقاطعة إلى التجويف. لا يتم تكديس تسامح OD في موضع الفتحة المتقاطعة. المرجع يكسر المكدس.
المرجع القياسي:تتبع ممارسة مرجع الإسناد ASME Y14.5 وISO 5459. وتتبع تفاوتات الأبعاد ISO 2768-mK ما لم يتم تحديد وسيلة شرح أكثر إحكامًا.
المعدات التي تجعل التصنيع بمسند واحد ممكنًا
لا تعد المعالجة بمسند واحد بمثابة خطة عملية فحسب، بل إنها تتطلب معدات يمكنها الاحتفاظ بمسند الإسناد عبر العمليات.
مراكز دوران مطحنة ذات 5 محاور(DMG MORI NHX 5000، Mazak Integrex): قم بالتدوير والطحن في إعداد واحد - لا يترك المسند ظرف الظرف أبدًا. بالنسبة للمكونات ذات الثقوب المتقاطعة، والمسطحات، والميزات الدائرية، فإن مركز الدوران المطحن يمنع النقل بين المخرطة ومركز التشغيل الآلي.
مخارط CNC مع الأدوات الحية(Haas ST-20Y، Okuma Genos L): قم بالتدوير والثقب المتقاطع والنقر في إعداد واحد - يتم تثبيت المسند على الوجه والتجويف، ويتم تشكيل الفتحة المتقاطعة بالنسبة إليه دون إعادة التثبيت.
CMM مع مسبار المسح(زايس كونتورا 7/10/6): تركيبات على نفس المسند المستخدم في التصنيع - يؤكد الفحص العلاقة بين الميزات، وليس فقط الأبعاد الفردية.
القياس أثناء العملية:بالنسبة للميزات المهمة، تم تصميم المقياس حول مسند الإسناد — التجويف أو الوجه — بحيث يعكس القياس حالة التجميع، وليس سطح التثبيت المناسب.
بالنسبة للمكونات المصنعة باستخدام الحاسب الآلي، فإن المعدات ليست قائمة من الآلات - بل هي نظام يحافظ على المسند من القطع الأول إلى الفحص النهائي.
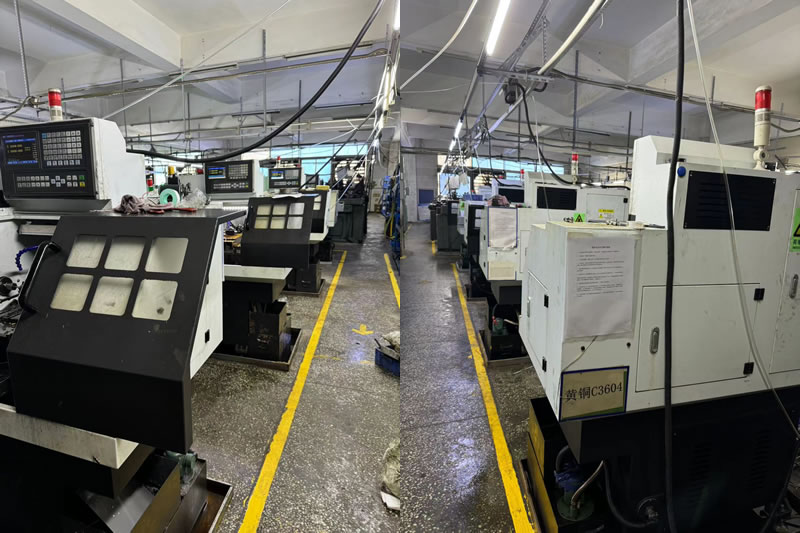
مثال حقيقي - تم حفظ محاذاة الفتحات المتقاطعة بواسطة مسند واحد
احتاجت إحدى الشركات المصنعة للمعدات الهيدروليكية الألمانية إلى جسم صمام 4140 مع تجويف دوار، وسطح تثبيت مطحون، وأربعة فتحات متقاطعة. يجب وضع الثقوب المتقاطعة على مسافة 0.02 مم من خط الوسط للتجويف. قام المورد السابق بإدارة الجسم، ثم قام بطحن الفتحات المتقاطعة التي تشير إلى القطر الخارجي - اختلف موضع الفتحة المتقاطعة بمقدار 0.06 مم، وفشل تجميع 9% من المكونات.
ما فعلناه بشكل مختلف:
- تم تثبيت التجويف كمسند عند الدوران - تشكيل التجويف والوجه في إعداد واحد.
- تم طحن الثقوب المتقاطعة على مركز دوران مطحنة ذي 5 محاور - ولم يترك المكون ظرف الظرف أبدًا، وتم تشكيل الثقوب المتقاطعة نسبة إلى التجويف.
- قم بتأريض التجويف بعد المعالجة الحرارية باستخدام نفس مرجع التجويف - مع الحفاظ على التركيز.
- تم التحقق من موضع الفتحة المتقاطعة على Zeiss Contura CMM - المثبت على مسند التجويف، وليس OD.
- تم شحن 1,200 مكون بدون أي أعطال في التجميع.
درس تعلمناه:في وقت مبكر من برنامجنا متعدد العمليات، كانت لدينا دفعة حيث أشارت أداة الطحن إلى سطح مختلف عن أداة الدوران - فشلت 3% من المكونات في التركيز. تمت إعادة صياغة هذه الدفعة على حسابنا، ومنذ ذلك الحين جعلنا قائمة التحقق من نقل مرجع الإسناد خطوة إلزامية قبل بدء أي مهمة متعددة العمليات.
الحد:يتم التحقق من صحة هذا النهج أحادي المسند للمكونات التي يمكن الوصول إلى التجويف فيها لتثبيتها في كل عملية. بالنسبة للمكونات ذات الميزات الداخلية التي لا يمكن الوصول إليها بعد التجميع، قد يلزم نقل مرجع الإسناد وإعادة تقييم المكدس.
هذا هو ما يجب أن تقدمه المكونات المُشكَّلة باستخدام الحاسب الآلي:ليس فقط مكونًا يلبي تفاوت كل عملية، بل مكونًا تتوافق ميزاته بسبب الحفاظ على مسند الإسناد - ولا يتم إعادة إنشائه في كل إعداد.
الأسئلة المتداولة
س 1: ما سبب أهمية مرجع مرجعي واحد للمكونات المُشكَّلة باستخدام الحاسب الآلي متعددة العمليات؟
ج: لأنه في كل مرة يتم إعادة تثبيت المكون، يمكن أن يتغير مسند الإسناد. يمكن أن يكون التجويف متحد المركز بعد الدوران بمقدار 0.02 مم بعد الطحن - إذا كانت أداة الطحن تشير إلى القطر الخارجي بدلاً من التجويف. يقوم مرجع واحد - تم إنشاؤه في العملية الأولى ويتم الرجوع إليه في كل عملية لاحقة - بكسر مكدس التسامح. تتم محاذاة الميزات لأنها يتم قياسها من نفس الأصل، وليس لأن كل عملية حدثت لتلبية التسامح الخاص بها.
س2: هل يمكنك تجهيز مكون كامل في إعداد واحد؟
ج: بالنسبة للعديد من المكونات، نعم، في مركز دوران مطحنة ذي 5 محاور. يتم تصنيع الخراطة، والطحن، والثقوب المتقاطعة، والخيوط دون إعادة التثبيت، ولا يترك المسند ظرف الظرف أبدًا. بالنسبة للمكونات التي تتطلب معالجة حرارية أو طحنًا بعد التشغيل الآلي، يتم نقل المسند إلى جهاز الطحن - ولكنه نفس المسند، وليس مرجعًا جديدًا. الهدف هو تقليل عدد عمليات نقل البيانات، وليس إزالتها بأي ثمن.
س3: كيف يمكنك التحقق من حفظ المسند عبر العمليات؟
ج: نقوم بتثبيت المكون على نفس المسند المستخدم في التصنيع - الوجه المقلوب والتجويف - ونقيس الميزات المهمة على CMM. إذا كان موضع الثقب المتقاطع ضمن نطاق التسامح عند قياسه من التجويف، فسيتم الحفاظ على المسند. إذا كان ضمن نطاق التسامح عند قياسه من القطر الخارجي ولكنه خارج عند قياسه من التجويف، فقد تم فقدان مسند الإسناد - وقد يفشل المكون في التجميع.
س4: هل يضيف التحكم أحادي المسند تكلفة إلى المكون؟
ج: إنه يضيف تكلفة في وقت التثبيت والفحص - يجب تصميم التركيبات حول المسند، ويجب تثبيت CMM بنفس الطريقة. ولكنه يقلل من تكلفة التجميع - حيث يتم رفض عدد أقل من المكونات، ويتم إعادة صياغة عدد أقل، ولا يتوقف خط التجميع. بالنسبة للمكونات المصنعة باستخدام الحاسب الآلي ذات الميزات المتعددة التي يجب أن تتم مواءمتها، تكون التكلفة الإجمالية أقل مع التحكم بمسند واحد - وليس أعلى. نحن نقدم تفاصيل التكلفة التي توضح تكلفة التثبيت والفحص مقابل التخفيض المتوقع لخردة التجميع.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية