منتجات
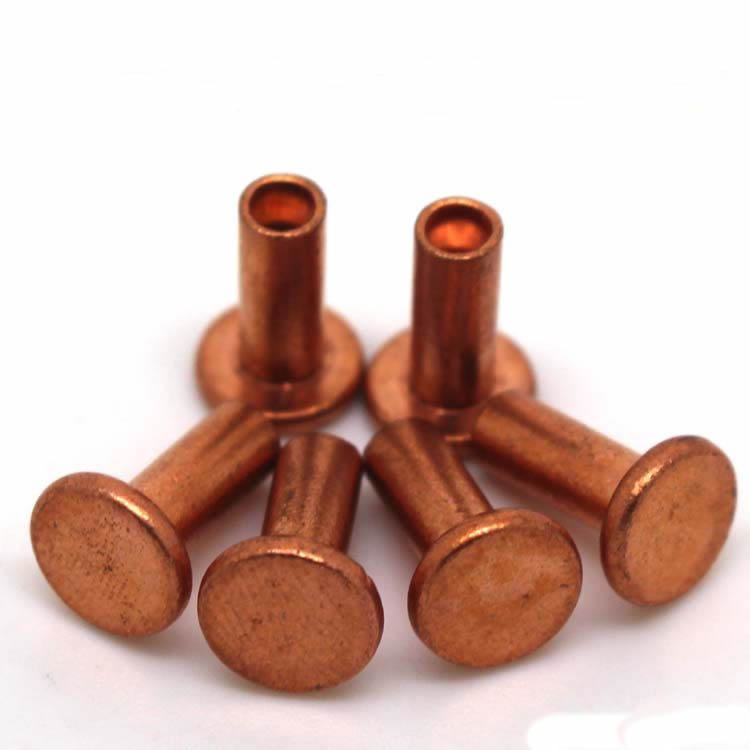
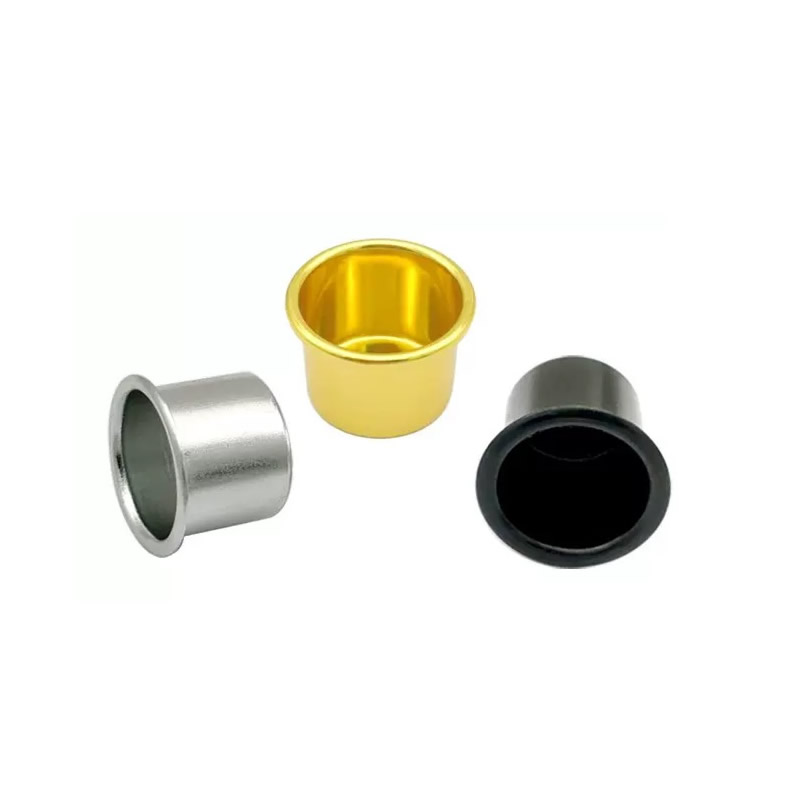


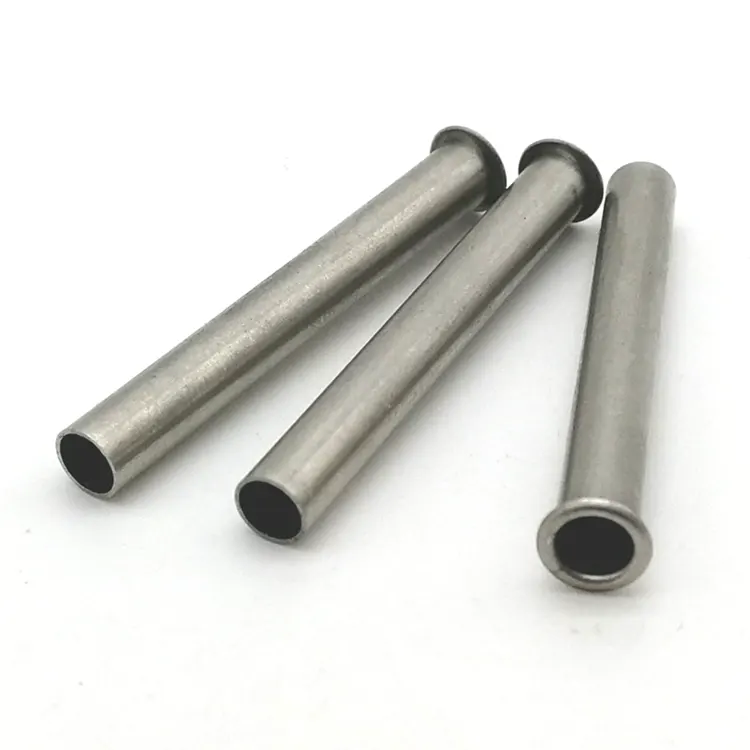
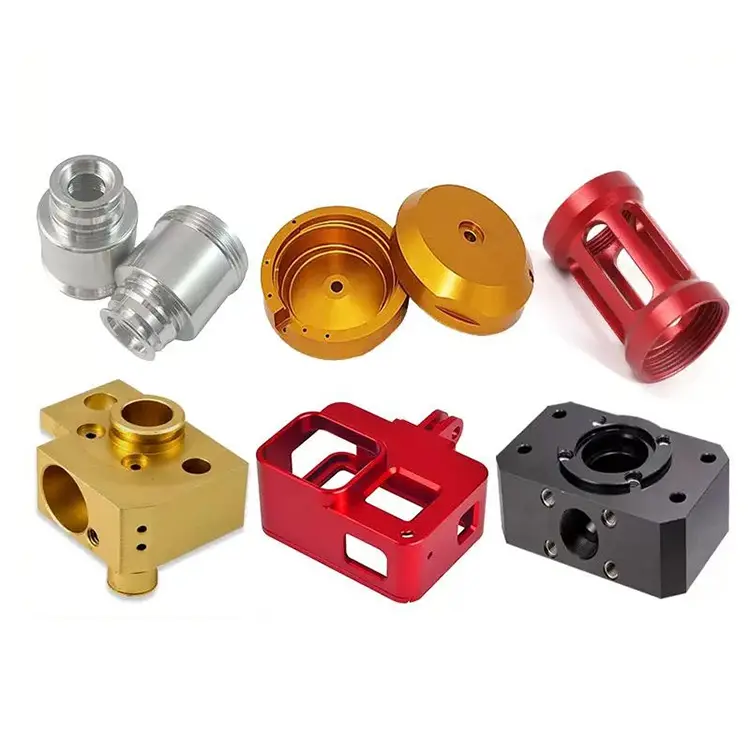
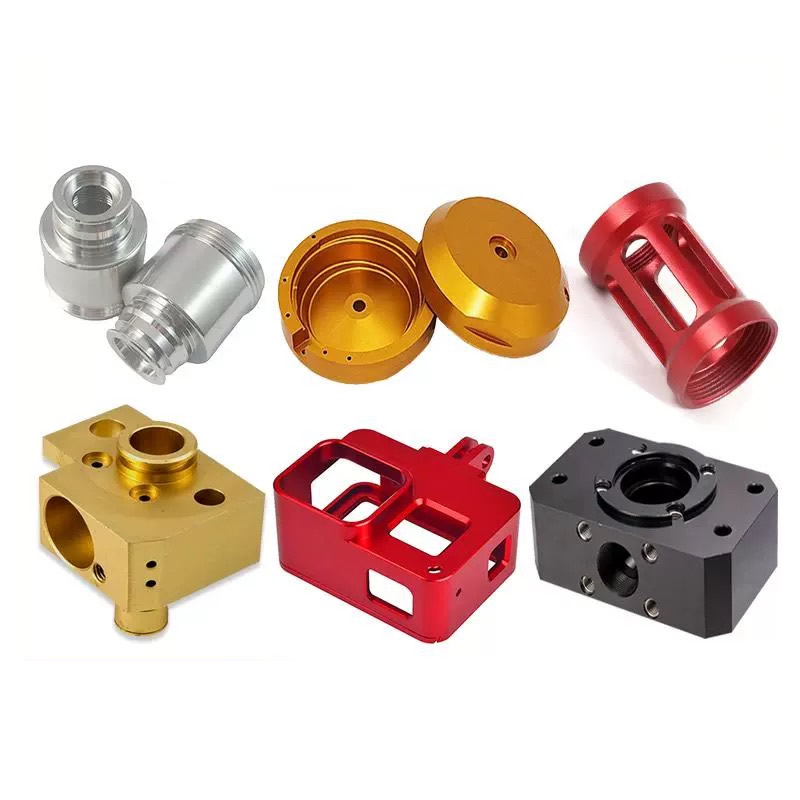
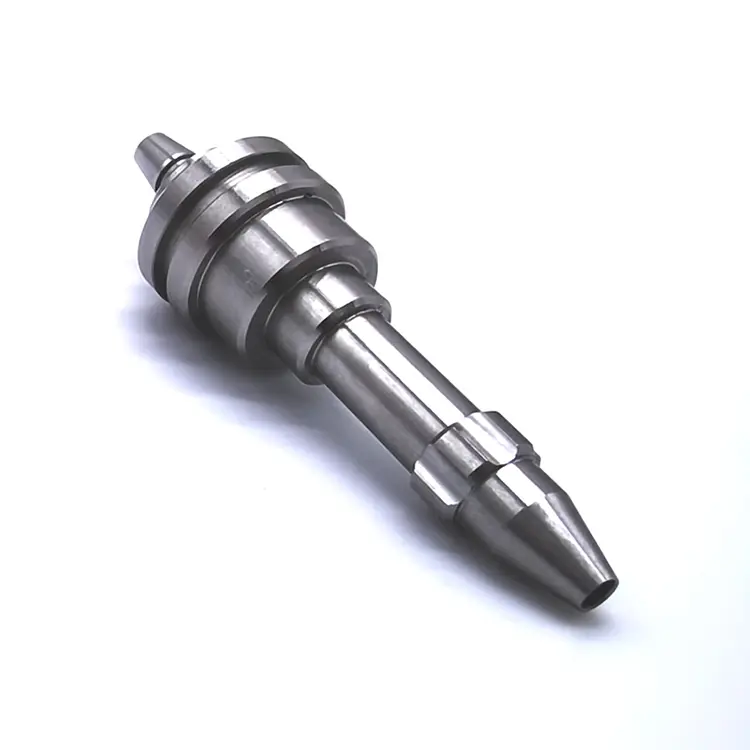
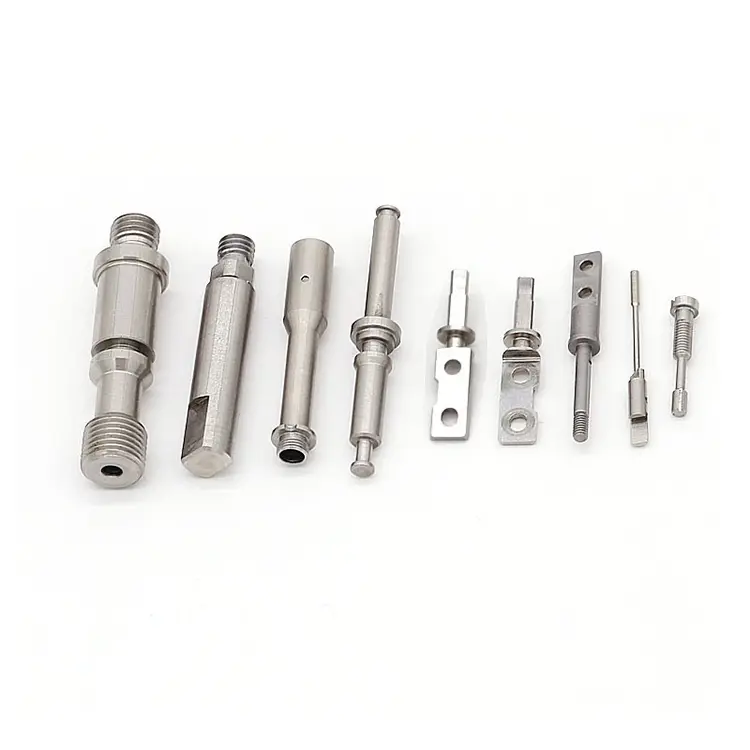
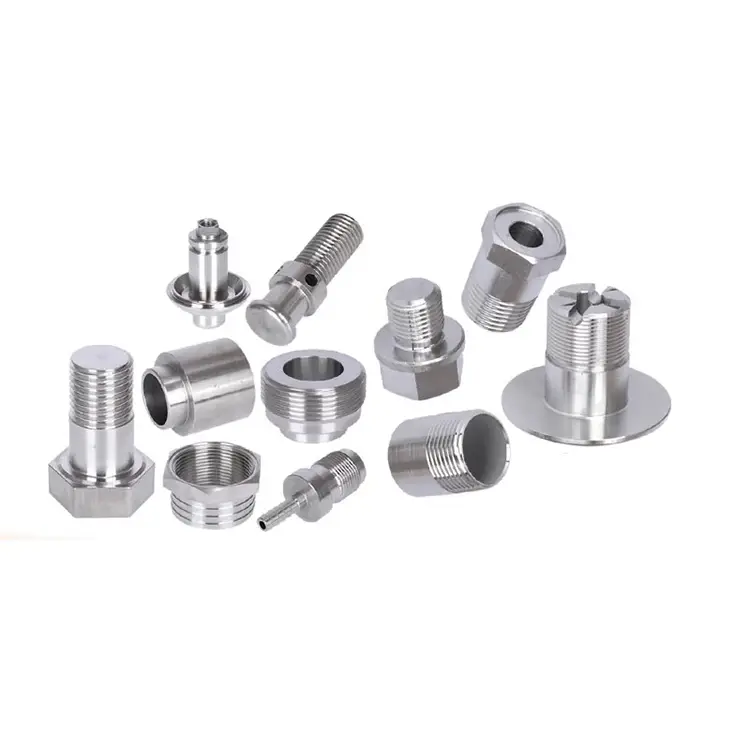
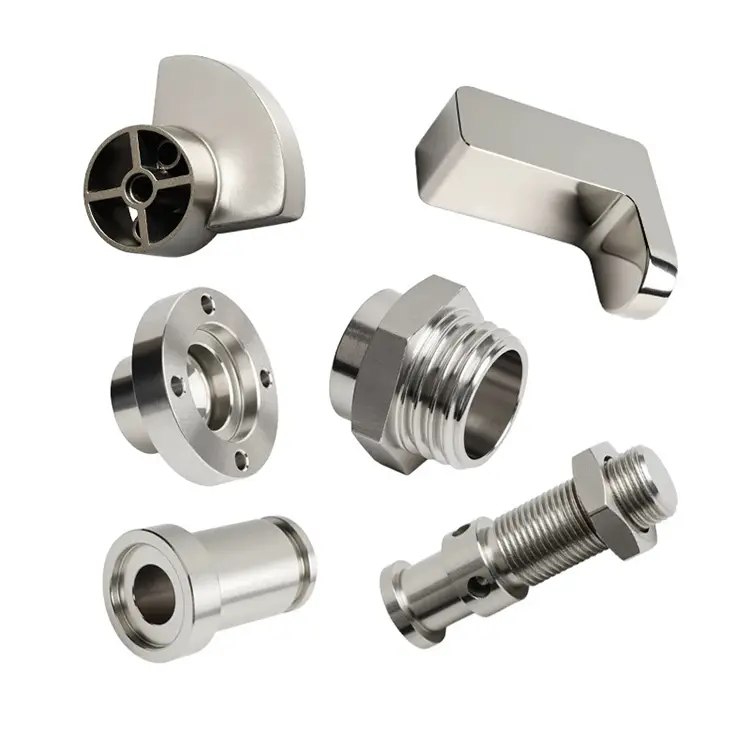
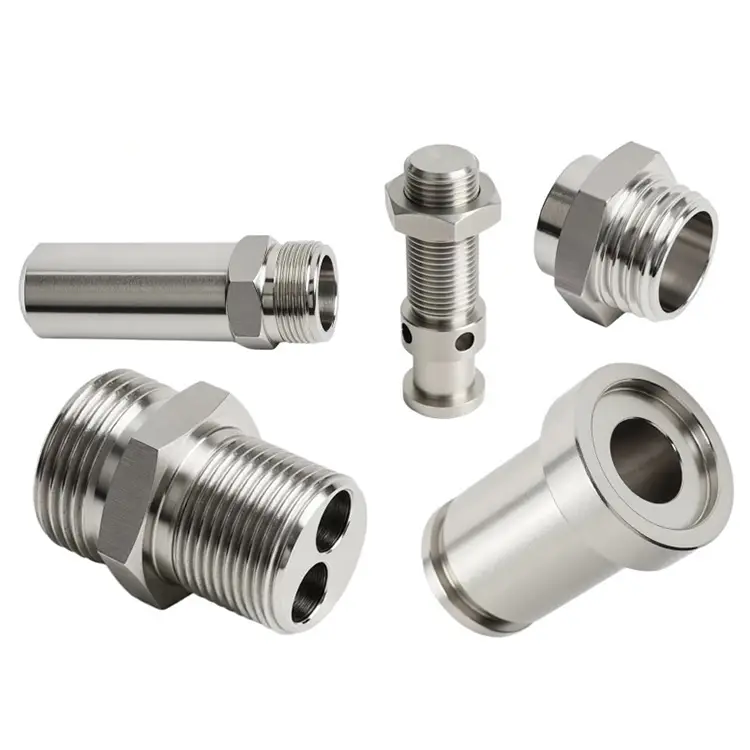
أجزاء تحول الألومنيوم
تقوم شركة Nuote Metals بإنتاج وتوريد مجموعة متنوعة من قطع تحويل الألومنيوم المخصصة باستخدام الحاسب الآلي في الصين، وتقدم خدمات تصنيع الألومنيوم. لدينا آلات طحن ومطحنة CNC متقدمة لتوفير حلول تصنيع شاملة.
إرسال استفسار
وصف المنتج
الألومنيوم هو المعدن الأكثر قابلية للتشكيل في الاستخدام الشائع. إنها تقطع بسرعة، وتنتج رقائق قصيرة، وتتطلب تآكلًا أقل للأدوات من الفولاذ أو الفولاذ المقاوم للصدأ. ولهذا السبب تتعامل العديد من المتاجر مع الألومنيوم باعتباره مادة للمبتدئين - فهي سهلة الاقتباس وسهلة التشغيل.
لكن الدقةأجزاء تحول الألومنيومليست بسيطة. ليونة الألومنيوم تسبب نتوءات يصعب إزالتها. صلابتها المنخفضة تعني أن الأجزاء ذات الجدران الرقيقة تنحرف تحت ضغط التثبيت. إن تمددها الحراري العالي يعني أن الأبعاد يمكن أن تتغير بين التصنيع والفحص. ويتم تلطيخ سطحه أو خدشه بسهولة - وهو عيب تجميلي يصبح بمثابة فشل وظيفي للأسطح المؤكسدة أو العازلة.
Nuote Metals تقوم بتصنيع الألمنيوم بشكل مختلف. نحن نتعامل معها على أنها مادة دقيقة، وليست سلعة. يحصل كل جزء على بروتوكولات الأدوات والمبرد والفحص المصممة لسلوكيات الألومنيوم المحددة.
المشاكل الثلاث الخفية في تحول الألومنيوم
1. تشكيل نتوءات على الحواف والخيوط.
أجزاء دوارة من الألومنيوم، نتوءات مرنة وخيطية تلتصق بالجزء. تفتقد عملية إزالة الأزيز القياسية الحواف الداخلية والثقوب المتقاطعة وجذور الخيوط. بالنسبة للأجزاء المؤكسدة، تصبح النتوءات المحتبسة عيوبًا مرئية. لإغلاق الأسطح، فإنها تسبب تسربات. نحن نستخدم معدلات تغذية يمكن التحكم فيها وهندسة الأدوات لتقليل تكون نتوءات عند المصدر، ثم إزالة الأزيز الحراري أو التشطيب بالتدفق الكاشطة للميزات الداخلية التي لا يمكن للأدوات اليدوية الوصول إليها.
2. انحراف الجدار الرقيق تحت التثبيت.
معامل المرونة المنخفض للألمنيوم (69 جيجا باسكال مقابل 200 جيجا باسكال للصلب) يعني أن الأجزاء الرقيقة الجدران تتشوه تحت ضغط ظرف الظرف. قد ينضغط الجدار الذي يبلغ قياسه 0.5 مم بمقدار 0.1 مم أثناء الدوران، ثم يعود مرة أخرى بعد التحرير. نحن نستخدم فكوكًا ناعمة مُشكَّلة لتناسب القطر الخارجي للجزء، ومشبكًا منخفض الضغط، وحلقات دعم للأقسام ذات الجدران الرقيقة. بالنسبة للأجزاء المهمة، فإننا نتحقق من سمك الجدار باستخدام مقياس بالموجات فوق الصوتية بعد التصنيع.
3. انجراف التمدد الحراري.
يتمدد الألومنيوم بمقدار 23 ميكرومتر/م · درجة مئوية، أي ضعف تمدد الفولاذ. يمكن للجزء الذي يبلغ طوله 100 مم أن ينمو بمقدار 0.05 مم مع تغير درجة الحرارة بمقدار 20 درجة مئوية. في غرفة الفحص التي يتم التحكم في درجة حرارتها، يتقلص الجزء مرة أخرى - ولكن إذا كان ورشة الآلات أكثر دفئًا، فقد يبدو البعد غير مسموح به. نقوم بنقع الأجزاء في درجة حرارة الغرفة قبل الفحص النهائي ونستخدم القياس المعوض لدرجة الحرارة للميزات المهمة.
سبائك الألومنيوم التي نصنعها - والغرض من كل منها
| سبيكة | القدرة على التصنيع | قوة | مقاومة التآكل | أفضل تطبيق |
|---|---|---|---|---|
| 6061-T6 | ممتاز | معتدل (310 ميجا باسكال) | جيد | الأغراض العامة، بين قوسين، العلب |
| 7075-T6 | جيد | عالية (570 ميجا باسكال) | معتدل | الفضاء الجوي، الهيكلية عالية القوة |
| 2024-T4 | عدل | عالية (470 ميجا باسكال) | ضعيف (يحتاج إلى طلاء) | تجهيزات الطائرات، التعب الشديد |
| 5052-H32 | جيد | منخفض (230 ميجا باسكال) | ممتاز (بحري) | البحرية والكيميائية والخارجية |
| 6082-T6 | ممتاز | معتدل (340 ميجا باسكال) | جيد | المعادل الأوروبي 6061 |
| 2011 | ممتاز | معتدل | فقير | تحول عالي السرعة، موصلات |
ملاحظة حول 7075 مقابل 6061: يوفر 7075 ضعف قوة 6061 تقريبًا، ولكنه أكثر تكلفة وأقل مقاومة للتآكل وأكثر عرضة للتشقق الناتج عن التآكل الإجهادي. بالنسبة لمعظم الأجزاء المحولة للأغراض العامة، فإن 6061-T6 هو أفضل توازن بين القوة وإمكانية التصنيع والتكلفة. نحن نساعد العملاء على الاختيار بناءً على متطلبات التحميل والبيئة والميزانية، وليس فقط ما هو متوفر في المخزون.
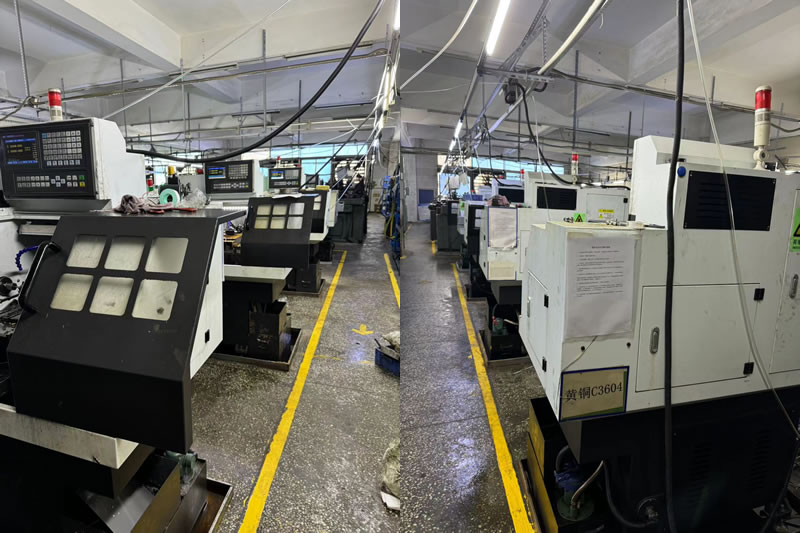
خط تحويل الألمنيوم الخاص بنا - مصمم لتحقيق الدقة والحجم
تدير شركة Nuote Metals قسمًا مخصصًا لخراطة الألومنيوم، منفصلًا عن خطوطنا المصنوعة من الفولاذ والنحاس. يمنع هذا الفصل التلوث المتبادل بين الرقائق وسائل التبريد، وهو عامل حاسم في جودة الأنودة. شريحة ألومنيوم واحدة مدمجة في جزء فولاذي تعتبر عيبًا تجميليًا؛ تصبح شريحة الفولاذ المدمجة في جزء من الألومنيوم بقعة سوداء مرئية بعد الأنودة.
المعدات والقدرات:
12 مخارط CNCمخصصة للألمنيوم، بدءًا من مراكز الطحن ذات 5 محاور إلى المخارط عالية السرعة التي يتم تغذيتها بالقضبان.
سعة البار:قطر من 3 مم إلى 80 مم للعمل المغذي بالبار؛ 300 مم للعمل المرمي.
سرعات المغزل:ما يصل إلى 8000 دورة في الدقيقة للأجزاء ذات القطر الصغير، مما يضمن قطع قص نظيفًا.
المبرد ذو الضغط العالي:70-100 بار، موجه نحو حافة القطع لكسر الرقائق والتحكم في الحرارة.
خطوط الأنودة وتحويل الكرومات داخل الشركة – نحن نتحكم في العملية بأكملها بدءًا من الشريط الخام وحتى الجزء النهائي المطلي.
قدرة الحجم:
النموذج الأولي:من 1 إلى 50 قطعة، يتم تشكيلها على مراكز دوران طاحونة ذات 5 محاور للحصول على أشكال هندسية معقدة في إعداد واحد.
إنتاج منخفض الحجم:50-5000 قطعة، تعمل على مخارط CNC بأدوات سريعة التغيير.
الإنتاج بكميات كبيرة:أكثر من 5000 إلى 500000 قطعة، يتم تشغيلها على مخارط عالية السرعة مزودة برافعات شريطية أوتوماتيكية وقياس أثناء العملية.
لماذا يهمك هذا:عندما ترسل إلينا رسمًا لأجزاء تدوير الألومنيوم، فإنه يذهب إلى فريق يقوم بتصنيع الألومنيوم يوميًا - وليس متجرًا للأغراض العامة يقوم بالتبديل بين الفولاذ والنحاس والبلاستيك. هذا التركيز هو السبب وراء قدرتنا على الاحتفاظ بتفاوتات تبلغ ± 0.005 مم على الأجزاء ذات الجدران الرقيقة وتقديم أسطح جاهزة للأكسدة دون إزالة الأزيز الثانوية.
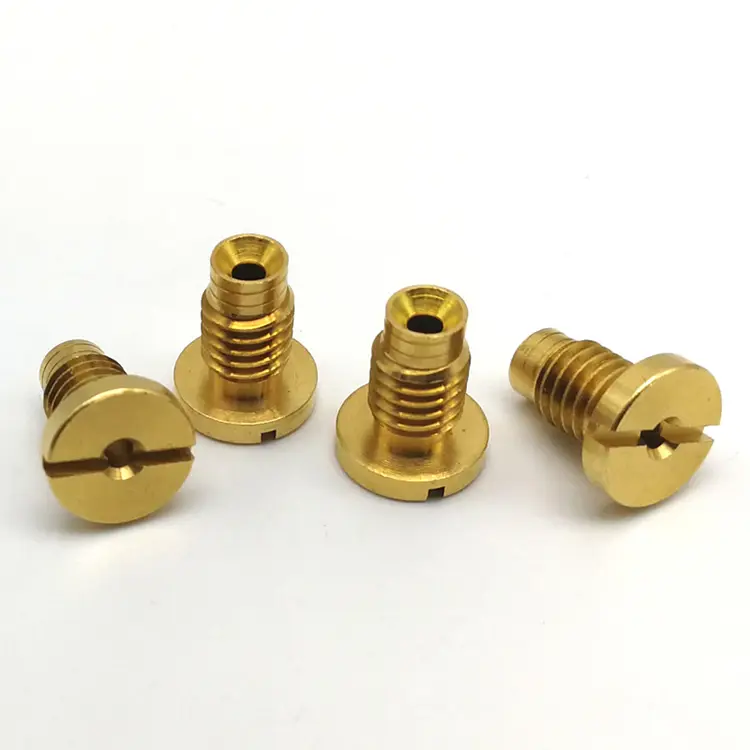
مثال حقيقي – 7075-T6 مبيت المحرك الفضائي
كان أحد موردي الطيران الأوروبي بحاجة إلى مبيت مشغل 7075-T6 بتفاوت تجويف يبلغ 0.008 مم، وتشطيب داخلي Ra 0.4μm، وعدم وجود نتوءات مرئية على الفتحات المتقاطعة. قام المورد السابق بتسليم الأجزاء التي فشلت في فحص الأنودة، حيث أدت النتوءات المحاصرة في الثقوب المتقاطعة إلى خلق عيوب مرئية بعد الطلاء.
ما فعلناه بشكل مختلف:
- يتم استخدام معدلات تغذية يتم التحكم فيها في الحفر المتقاطع لتقليل تكوين نتوءات عند المصدر.
- يتم وضع اللمسات النهائية للتدفق الكاشطة على الثقوب المتقاطعة الداخلية - مما يؤدي إلى إزالة النتوءات التي لا يمكن للأدوات اليدوية الوصول إليها.
- تم التحقق من الانتهاء من السطح باستخدام مقياس تعريف محمول قبل أنودة.
- تم شحن 2500 قطعة بدون أي رفض للأكسيد. ألغى العميل عملية إزالة الأزيز الواردة وقلص المهلة الزمنية بمقدار 8 أيام.
الأسئلة المتداولة حول أجزاء الخراطة المصنوعة من الألومنيوم
Q1: ما هي أفضل سبائك الألومنيوم للخراطة باستخدام الحاسب الآلي؟
ج: 6061-T6 هو الخيار الأفضل الشامل لمعظم الأجزاء المحولة - فهو يوفر قوة جيدة (310 ميجا باسكال)، وقابلية تصنيع ممتازة، ومقاومة جيدة للتآكل بتكلفة معقولة. يعد 7075-T6 أفضل للتطبيقات عالية القوة ولكنه يكلف أكثر وأقل مقاومة للتآكل. يوفر 2024 قوة إجهاد عالية لأجزاء الطائرات ولكنه يتطلب طلاءًا واقيًا. 5052 هو الأفضل للبيئات البحرية أو الكيميائية. يمكن لـ Nuote Metals أن توصي بالسبائك المثالية بناءً على حملك وبيئتك وميزانيتك.
س2: كيف يمكنك منع حدوث نتوءات على الأجزاء المحولة من الألومنيوم؟
ج: يبدأ منع حدوث نتوءات بهندسة الأداة ومعلمات القطع. نحن نستخدم إدخالات مشط حادة وعالية الإيجابية ومعدلات تغذية البرامج التي تعمل على قص المادة بشكل نظيف بدلاً من دفعها. بالنسبة للثقوب المتقاطعة والخيوط، نستخدم سرعة تغذية ومغزل يتم التحكم فيها لتقليل تكوين النتوءات. بالنسبة للميزات الداخلية التي لا يمكن للأدوات اليدوية الوصول إليها، فإننا نستخدم تشطيب التدفق الكاشط أو إزالة الأزيز الحراري. بالنسبة للأجزاء المؤكسدة، نقوم بفحص النتوءات قبل الطلاء - لأن الأكسدة تجعلها دائمة.
س 3: هل يمكنك تحمل تفاوتات مشددة على أجزاء الألومنيوم ذات الجدران الرقيقة؟
ج: نعم، مع العمل الصحيح. تعني صلابة الألومنيوم المنخفضة أن الأجزاء ذات الجدران الرقيقة تنحرف تحت ضغط التثبيت. نحن نستخدم فكوكًا ناعمة مُشكَّلة وفقًا للقطر الخارجي للجزء، وخراطيش منخفضة الضغط، وحلقات دعم للأقسام ذات الجدران الرقيقة. بالنسبة للجدران التي يقل سمكها عن 1 مم، قد نقوم بالتشغيل الآلي في مسارات متعددة مع تخفيف الضغط بين العمليات. نتحقق من سمك الجدار باستخدام مقياس بالموجات فوق الصوتية والأبعاد النهائية باستخدام CMM بعد استقرار الجزء في درجة حرارة الغرفة.
الكلمات الساخنة: أجزاء تحول الألومنيوم
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية