منتجات


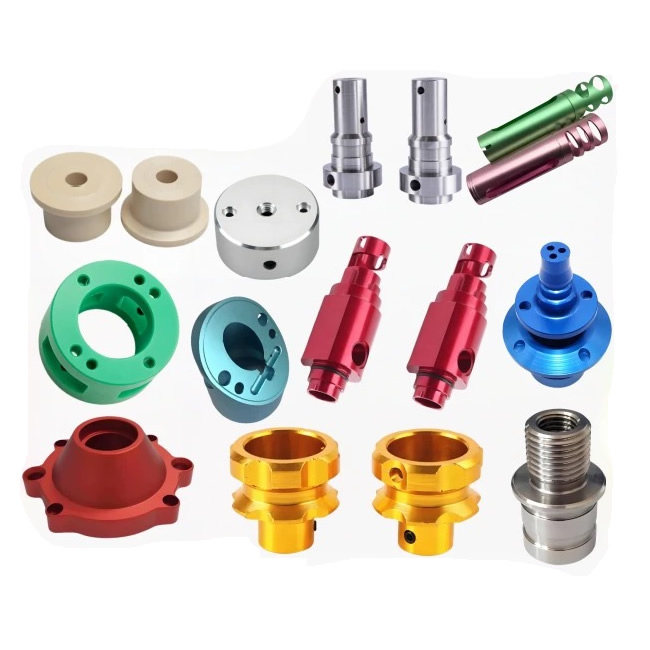
أجزاء تحولت من الألومنيوم
يتم تقييم الجزء المحول من الألومنيوم مرتين - مرة على المخرطة، ومرة بعد الأكسدة. يمكن للسطح الذي يقيس Ra 0.8μm على المخرطة أن يُظهر حلقات دوران مرئية بعد الأنودة، لأن طبقة الأكسيد تكشف عن كل علامة أداة. تنتج شركة Nuote Metals أجزاء من الألومنيوم تحولت في الصين مع نسيج سطحي يمكن التحكم فيه من أجل الأنودة - إدخالات مصقولة غير مطلية، وعلامات تغذية يتم التحكم فيها، وتم التحقق من Ra قبل الطلاء. 6061، 7075، 2024.
إرسال استفسار
وصف المنتج
لا يتم الانتهاء من جزء الألمنيوم المتحول عندما يغادر المخرطة. يتم الانتهاء منه عندما يعود من الأكسدة - والسطح الذي بدا مقبولاً تحت ضوء المتجر يُظهر كل علامة تغذية كحلقة مرئية. طبقة الأكسيد لا تخفي الملمس. فإنه يضخم ذلك.
يتم الحكم على الأجزاء الدوارة المصنوعة من الألومنيوم من خلال سطحها مرتين - مرة بواسطة مقياس التعريف الموجود على المخرطة، ومرة بالعين بعد الأكسدة. يقيس مقياس الملف الشخصي Ra؛ فهو لا يقيس ما إذا كان النسيج عبارة عن حلقات محيطية أو خدوش عشوائية أو سطح ملطخ. يمكن أن يقيس كلا الجزأين Ra 0.8μm، أحدهما يبدو موحدًا بعد الأنودة، والآخر يظهر حلقات.
في Nuote Metals، ننتج أجزاء من الألومنيوم مع نسيج سطحي يمكن التحكم فيه من أجل الأكسدة - إدخالات مصقولة غير مطلية، وعلامات تغذية يتم التحكم فيها، ويتم التحقق من Ra قبل الطلاء. تتناول هذه المقالة الأدوات وعلامات التغذية وما يجب التحقق منه قبل قبول جزء من الألومنيوم.
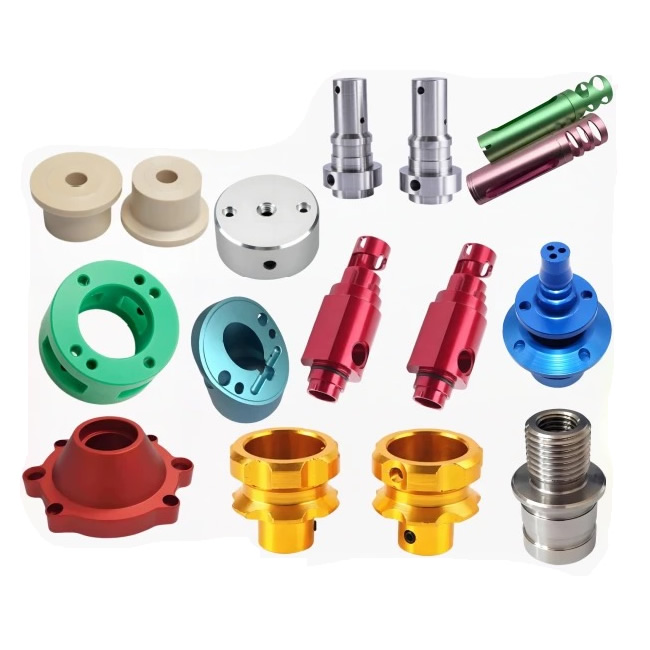
ثلاث علامات تحول تصبح مرئية بعد الأكسدة
تعمل عملية الأكسدة على تحويل سطح الألومنيوم إلى أكسيد الألومنيوم، حيث يتبع الأكسيد تضاريس السطح، لذلك تنمو القمم إلى قمم والوديان إلى وديان. يصبح الملمس أكثر وضوحا، وليس أقل.
| تحول مارك | ما الذي يسبب ذلك؟ | المظهر بعد أنودة | كيف نمنع ذلك |
|---|---|---|---|
| حلقة تغذية محيطية | تغذية كل ثورة إدراج خشنة للغاية، أو البالية | شريط حلزوني داكن حول القطر | تغذية نهائية أكثر دقة (0.05-0.08 مم/لفة)، ملحق ممسحة |
| حافة مدمجة ممزقة | يلحم الألومنيوم بإدراج مطلي أو باهت | رقعة خشنة غائمة على السطح | حشوات مصقولة غير مطلية، نصف قطر الحافة الحادة <0.02 مم |
| علامة مسحة | أداة مملة تدفع المعدن بدلاً من القص | شريط غير متساوٍ وممل يؤكسد غائمًا | تم تغيير الإدخال قبل الارتداء، أشعل النار إيجابيًا عاليًا |
حلقات تغذية محيطيةهي الشكوى الأكثر شيوعا. تتحرك الأداة على طول المحور أثناء دوران قطعة العمل - حيث تقوم التغذية لكل دورة بتعيين تباعد الحلقة. تنتج التغذية الخشنة (0.2 مم/لفة) حلقات مرئية؛ تنتج التغذية النهائية (0.05-0.08 مم/لفة) حلقات دقيقة تكون أقل وضوحًا بعد الأكسدة.
دموع الحافة المتراكمةتحدث عندما يلحم الألومنيوم بالأداة. تتمتع الإدخالات المطلية (TiAlN، AlCrN) بسطح خشن على المستوى الجزئي، حيث يلتصق الألمنيوم ويتمزق. تتأكسد المنطقة الممزقة بشكل مختلف، فتظهر كرقعة خشنة.
علامات تشويهتحدث عندما تقوم أداة مملة بدفع المعدن بدلاً من قطعه. تكون الطبقة الملطخة مقواة وتتأكسد بشكل غير متساوٍ - وتظهر على شكل شريط غائم.
بالنسبة للأجزاء المحولة من الألومنيوم، فإن مواصفات السطح لا تقتصر على Ra فحسب، بل هي أيضًا الملمس. الرسم الذي يحدد Ra 0.8μm ولكن ليس اتجاه النسيج يترك المظهر المؤكسد للصدفة.
الأدوات – لماذا تعمل المدخلات المصقولة غير المطلية على قطع الألومنيوم بشكل أفضل
الألومنيوم ناعم ومرن، ويلتصق بحافة الأداة. تحتوي الحشوة المطلية على سطح خشن على المستوى الجزئي، حيث يلحم الألمنيوم بها ويشكل حافة مدمجة. تنمو الحافة المبنية وتنكسر بشكل غير متوقع - فهي تمزق السطح وتترك رقعة ملطخة تتأكسد بشكل غير متساو.
ماذا نستخدم:
- إدراجات كربيد مصقولة وغير مصقولة (درجات الألومنيوم Korloy، Sandvik) - السطح المصقول يقلل الاحتكاك ويمنع الالتصاق. أشعل النار الإيجابي العالي - الحافة حادة وغير محكوكة.
- نصف قطر الحافة الحادة - أقل من 0.02 مم. حافة باهتة تدفع المعدن؛ حافة حادة تقصها.
- ملحق الممسحة للتمرير النهائي - يعمل على تسطيح حلقة التغذية، مما ينتج سطحًا يبدو موحدًا بعد الأكسدة.
- سرعة دوران عالية، تغذية معتدلة - يتم قطع الألومنيوم بشكل أفضل عند السرعة العالية. السرعة العالية تنتج قصًا نظيفًا. يتحكم التغذية المعتدلة في الشريحة وعلامة التغذية.
ما نتجنبه:
- الإدخالات المغلفة - يزيد الطلاء من الاحتكاك ويعزز الحافة المبنية.
- الإدخالات البالية - تحتك الحافة البالية وتتلطخ وتنتج سطحًا مؤكسدًا بشكل غير متساو.
المرجع القياسي:يتبع نسيج السطح ISO 1302 وISO 4287. تتبع جودة الأنودة MIL-A-8625 Type II أو Type III حيثما تم تحديد ذلك.
المعدات والقدرات
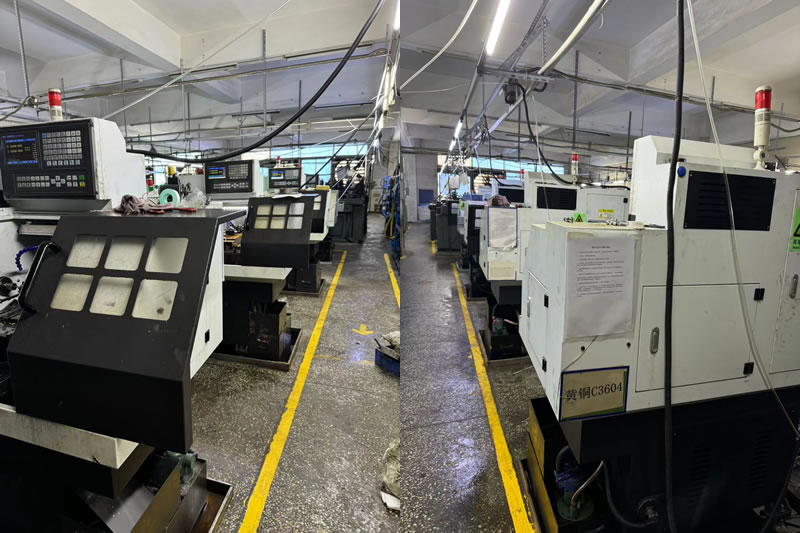
تقوم شركة Nuote Metals بتشغيل خلية تحويل مخصصة من الألومنيوم مزودة بأدوات مصقولة ومعلمات تغذية يمكن التحكم فيها.
- مخارط CNC (Haas ST-20Y، Okuma Genos L) - تغذية شريطية حتى 80 مم، ظرف حتى 300 مم.
- إدخالات مصقولة غير مطلية - درجات الألومنيوم Korloy وSandvik، مخصصة للألمنيوم فقط.
- إدراجات المساحات – للتمرير النهائي على الأسطح المرئية.
- مقياس الملف الشخصي (Mitutoyo SJ-210) - تم التحقق من Ra وRz قبل الأكسدة.
- CMM (Zeiss Contura 7/10/6) - التحقق من الأبعاد، المثبت على مسند المعالجة.
شهادة:ISO 9001:2015 (الشهادة متوفرة عند الطلب). القدرة السنوية: 2 مليون قطعة من الألومنيوم المحولة لعملاء الأجهزة الإلكترونية والطبية والسيارات.
الحد:يتم التحقق من صحة إدخالات المساحات لأقطار ≥10 مم. أقل من 10 مم، لا تتناسب هندسة المساحات مع الإدخال - تظل علامة التغذية مرئية، وقد يحتاج الجزء إلى تلميع ثانوي.
مثال حقيقي - تم رفض الحلقات المؤكسدة، وتم إصلاحها عن طريق إدخال الماسحة وتغيير التغذية
احتاج مصنع إلكترونيات ألماني إلى غلاف مصنوع من الألومنيوم - 6061-T6، قطر 40 مم، Ra 0.8μm، أنودة من النوع II. استخدم المورد السابق ملحقًا مغلفًا وتغذية 0.15 مم/دورة - قياس الأجزاء Ra 0.8μm، ولكن بعد الأكسدة، أظهر 20% حلقات حلزونية مرئية وتم رفضها.
ما فعلناه بشكل مختلف:
- تم التبديل إلى إدخالات مصقولة غير مطلية مع أشعل النار الإيجابي العالي - بدون حافة مدمجة أو تلطيخ.
- تم تقليل التغذية النهائية إلى 0.06 مم/لفة - أصبحت الحلقة جيدة وموحدة.
- تم استخدام ملحق ممسحة في التمريرة النهائية - تمت تسوية الحلقة، وبدا السطح موحدًا بعد الأنودة.
- تم التحقق من Ra قبل الأكسدة - متوسط 0.6 ميكرومتر، وكان الملمس موحدًا.
درس تعلمناه:في وقت مبكر من برنامج تحويل الألمنيوم الخاص بنا، استخدمنا إدخالات مطلية على مجموعة من العلب المرئية. بعد الأكسدة، أظهر 30% علامات حواف تراكمية، مما أدى إلى رفض الدفعة. منذ ذلك الحين، أصبح كل جزء من الألومنيوم الذي سيتم تأكسده مزودًا بإدخالات مصقولة غير مطلية - بدون استثناءات.
الحد:تم التحقق من صحة إدراج الماسحة لأقطار ≥10 مم. أقل من 10 مم، لا تتناسب هندسة المساحات مع الإدخال - تظل علامة التغذية مرئية، وقد يحتاج الجزء إلى تلميع ثانوي.
تم شحن 300000 مسكن بدون أي رفض للأنودة. هذا هو ما يجب أن تقدمه الأجزاء المحولة من الألومنيوم: ليس مجرد جزء يقيس Ra على المخرطة، ولكن سطحًا يبدو موحدًا بعد الأنودة - لأن الأدوات والتغذية كانتا متطابقتين مع الطلاء، وليس فقط الرسم.
الأسئلة المتداولة
Q1: لماذا تظهر الأجزاء المحولة من الألومنيوم حلقات بعد الأكسدة؟
ج: تعمل عملية الأنودة على تضخيم نسيج السطح، ولا تخفيه. علامة التغذية المحيطية التي كانت غير مرئية على الألومنيوم الخام تصبح حلقة داكنة بعد الأنودة. يتمثل الحل في تقليل التغذية النهائية (0.05-0.08 مم/دورة)، واستخدام ملحق ممسحة لتسوية الحلقة، والتحول إلى إدخالات مصقولة غير مطلية لمنع تراكم الحافة. بالنسبة للأجزاء المحولة من الألومنيوم والتي سيتم تأكسدها، يجب التحكم في نسيج السطح قبل الطلاء - وليس بعده.
Q2: هل يمكنني استخدام إدراجات مغلفة لتحويل الألومنيوم؟
ج: لا تحتوي الإدخالات المغلفة (TiAlN، AlCrN) على سطح خشن على المستوى الجزئي، ويتم لحام الألومنيوم بها. تمزق الحافة المبنية السطح وتترك رقعة ملطخة تتأكسد بشكل غير متساو. استخدم إدراجات كربيد مصقولة غير مطلية مع أشعل النار الإيجابي العالي - السطح المصقول يقلل الاحتكاك، والحافة الحادة تقص الألومنيوم بشكل نظيف.
س 3: ما هو السطح النهائي الذي يجب أن أحدده للأجزاء المحولة من الألومنيوم المؤكسد؟
ج: حدد Ra واتجاه النسيج. يعتبر Ra 0.8μm كافيًا للعديد من الأجزاء الصناعية، ولكن فقط إذا كان الملمس موحدًا. علامة تغذية دقيقة وموحدة (0.05–0.08 مم/دورة) مقبولة؛ علامة خشنة وغير منتظمة ليست كذلك. بالنسبة للأجزاء المرئية، حدد Ra 0.4μm ولمسة نهائية لإدخال الماسحة. بالنسبة لهذه الأجزاء، فإن الملمس مهم بقدر أهمية Ra.
س 4: هل يمكنك تقديم تعليقات سوق دبي المالي على نسيج السطح قبل تقديم الطلب؟
ج: نعم. أرسل الرسم مع مواصفات الأكسدة (النوع II أو النوع III)، ومتطلبات Ra، وما إذا كان السطح مرئيًا أو وظيفيًا. يقوم فريقنا الهندسي بمراجعة الأدوات والتغذية للتأكد من توافقها مع الأنودة، مما يؤكد ما إذا كان السطح سيبدو موحدًا بعد الطلاء، أو يوصي بإدخال ممسحة أو تلميع ثانوي. عندما يكون المظهر المؤكسد مهمًا، فإننا نتحقق من الملمس قبل أن تتم أكسدة الدفعة - وليس بعد ذلك.
إرسال استفسار
لا تتردد في تقديم استفسارك في النموذج أدناه. سوف نقوم بالرد عليك خلال 24 ساعة.
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية