ما هي الأخطاء الأكثر شيوعا في اختيار البرشام الأنبوبي وكيف يمكنك تجنبها؟
الخطأ الأول – اختيار العمق المجوف الخاطئ
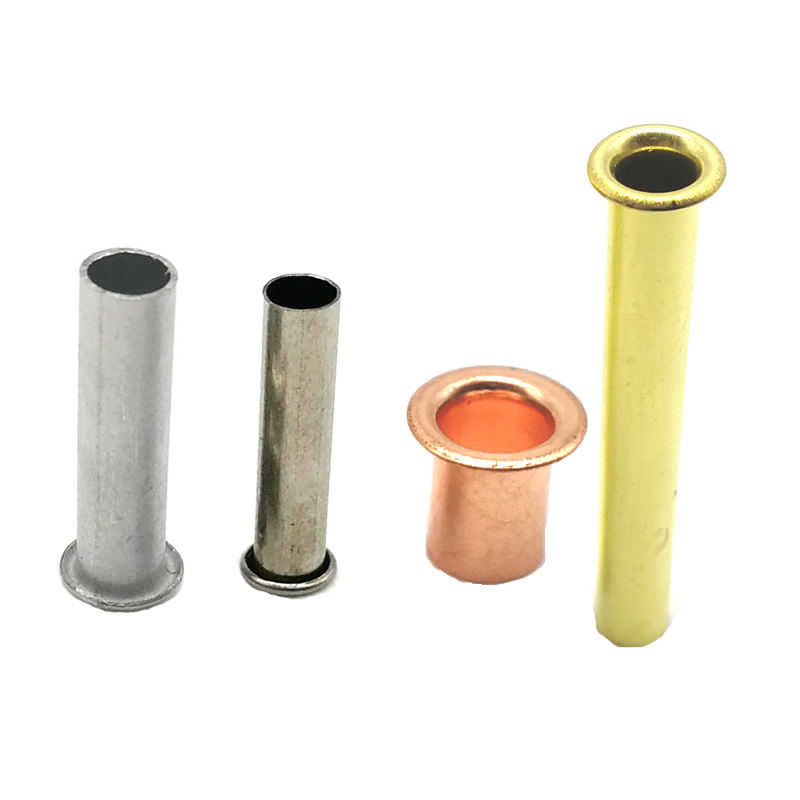
القرار الأكثر أهمية في برشام أنبوبي/ المسامير الأنبوبية الكاملةالاختيار هو عمق جوفاء. يلجأ العديد من المشترين إلى استخدام أنبوبي كامل لأنه يتم ضبطه بأقل قوة، أو إلى أنبوبي شبه أنبوبي لأنه يبدو أقوى. ولا يعد أي من الافتراضيين صحيحًا.
كيف يختلف التكوينان
| عامل | شبه أنبوبي | أنبوبي كامل |
|---|---|---|
| عمق جوفاء | 45-55% من الساق | 100% من الساق |
| قوة الإعداد | 25-30% من المواد الصلبة | 15-20% من المواد الصلبة |
| قوة القص | 80-90% من المواد الصلبة | 60-70% من المواد الصلبة |
| القدرة المحورية | نعم - يمكن فكها | لا، ينهار الجدار |
| حد مكدس المواد | يصل إلى 8 ملم | يصل إلى 4 ملم |
| الصحيح ل | المفاصل الهيكلية، المحطات الكهربائية، عالية الحجم | مواد ناعمة، زخرفية، منخفضة الحمل |
التصحيح: إذا كان المفصل يحمل حملاً هيكلياً أو يتطلب حركة محورية، حدد شبه أنبوبي. إذا كانت المادة ناعمة وكان سمك الرصة أقل من 4 مم، فإن الأنبوب الأنبوبي الكامل يكون مناسبًا. لا تستخدم أنبوبًا كاملاً لأي شيء محمل ببساطة لأنه أسهل في التركيب.
الخطأ الثاني – عدم تطابق المواد مع البيئة
غالبًا ما يكون اختيار المواد مدفوعًا بالتكلفة أو العادة وليس ببيئة التشغيل الفعلية. هناك ثلاثة حالات عدم تطابق مسؤولة عن معظم حالات الفشل المبكرة.
عدم التطابقات الثلاثة الشائعة
| عدم التطابق | ماذا يحدث | الاختيار الصحيح |
|---|---|---|
| النحاس في رش الملح المستمر | إزالة الزنك - يتسرب الزنك، ويترك النحاس المسامي | 316 الفولاذ المقاوم للصدأ |
| الصلب في البيئات الرطبة أو المغسولة | رقائق الطلاء، يبدأ الصدأ عند الحواف والثقوب | 304 أو 316 الفولاذ المقاوم للصدأ |
| الألومنيوم في المفاصل الهيكلية عالية الاهتزاز | تشقق التعب عند الانتقال من الرأس إلى الساق | الفولاذ أو الفولاذ المقاوم للصدأ شبه أنبوبي |
اختيار المواد حسب البيئة
| بيئة | المواد الموصى بها | يتجنب |
|---|---|---|
| داخلي، جاف | الصلب (مطلي)، النحاس | لا قيود |
| في الهواء الطلق والداخلية | 304 الفولاذ المقاوم للصدأ والألومنيوم (5056) | الصلب بدون طلاء |
| رذاذ ساحلي أو ملحي | 316 غير القابل للصدأ | النحاس والصلب والألومنيوم 6061 |
| كيميائية أو حمضية | 316 غير القابل للصدأ | كل الآخرين |
| الموصلية الكهربائية العالية | النحاس (100% IACS) | الفولاذ المقاوم للصدأ |
| الوزن الحرجة | الألومنيوم (5056) | الصلب والنحاس والنحاس |
التصحيح:حدد الحالة الأكثر عدوانية التي سيواجهها البرشام، وليس الحالة المتوسطة. البرشام الذي يتعرض لرش الملح مرتين سنويًا لا يزال يحتاج إلى 316 مقاومًا للصدأ، لأن منتجات التآكل ستتسبب في تلطيخ المفصل وإضعافه بمرور الوقت.
الخطأ الثالث – حساب طول البرميل بشكل غير صحيح
أخطاء طول البرميل هي السبب الأكثر شيوعًا لعيوب التثبيت. قصيرة جدًا، واللفة ضعيفة. طويلة جدًا، وتكون اللفة كبيرة الحجم أو منقسمة.
الصيغ الصحيحة
| نوع برشام | صيغة | مثال |
|---|---|---|
| برشام نصف أنبوبي | سمك المكدس + (0.8 إلى 1.2) × قطر الساق | كومة 2.0 مم، ساق 4 مم: 2.0 + (1.0 × 4.0) = 6.0 مم |
| برشام أنبوبي كامل | سمك المكدس + (0.4 إلى 0.7) × قطر الساق | كومة 2.0 مم، ساق 4 مم: 2.0 + (0.5 × 4.0) = 4.0 مم |
التصحيح: استخدم المضاعف الأعلى للمواد الأكثر صلابة (الفولاذ والفولاذ المقاوم للصدأ) والمضاعف الأدنى للمواد الأكثر ليونة (الألومنيوم والنحاس والنحاس). اختبر دائمًا بعينات مجانية بطولين متجاورين قبل الالتزام بالإنتاج.
حالتان من حالات الإنتاج حيث أدت تغييرات المواصفات إلى حل الأعطال
لوحة المعدات الزراعية (شبه أنبوبي، 304 ستانلس)
المشكلة: تقوم الشركة المصنعة لمحرك الجرار بتغطية المسامير شبه الأنبوبية المصنوعة من الفولاذ المطلي بالزنك. تم غسل الأغطية أسبوعيًا، وفشل الطلاء في غضون ستة أشهر. ظهرت بقع الصدأ على الألواح المطلية، وتفككت بعض المسامير مع تآكل الفولاذ.
المواصفات الأصلية: فولاذ شبه أنبوبي، ساق 4 مم، برميل 6 مم، مطلي بالزنك.
المواصفات المصححة: 304 برشام شبه أنبوبي من الفولاذ المقاوم للصدأ، ساق 4 مم، برميل 6 مم، خامل. يتعامل الصف 304 مع عمليات الغسيل الأسبوعية والتخزين الخارجي. حافظ التصميم شبه الأنبوبي على قوة القص اللازمة لمرفق اللوحة.
النتيجة: سنتان من الخدمة بدون أي تآكل أو ارتخاء. قام العميل بتحويل جميع نماذج غطاء المحرك إلى الفولاذ المقاوم للصدأ.
شفة مجاري التدفئة والتهوية وتكييف الهواء (أنبوبي كامل، ألومنيوم 5056)
المشكلة: استخدم مقاول التدفئة والتهوية وتكييف الهواء النحاسالمسامير الأنبوبية الكاملةلربط الشفاه قناة الألومنيوم. تعمل القنوات في بيئة مكثفة ذات رطوبة ثابتة. يتم إزالة الزنك من النحاس خلال 18 شهرًا، مما يترك منتجات تآكل بيضاء على الألومنيوم ويضعف المفصل.
المواصفات الأصلية: أنبوبي نحاسي كامل، ساق 3 مم، أسطوانة 5 مم.
المواصفات المصححة: 5056 برشام أنبوبي كامل من الألومنيوم، ساق 3 مم، برميل 5 مم، مؤكسد شفاف. إن سبيكة 5056 من الدرجة البحرية ومتوافقة مع مادة أنابيب الألومنيوم - لا يوجد زوج كلفاني. أضافت النهاية المؤكسدة الحماية من التآكل.
النتيجة: ثلاث سنوات من الخدمة دون أي تآكل أو أعطال مشتركة. يحدد المقاول الآن 5056 من الألومنيوم لجميع مجاري الهواء المخصصة لبيئة التكثيف.
المواصفات الفنية – معايير مصنعنا
| المعلمة | يتراوح | تسامح |
|---|---|---|
| قطر عرقوب | 1.6 ملم – 10 ملم | ± 0.05 ملم |
| طول البرميل | 2 مم – 30 مم | ± 0.15 ملم |
| قطر الرأس | 1.6 – 2.8 × قطر الساق | ± 0.10 ملم |
| عمق جوفاء (شبه أنبوبي) | 45-55% من الساق | ±5% |
أنماط الرأس المتاحة
- رأس مسطح – سطح متدفق، مظهر جانبي منخفض
- رأس مستدير - شكل مقبب كلاسيكي
- رأس غاطس - يوضع بشكل مستوي أو تحت السطح
- رأس الجمالون - عريض جدًا للمواد الناعمة
- رأس عموم - ملف تعريف معتدل
التشطيبات القياسية
- طبيعي (كما يتكون)
- طلاء الزنك - الحماية الأساسية من التآكل للصلب
- طلاء النيكل – لمسة نهائية لامعة، مقاومة للتآكل
- طلاء القصدير – سطح قابل للحام
- التخميل – للفولاذ المقاوم للصدأ
- بأكسيد – للألمنيوم
جميع التشطيبات متوافقة مع RoHS.
المسامير الأنبوبية – الأسئلة الشائعة
س1: ما الفرق بين المسامير الأنبوبية شبه الأنبوبية والكاملة؟
ج: الفرق هو العمق المجوف. أبرشام نصف أنبوبيلديه تجويف مجوف يمتد بنسبة 45-55% من طول الساق من الذيل؛ والباقي صلب. برشام أنبوبي كامل مجوف من خلال الساق بأكملها. توفر المسامير شبه الأنبوبية قوة قص أعلى (80-90% من المواد الصلبة) ويمكن استخدامها كنقاط محورية. يتم تثبيت المسامير الأنبوبية الكاملة بأقل قوة (15-20% من المادة الصلبة) ولكنها توفر فقط 60-70% من قوة المادة الصلبة. استخدم شبه أنبوبي للمفاصل الهيكلية والمحطات الكهربائية وأي شيء حامل. استخدم أنبوبًا كاملاً للمواد الناعمة والأكوام الرفيعة التي يقل سمكها عن 4 مم والمجموعات الزخرفية. في Nuote Metals، نقوم بتصنيع كلا التكوينين في خمس مواد.
س 2: لماذا تفشل المسامير الأنبوبية قبل الأوان في التطبيقات الخارجية؟
ج: السبب الأكثر شيوعًا هو عدم تطابق المواد. يتم إزالة الزنك من النحاس في رذاذ الملح. يصدأ الفولاذ المطلي بمجرد رقائق الطلاء. يمكن للألمنيوم الحفر في البيئات القلوية أو الكلوريدية. الحل هو مطابقة المادة مع الحالة الأكثر عدوانية التي سيواجهها البرشام - وليس الحالة المتوسطة. بالنسبة للتعرض الساحلي أو البحري، حدد 316 الفولاذ المقاوم للصدأ. للاستخدام الخارجي العام، 304 من الفولاذ المقاوم للصدأ أو 5056 من الألومنيوم. بالنسبة للبيئات الداخلية الجافة، يُقبل الفولاذ المطلي أو النحاس. إذا لم تكن متأكدًا، فاطلب عينات مجانية واختبرها في البيئة الفعلية قبل الالتزام بالإنتاج.
س3: كيف يمكنني حساب طول البرميل الصحيح للبرشام الأنبوبي؟
ج: تعتمد الصيغة على التكوين. بالنسبة للمسامير شبه الأنبوبية: طول البرميل = سماكة كومة المادة + (0.8 إلى 1.2) × قطر الساق. لالمسامير الأنبوبية الكاملة: طول البرميل = سمك كومة المادة + (0.4 إلى 0.7) × قطر الساق. استخدم المضاعف الأعلى للمواد الأكثر صلابة والمضاعف الأقل للمواد اللينة. مثال: كومة 3.0 مم مع برشام شبه أنبوبي 4 مم تتطلب 3.0 + (1.0 × 4.0) = 7.0 مم. تتطلب نفس الكومة ذات البرشام الأنبوبي الكامل 3.0 + (0.5 × 4.0) = 5.0 مم. اختبر دائمًا بعينات مجانية بطولين متجاورين قبل الإنتاج.
Q4: ما هو موك والمهلة الزمنية للمسامير الأنبوبية من Nuote Metals؟
ج: لدينا موك القياسي هو 20000 قطعة لأحجام المخزون. بالنسبة للطلبات الأولى أو عمليات تشغيل العينات، فإننا نستوعب كميات أقل - تصل إلى 5000 قطعة. نحن نقدم عينات مجانية للأحجام المخزنة؛ أنت تدفع فقط رسوم البريد السريع. المهلة الزمنية: 3-5 أيام لأحجام المخزون؛ 15-25 يومًا للأحجام غير القياسية بما في ذلك الأدوات المخصصة. تشتمل كل دفعة على شهادة المواد وتقرير فحص الأبعاد وإعلان RoHS. لقد قمنا بتوريد المسامير الأنبوبية للعملاء في أكثر من 70 دولة. شهادة الأيزو 9001:2015.
إرسال استفسار
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية