
كيف يمكنك تصميم الأجزاء المعدنية المخروطة التي تكون فعالة من حيث التكلفة في التصنيع؟
لماذا تحدد قرارات التصميم معظم تكلفة الأجزاء المعدنية المخروطة؟
A تحول الجزء المعدنييتم إنتاجه على مخرطة، حيث تدور قطعة العمل وتقوم أداة ذات نقطة واحدة بإزالة المواد على طول محور الدوران. تعتبر هذه العملية فعالة للغاية بالنسبة للمعالم الأسطوانية، ولكن لها حدود هندسية. الميزات التي تقع خارج تلك الحدود تفرض عمليات ثانوية أو أدوات خاصة أو أوقات دورات أبطأ.
خيارات التصميم الأكثر أهمية:
- وسائل شرح التسامح التي تتجاوز ما تحمله العملية بشكل طبيعي
- متطلبات تشطيب السطح التي تتطلب عمليات ثانوية
- سمك الجدار الذي يسبب الاهتزاز أو الانحراف
- مواصفات الخيط التي تتطلب أدوات خاصة
- صلابة المواد التي تسرع من تآكل الأداة
الجزء المصمم لعملية الخراطة من البداية سيكون أقل تكلفة، ويعمل بشكل أسرع، ويتحمل التسامح بشكل أكثر اتساقًا من الجزء الذي يتعامل مع الخراطة كفكرة لاحقة.
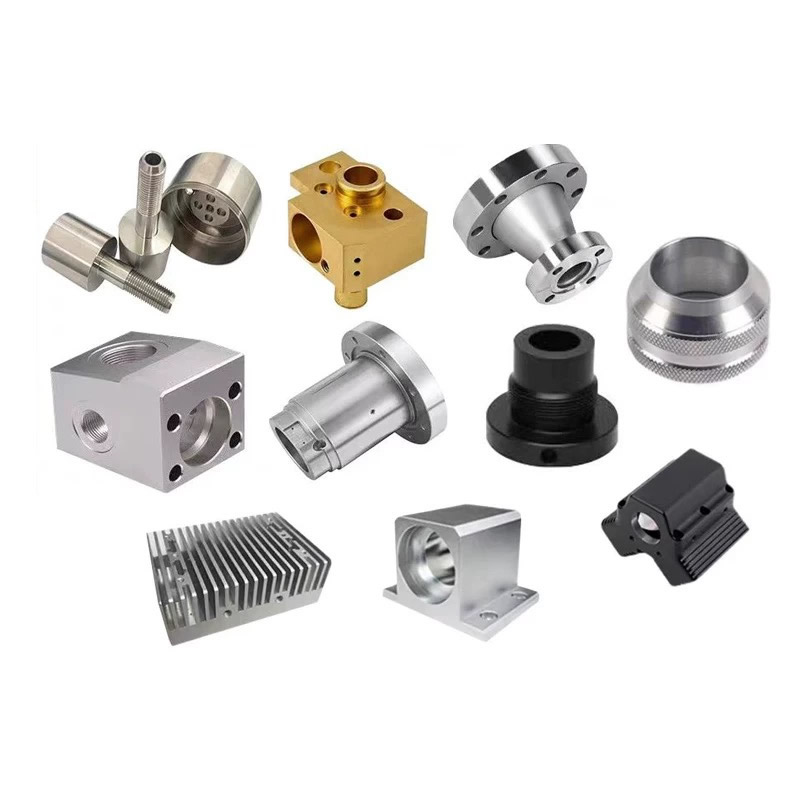
ثلاث ميزات تصميمية تزيد من تكلفة التحويل
الإفراط في التسامح — العادة الأكثر تكلفة
من الأخطاء الشائعة تطبيق تفاوتات صارمة على كل الأبعاد بدلاً من الأبعاد الوظيفية فقط. يحمل الدوران القياسي ±0.05 مم على المعادن وفقًا لمعيار ISO 2768-f. تصل دقة الدوران إلى ±0.01 مم. لكن التسامح بمقدار ± 0.01 مم على البعد غير الوظيفي يضيف تكلفة دون إضافة قيمة.
| مستوى التسامح | عملية نموذجية | تأثير التكلفة النسبية |
|---|---|---|
| ± 0.10 ملم | تحول قياسي | خط الأساس |
| ± 0.05 ملم | تحول قياسي | +0–10% |
| ± 0.02 ملم | تحول دقيق، قياس أثناء العملية | +20–35% |
| ± 0.005 ملم | تحول الدقة + SPC، التحكم الحراري | +50–80% |
الإصلاح:قم بتطبيق تفاوتات صارمة فقط على الأسطح المتزاوجة والمقاعد الحاملة والواجهات الوظيفية. اترك الأبعاد التجميلية والتخليص عند مستوى التحمل العام.
جدران رقيقة ومتدلية طويلة
سمك الجدار أقل من 1 مم على أتحول الجزء المعدنييدعو إلى الاهتزاز والثرثرة والانحراف. تقوم الأداة بدفع الجدار بعيدًا بدلاً من قطعه بشكل نظيف. والنتيجة هي أبعاد غير متناسقة وسطح رديء.
الإصلاح:إذا كان الجدار الرقيق مطلوبًا وظيفيًا، فحدد مادة مخففة للضغط وتوقع معلمات قطع أبطأ. إذا لم يكن الجدار مطلوبا وظيفيا، رشاقته. ماكينة جدار 1.5 مم أسرع أربع مرات من جدار 0.8 مم بنفس التسامح.
الخيوط والأخاديد التي تتطلب أدوات خاصة
يتم قطع الخيوط المترية والإمبراطورية القياسية بأدوات جاهزة في أوقات الدورة العادية. لكن ملفات تعريف الخيوط غير القياسية، والخيوط اليسرى، والخيوط متعددة البداية، والأخاديد الداخلية الضيقة تتطلب أدوات أرضية مخصصة، وسرعات أبطأ، وغالبًا ما تكون عملية ثانية.
الإصلاح:استخدم ملفات تعريف الخيوط القياسية حيثما أمكن ذلك. إذا كانت هناك حاجة إلى خيط خاص، فقم بدمجه في ميزة واحدة لكل جزء بدلاً من توزيعه عبر أقطار متعددة.
اختيار المواد - مطابقة الأداء للعملية
تحدد المادة سرعة القطع، وعمر الأداة، والانتهاء من السطح، ومتطلبات التشغيل الثانوية. في Nuote Metals، نقوم بتحويل خمس عائلات مادية، لكل منها سلوك تصنيع متميز.
| مادة | القدرة على التصنيع | أفضل ل | ملاحظات التصميم |
|---|---|---|---|
| نحاس (C36000) | ممتاز (مؤشر 100%) | الموصلات والتجهيزات والبطانات ذات الحجم الكبير | أسرع قطع، أفضل تحكم في الرقائق، أقل تآكل للأداة |
| نحاس (C2680) | جيد (~30% مؤشر) | الأجزاء الكهربائية التي تتطلب ليونة | سرعات أبطأ، ورقائق أطول، وخالية من الرصاص |
| الألومنيوم (6061) | جيد جدًا | العلب خفيفة الوزن، والفواصل، والمشتتات الحرارية | سرعات عالية، تشطيب جيد، لزج عند السرعات المنخفضة |
| الفولاذ المقاوم للصدأ (303) | جيد | مهاوي مقاومة للتآكل والتجهيزات | تصلب العمل؛ يتطلب تغذية إيجابية وأدوات حادة |
| الفولاذ المقاوم للصدأ (316) | معتدل | المكونات البحرية والطبية | سرعات أبطأ وتآكل أعلى للأداة من 303 |
| الكربون الصلب (12L14) | ممتاز | مهاوي صناعية عامة، دبابيس | درجة تصنيع مجانية، تشطيب جيد، يحتاج إلى طلاء |
القاعدة لدينا:إذاتحول الجزء المعدنيلا يتطلب مقاومة للتآكل، وسيكون النحاس أو الفولاذ الكربوني الذي يمكن تصنيعه مجانًا هو الخيار الأقل تكلفة. إذا كانت مقاومة التآكل مطلوبة، فإن الفولاذ 303 أسهل في التصنيع من 316. حدد 316 فقط عندما تتطلب البيئة ذلك.
حالتان من التصميم حيث تؤدي التغييرات إلى خفض التكلفة
تركيب المشعب الهيدروليكي (ترشيد التسامح)
مشكلة: قدمت إحدى الشركات المصنعة للأنظمة الهيدروليكية تركيبات متشعبة بتفاوت قدره ±0.01 مم في كل الأبعاد - بما في ذلك المسطحات السداسية والطول الإجمالي. تم اقتباس الجزء بسعر مرتفع لأن كل ميزة تتطلب قياسًا أثناء العملية.
مراجعتنا:ثلاثة أبعاد فقط كانت حاسمة وظيفيًا: قطر خطوة الخيط، وقطر أخدود الحلقة O، وعمودية وجه التزاوج. لم يكن للمسطحات السداسية والطول الإجمالي أي متطلبات وظيفية تتجاوز التسامح العام.
التغيير:اقترحنا ± 0.05 مم على الأبعاد غير الحرجة واحتفظنا بـ ± 0.01 مم فقط على الميزات الوظيفية الثلاث.
نتيجة: انخفض وقت الدورة بنسبة 22%. يتم الآن تشغيل الجزء باستخدام عمليات فحص قياسية أثناء العملية للأبعاد الثلاثة المهمة وأخذ عينات عامة للأبعاد المتبقية. وفورات في التكاليف السنوية تجاوزت 15%.
غلاف مستشعر من الفولاذ المقاوم للصدأ (استبدال المواد)
مشكلة: قامت إحدى الشركات المصنعة للمستشعرات بتحديد الفولاذ المقاوم للصدأ 316 للمبيت الذي يتعرض لهواء المختبر الداخلي فقط. كان للجزء تجويف داخلي عميق بجدار 1.2 مم. تسببت المعالجة 316 عند سمك الجدار هذا في حدوث ثرثرة وتطلبت سرعات بطيئة، مما أدى إلى ارتفاع التكلفة.
مراجعتنا:كانت بيئة التشغيل جافة، ويمكن التحكم في درجة حرارتها، وخالية من الكلوريدات. 316 كان أكثر من اللازم.
التغيير:لقد اقترحنا 303 من الفولاذ المقاوم للصدأ - أسهل في الماكينة، ومقاومة كافية للتآكل في البيئة الداخلية، ومتوافقة مع مواد الختم الموجودة.
نتيجة: زيادة سرعة القطع بنسبة 40%. تم القضاء على الثرثرة. تضاعف عمر الأداة ثلاث مرات. العميل مؤهل 303 لجميع نماذج أجهزة الاستشعار الداخلية.
المواصفات الفنية - مظروفنا الدوار
| المعلمة | يتراوح | ملحوظات |
|---|---|---|
| أقصى قطر للجزء | 431 ملم | تتطلب الأقطار الأكبر مخارطًا ذات رأس ثابت |
| الحد الأقصى لطول الجزء | 990 ملم | قد تتطلب الأجزاء الأطول تركيبات خاصة |
| التسامح القياسي | ± 0.05 ملم | ISO 2768-f للمعادن |
| التسامح الدقة | ±0.01 مم إلى ±0.005 مم | يتطلب القياس أثناء العملية وSPC |
| الانتهاء من السطح | Ra 0.4 ميكرومتر إلى Ra 3.2 ميكرومتر | التشطيبات الدقيقة المتاحة مع العمليات الثانوية |
| مواد | النحاس والألمنيوم والفولاذ المقاوم للصدأ والفولاذ الكربوني والنحاس | تنطبق المعلمات الخاصة بالمواد |
لأجزاء معدنية تحولتخارج هذه النطاقات، سنخبرك قبل الاقتباس وليس بعد فشل المقالة الأولى.
التعليمات
س1: كيف أعرف إذا كان الجزء الخاص بي مرشحًا جيدًا للتحول؟
ج: العامل الحاسم هو التماثل الدوراني. إذا كانت الميزات الأساسية للجزء متحدة المركز مع محور واحد - الأعمدة، والمسامير، والبطانات، والتجهيزات، والموصلات، والفواصل - فإن عملية الدوران تكون دائمًا هي العملية الأسرع والأكثر اقتصادا. إذا كان الجزء يحتوي على جيوب أو فتحات أو أنماط ثقوب موزعة على وجوه متعددة، فإن عملية الطحن أو الدوران هي العملية الأولية الصحيحة. سيخبرك المورد المتمكن عندما لا يكون الدوران هو الحل الصحيح بدلاً من إجبار الجزء الخاص بك على المخرطة. في Nuote Metals، نقوم بمراجعة كل رسم لملاءمة العملية قبل عرض الأسعار.
س2: ما هو التسامح الذي يجب أن أحدده في الجزء المعدني المتحول؟
ج: حدد التفاوتات المسموح بها فقط عندما تكون ذات أهمية وظيفية - أسطح التزاوج، ومقاعد المحامل، وأخاديد الختم، وأقطار خطوة الخيط. بالنسبة لجميع الأبعاد الأخرى، استخدم التفاوت العام (±0.05 مم لكل ISO 2768-f). إن الإفراط في التسامح هو محرك التكلفة الأكثر شيوعًا الذي نراه. سيكلف الجزء الذي يبلغ ± 0.01 مم في كل بُعد ما بين 20 إلى 35% أكثر من نفس الجزء مع تفاوتات صارمة مطبقة فقط على الميزات الوظيفية الثلاث أو الأربع. إذا لم تكن متأكدًا من الأبعاد المهمة، فأرسل لنا الرسم وسنقوم بتحديد وسائل الشرح الوظيفية قبل عرض الأسعار.
س3: ما هي المواد المتوفرة؟أجزاء معدنية تحولتفي Nuote المعادن؟
ج: نقوم بتصنيع النحاس (C36000 وC2680)، والألومنيوم (6061)، والفولاذ المقاوم للصدأ (303 و316)، والفولاذ الكربوني (12L14)، والنحاس. كل مادة لها سلوك تصنيع مميز. يعد النحاس C36000 هو الأسرع والأكثر اقتصادا للأجزاء كبيرة الحجم. يعتبر الفولاذ المقاوم للصدأ 303 أسهل في الماكينة من 316 وهو مناسب لمعظم البيئات الداخلية والخارجية المعتدلة. 316 مخصص للتطبيقات البحرية والكيميائية والطبية حيث تكون مقاومة الكلوريد مطلوبة. يعد الفولاذ الكربوني 12L14 هو الخيار الأقل تكلفة عندما لا تكون هناك حاجة لمقاومة التآكل. سنوصي باستخدام المواد الأقل تكلفة التي تتوافق مع بيئة التشغيل الفعلية لديك، وليس المواد الأكثر تكلفة.
Q4: ما هو موك والمهلة الزمنية للأجزاء المعدنية المحولة من Nuote Metals؟
ج: إن موك القياسي الخاص بنا هو 500 قطعة للأجزاء المخروطة المخصصة، مع توفر كميات أقل للنماذج الأولية والمقالات الأولى. يمكن شحن المواد المخزنة والملفات التعريفية القياسية من 100 قطعة. المهلة الزمنية للمواد القياسية بكميات الإنتاج التي تصل إلى 50000 قطعة هي 7-12 يومًا. تضيف عمليات الطلاء المخصصة أو العمليات الثانوية 5-8 أيام. الأجزاء الجديدة التي تتطلب أدوات وفحص المادة الأولى تسمح بإجمالي 15-25 يومًا. يتضمن كل عرض أسعار مهلة زمنية ثابتة، وليس نطاقًا. شهادة الأيزو 9001:2015.
إرسال استفسار
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط.
سياسة الخصوصية